Châssis inox soudés : ce qui fait la qualité et le coût
Un châssis en inox peut coûter deux fois plus que le même châssis en acier au carbone, et l’essentiel de l’écart ne vient pas de la matière. Procédé de soudage, élimination des colorations thermiques, état de surface et manipulation décident du prix et de la tenue à la rouille. Ce guide explique les choix et comment les indiquer sur le plan.
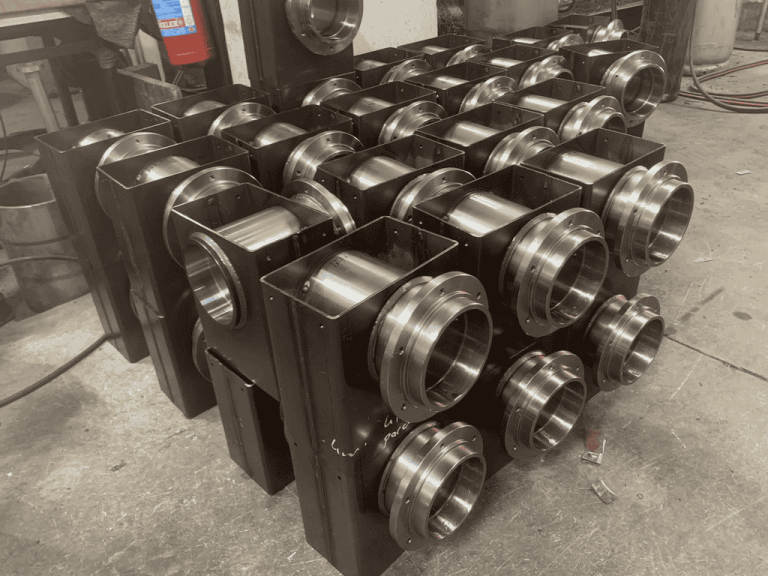
- 304 · 316LNuances courantes
- TIG · MIGProcédés de soudage
- DécapageÉlimine les colorations
- PassivationReconstitue la couche d’oxyde
- RaÉtat de surface
304 ou 316L pour les châssis soudés
| Propriété | 1.4301 / 304 | 1.4404 / 316L |
|---|---|---|
| Composition | Env. 18 % Cr, 8 % Ni | Env. 17 % Cr, 10 % Ni, 2 % Mo, bas carbone |
| Résistance à la corrosion | Bonne en intérieur et en ambiance peu agressive | Meilleure contre les chlorures, les produits de nettoyage et la piqûre |
| Soudabilité | Très bonne | Très bonne ; le bas carbone limite la sensibilisation |
| Usage type | Châssis, carters, équipements secs | Zones humides de process, traitement de l’eau, sites côtiers |
| Coût relatif | Base | Plus élevé, surtout à cause du molybdène |
Pourquoi les châssis inox coûtent plus cher que l’acier au carbone
L’inox coûte plusieurs fois plus au kilo que l’acier au carbone, mais sur un châssis soudé, la main-d’œuvre pèse souvent autant que la matière :
- Soudage plus lent. Le soudage TIG, souvent utilisé pour l’inox visible, est bien plus lent que le MIG/MAG sur acier au carbone.
- Maîtrise des déformations. L’inox se dilate davantage et conduit moins la chaleur : il se déforme plus et exige des séquences de soudage et des gabarits soignés.
- Finition. Les colorations thermiques doivent être éliminées, les soudures parfois meulées ou raccordées, et toute la pièce décapée et passivée.
- Manipulation séparée. Outils, brosses et stockage doivent rester exempts d’acier au carbone pour éviter la contamination ferreuse.
Ne spécifiez la finition que là où elle est utile. Une soudure brossée et arasée sur un élément caché ajoute du coût sans valeur.
Colorations thermiques, décapage et passivation
Colorations thermiques
L’oxyde coloré à côté d’une soudure recouvre une zone appauvrie en chrome : c’est le premier endroit où l’inox commence à rouiller. Il doit être éliminé sur les pièces exposées à l’humidité.
Décapage
Une pâte ou un bain acide élimine les colorations thermiques et la couche appauvrie en chrome, en laissant une surface mate uniforme.
Passivation
Un traitement maîtrisé (par exemple selon ASTM A967 ou équivalent) reconstitue une couche d’oxyde de chrome propre et continue sur toute la surface.
Finitions de surface courantes pour châssis inox
| Finition | Aspect | Usage type |
|---|---|---|
| Décapé | Gris mat uniforme | Châssis industriels et de process, pièces cachées |
| Microbillé | Satiné mat régulier | Châssis visibles, masque les petites marques |
| Brossé (ex. grain 240) | Satiné directionnel | Équipements agroalimentaires et de laboratoire, panneaux visibles |
| Soudures meulées | Cordons arasés et raccordés | Zones hygiéniques où les soudures doivent être nettoyables |
Indiquez la finition par surface et toute exigence de Ra sur le plan ; ne spécifiez des finitions hygiéniques que là où elles sont nécessaires.
Comment spécifier un châssis inox
Nuance
Par exemple 1.4301 ou 1.4404, et si des nuances mixtes sont admises.
Soudage
Soudures continues ou discontinues, et si une pleine pénétration avec protection envers est exigée.
Finition des soudures
Brut de soudage, décapé ou meulé arasé, par zone.
État de surface
Décapé, microbillé ou brossé, avec une valeur de Ra si nécessaire.
Documentation
Certificats matière EN 10204 3.1, enregistrement de passivation, rapport dimensionnel.
Questions fréquentes
Pourquoi un châssis inox neuf présente-t-il des points de rouille ?
Le plus souvent une contamination ferreuse par des outils pour acier au carbone ou des poussières de meulage, ou des colorations thermiques non éliminées. Décapage et passivation règlent les deux.
Le 316L est-il toujours meilleur que le 304 ?
Il résiste mieux aux chlorures, mais pour des châssis secs ou intérieurs, le 304 suffit généralement et coûte moins cher.
TIG ou MIG pour les châssis inox ?
TIG pour les pièces fines et visibles où l’aspect compte ; MIG pour les châssis plus lourds où la productivité compte et où les soudures sont cachées ou meulées.
Toutes les soudures doivent-elles être meulées ?
Non. Seules les soudures en zones hygiéniques ou visibles doivent l’être. Ailleurs, des cordons bruts décapés suffisent.
Pouvez-vous regrouper pièces inox soudées et usinées sur une commande ?
Oui. Châssis soudés et pièces inox tournées ou fraisées peuvent être chiffrés ensemble.
La chaudronnerie inox chez Nika Steelworks
Nous fabriquons des châssis, skids, cuves sans pression et trémies soudés en 304 et 316L, et usinons les pièces inox qui les accompagnent. L’inox est travaillé avec des outils séparés, les soudures sont décapées et passivées, et les pièces emballées sous film. Voir notre page châssis inox et équipements, soudure et usinage CNC.
Vous avez un châssis inox à chiffrer ?
Envoyez le plan avec nuance, finition et quantités. Nous répondons avec faisabilité, délai et prix.