Pliage sur presse plieuse et roulage de tôles de Ø300 à Ø8 000 mm
Pliage CNC sur presse plieuse, roulage de tôles et de cônes, cintrage de profilés et de tubes, sur votre plan. Les pièces formées sont livrées seules ou passent au soudage, à l’usinage et au revêtement sur la même commande.
- Ø300–8 000 mmRoulage de tôles
- 4–120 mmÉpaisseur roulable
- 3 150 mmLongueur de roulage
- Safan DarleyPresse plieuse CNC
- 4 rouleusesRouleuses à 3 rouleaux
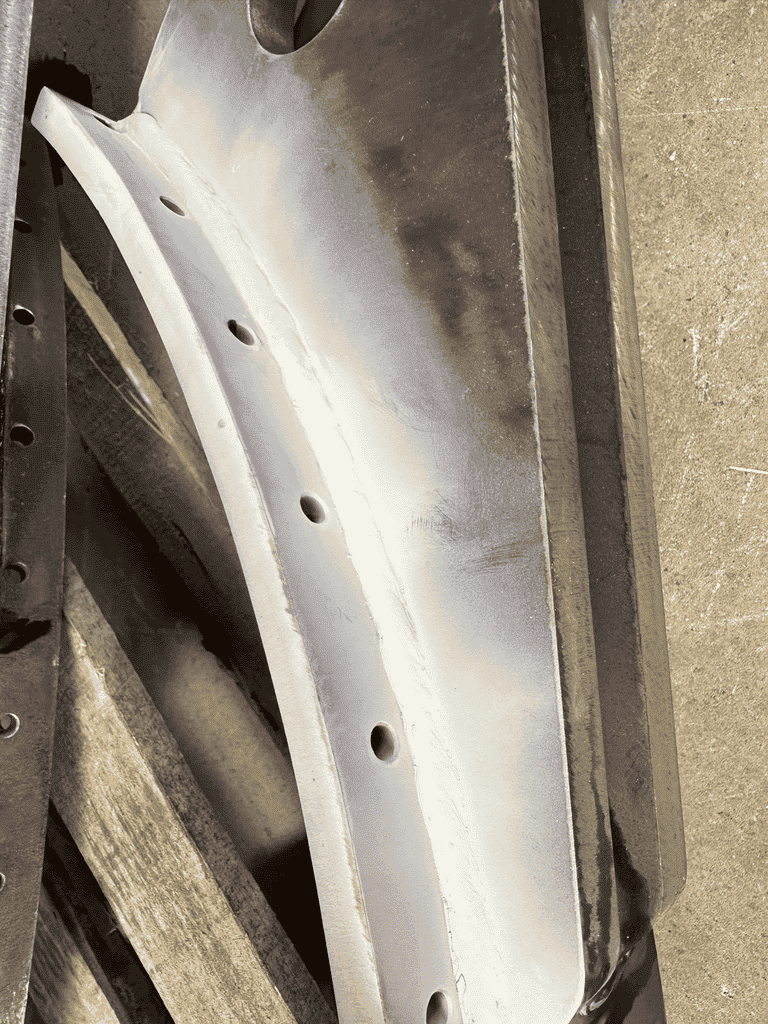
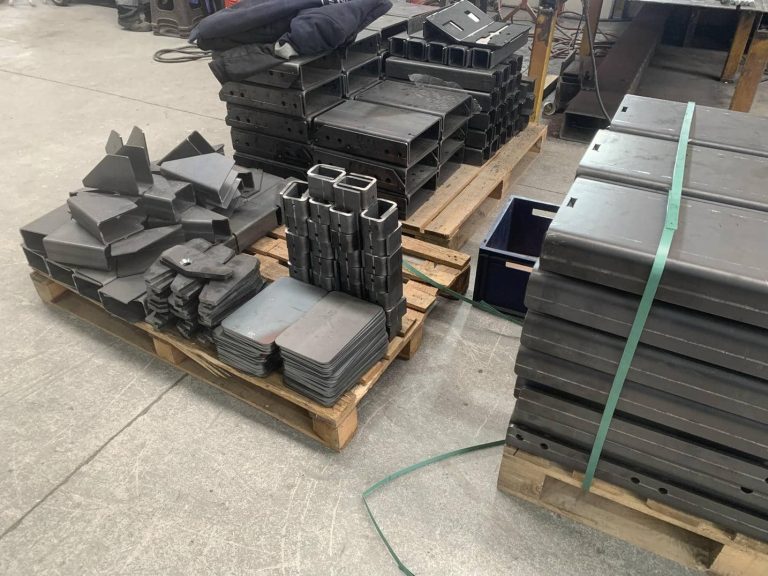
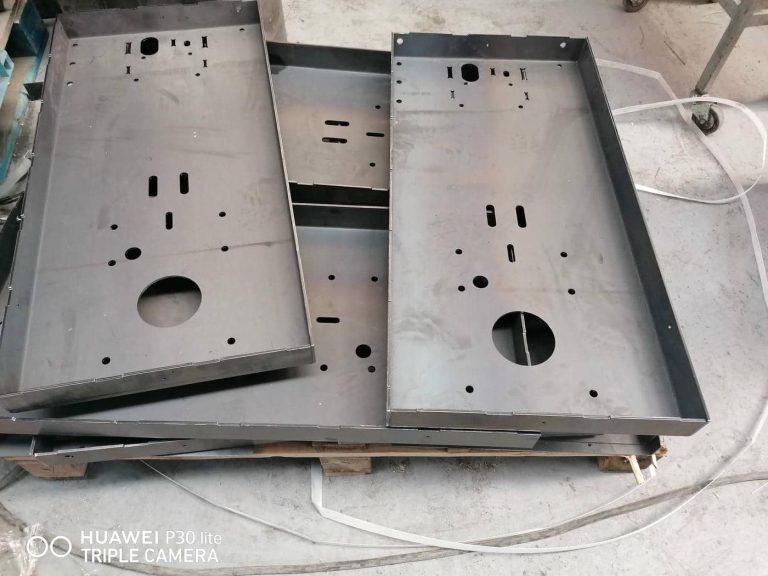
Pièces en acier pliées, roulées et formées
Le formage se situe entre la découpe et le soudage pour la plupart des pièces. Un flan découpé laser n’est utile que si l’angle de pli, la longueur d’aile ou le rayon de roulage correspondent à l’ensemble. Nous réglons la valeur de pliage, l’outillage et la compensation du retour élastique selon la matière, l’épaisseur et le rayon de votre plan, et contrôlons le résultat avant que la pièce ne passe à l’étape suivante.
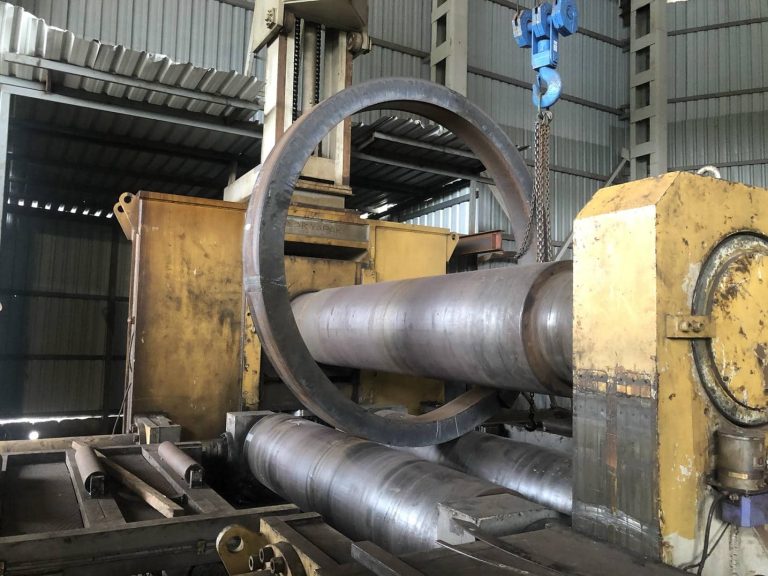
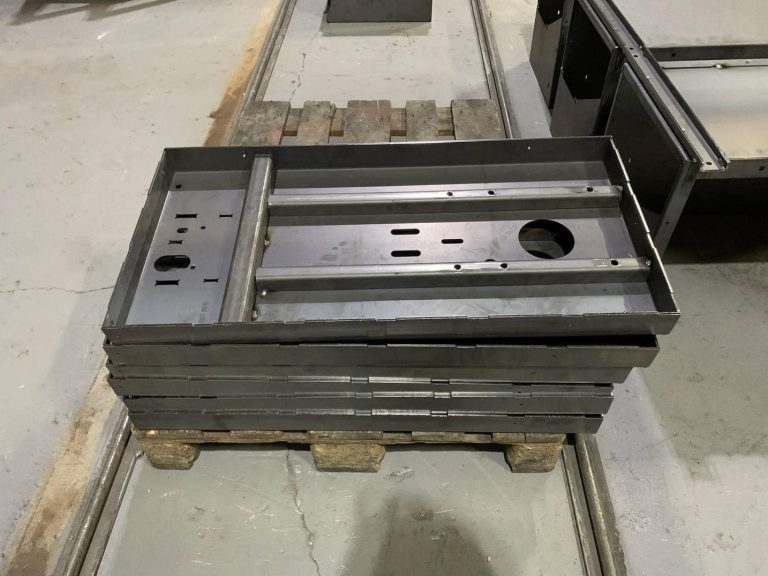
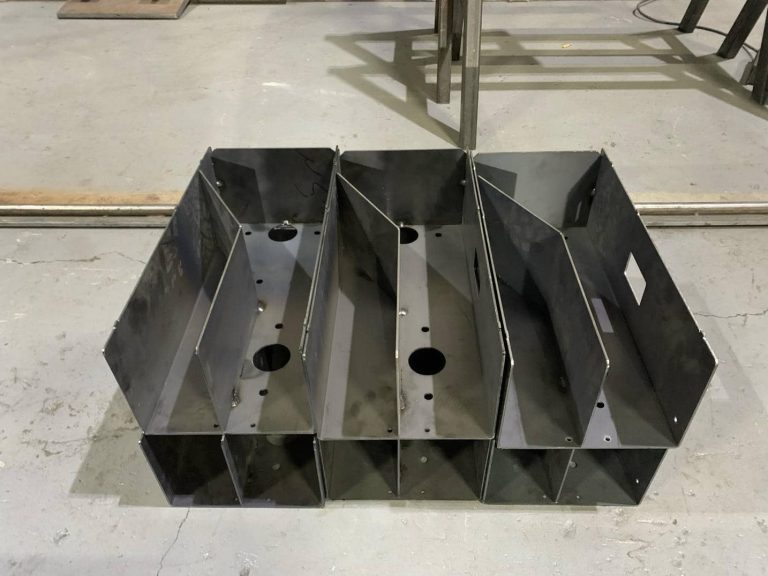
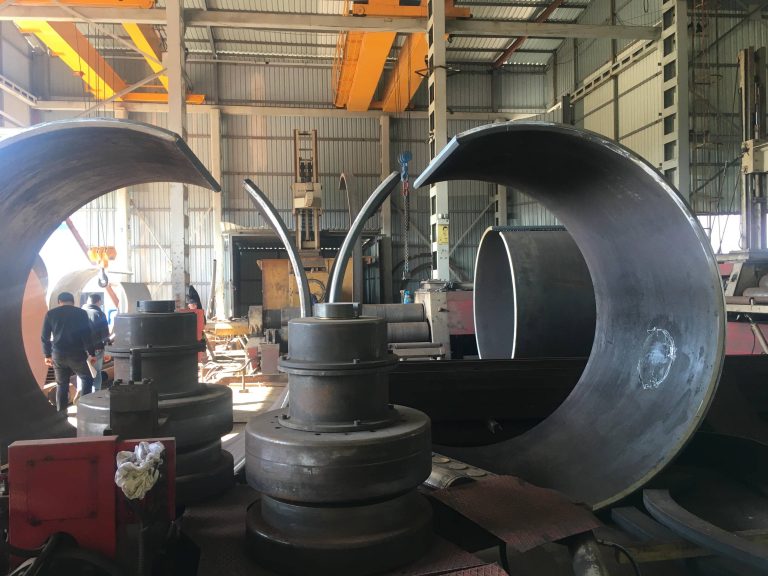
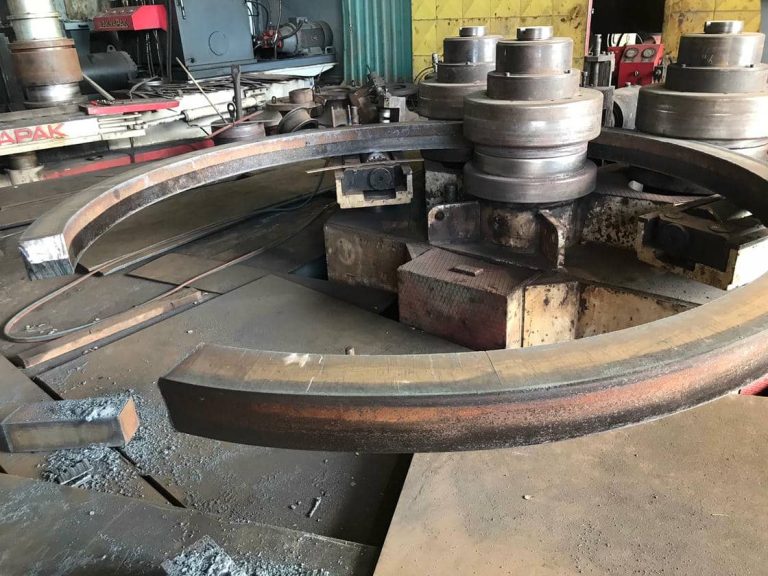
Supports, profilés en U, caissons et capots sont formés sur une presse plieuse CNC servo-électrique Safan Darley. Cylindres, viroles, cônes et anneaux sont roulés sur quatre rouleuses à 3 rouleaux, chacune couvrant sa propre plage de diamètre, d’épaisseur et de longueur. Tubes et profilés de charpente sont cintrés au rayon de fibre neutre et à l’angle voulus.
Le formage en bref
- Presse plieuseSafan Darley CNC, servo-électrique
- Roulage de tôlesØ300–8 000 mm
- Épaisseur4–120 mm, moins pour les aciers à haute limite
- Longueur de roulagejusqu’à 3 150 mm
- Roulage de cônesOui
- MatièresS235–S1100, inox, Hardox
Trois procédés de formage
La géométrie décide du procédé. Beaucoup de pièces en combinent deux ou trois.
Pliage sur presse plieuse
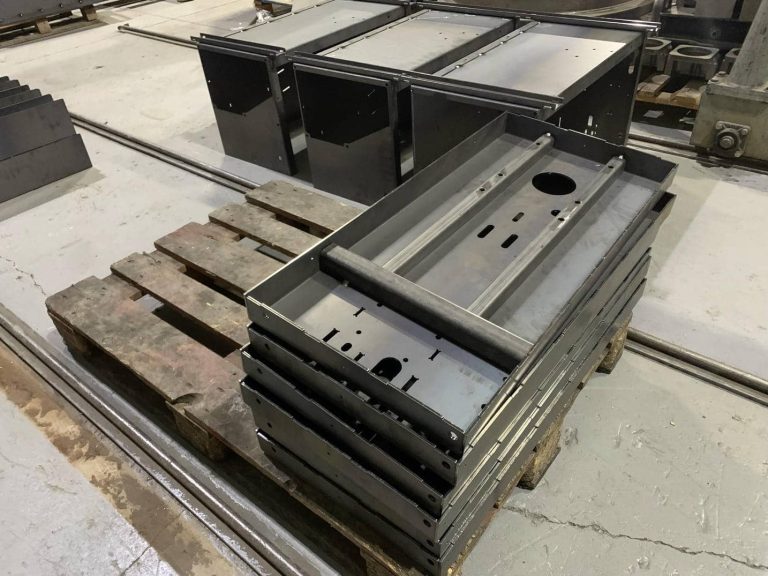
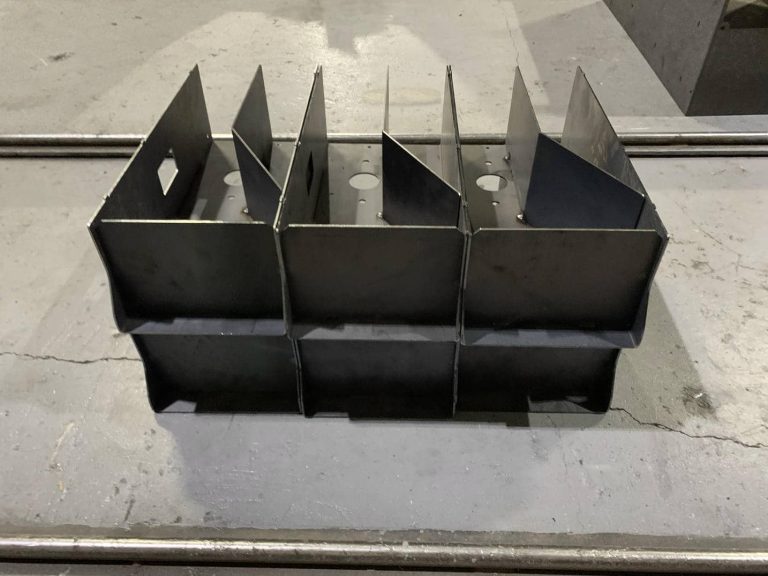
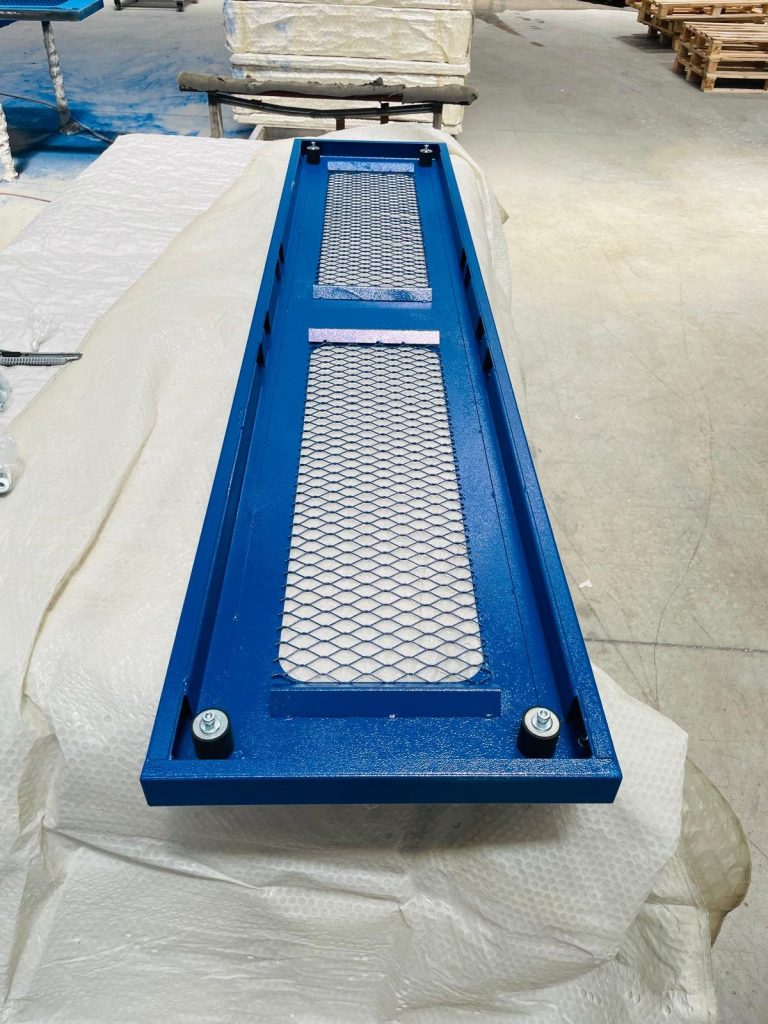
Supports, profilés en U, caissons et capots à plis multiples, avec des angles répétables sur tout le lot.
- Butée arrière CNC et contrôle d’angle
- Acier au carbone et inox
- Du prototype à la série
Roulage de tôles et de cônes
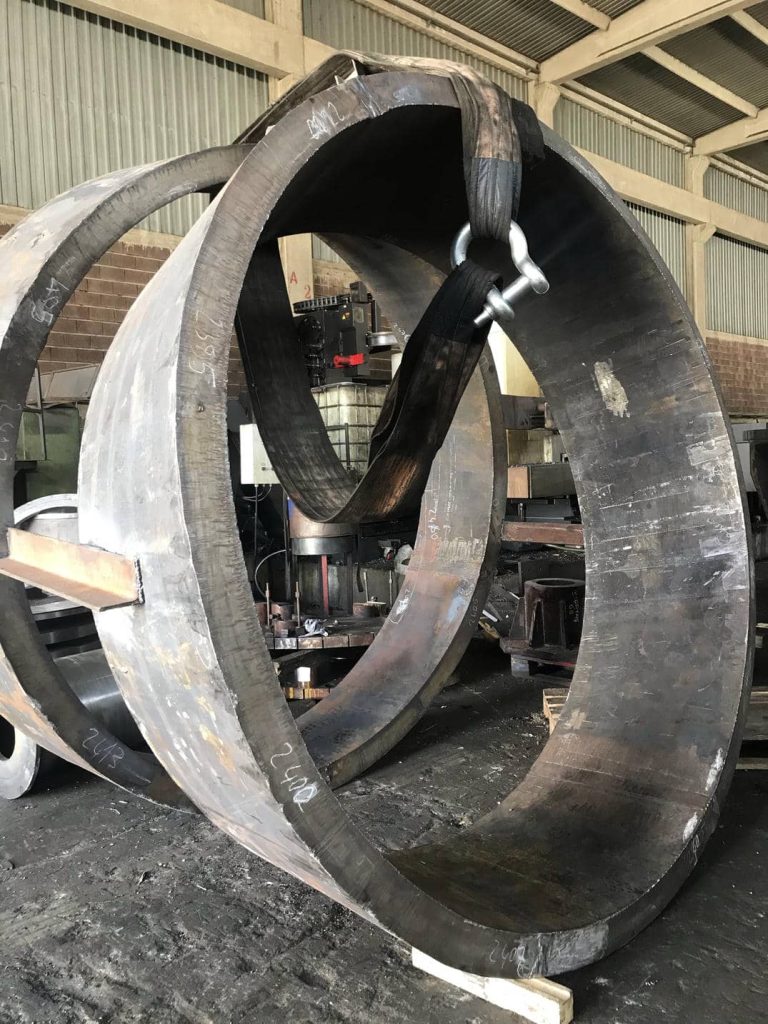
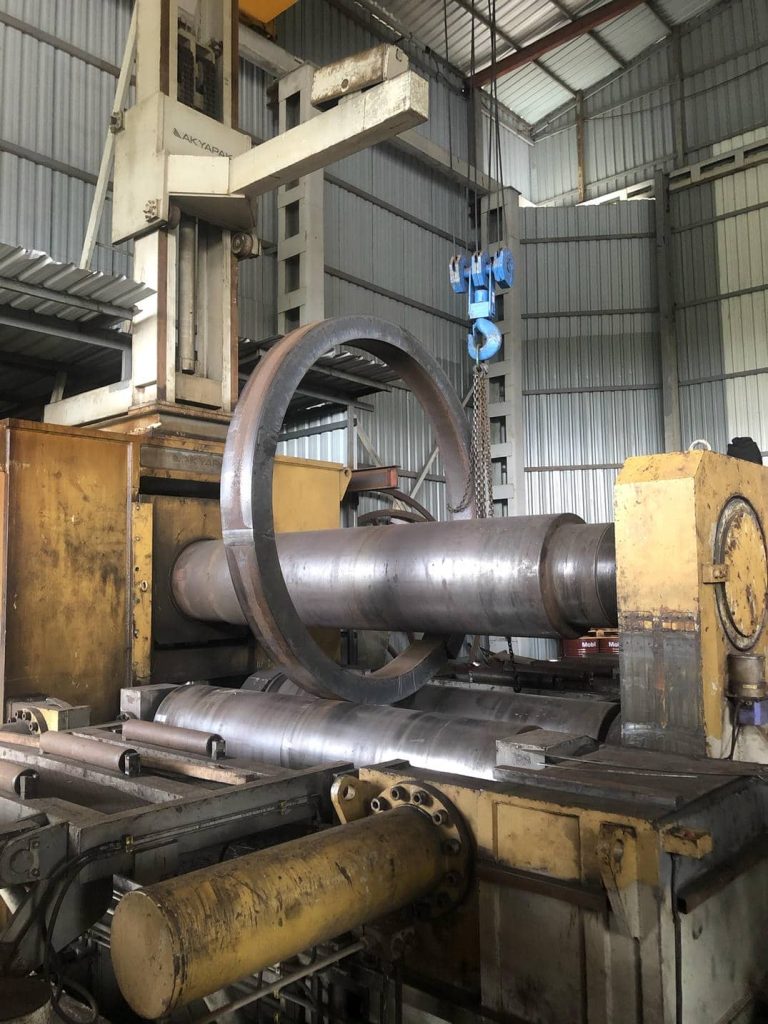
Cylindres, viroles, demi-viroles, cônes et anneaux avec extrémités pré-croquées pour un cercle parfait.
- Ø300–8 000 mm
- Épaisseur 4–120 mm
- Jusqu’à 3 150 mm de long
Cintrage de profilés et de tubes
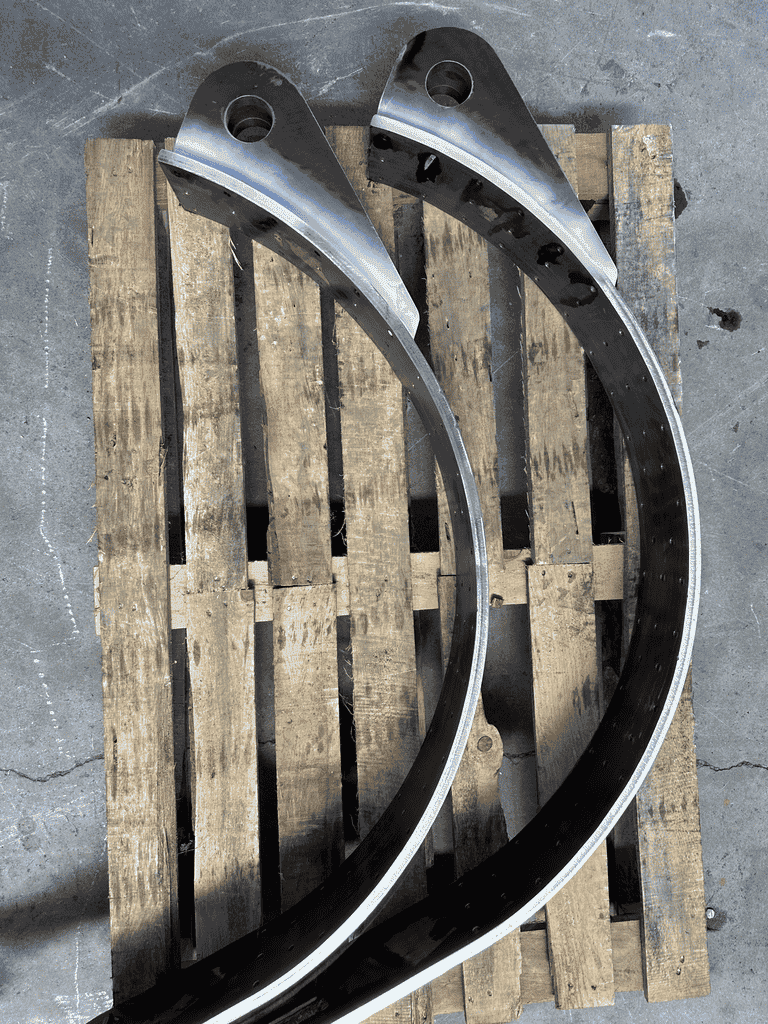
Tubes, anneaux, coudes et profilés de charpente cintrés au rayon et à l’angle voulus.
- Anneaux et brides
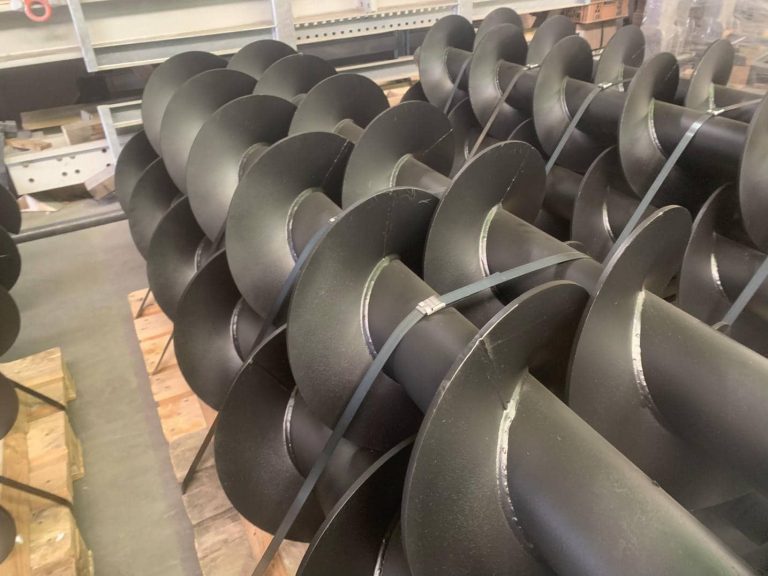
- Spires hélicoïdales
- Extrémités préparées pour le soudage
Matières et limites d’épaisseur
L’épaisseur maximale de roulage diminue quand la limite élastique augmente. La faisabilité est confirmée à partir de votre plan.
| Matière | Nuances types | Remarques |
|---|---|---|
| Acier de construction | S235, S275, S355 | Jusqu’à 120 mm, selon le diamètre |
| Acier à grain fin | S460 à S1100 | Épaisseur réduite, retour élastique plus important |
| Tôle anti-usure | Hardox 400 / 500 | Revêtements d’usure, trémies et goulottes |
| Acier inoxydable | 1.4301, 1.4404, 1.4571 | Cuves, tambours et pièces pour l’agroalimentaire |
| Aluminium | Séries 5000 et 6000 | Tôles fines et fortes, presse plieuse |
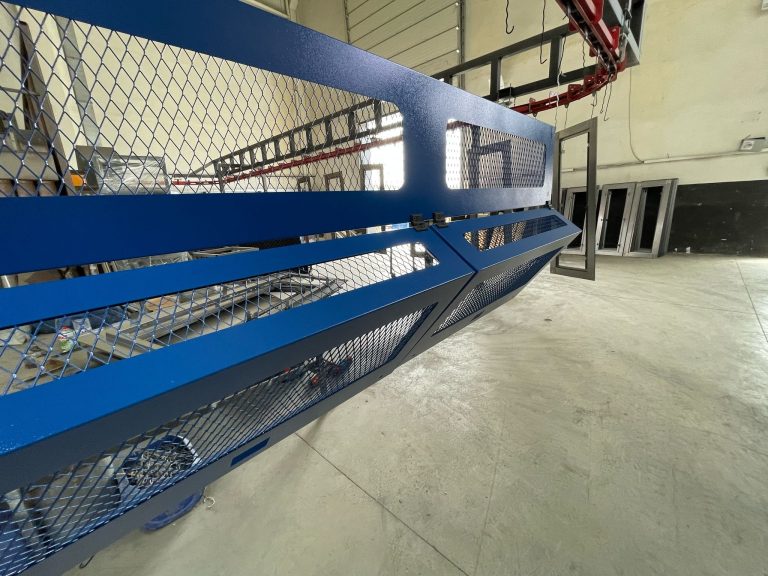
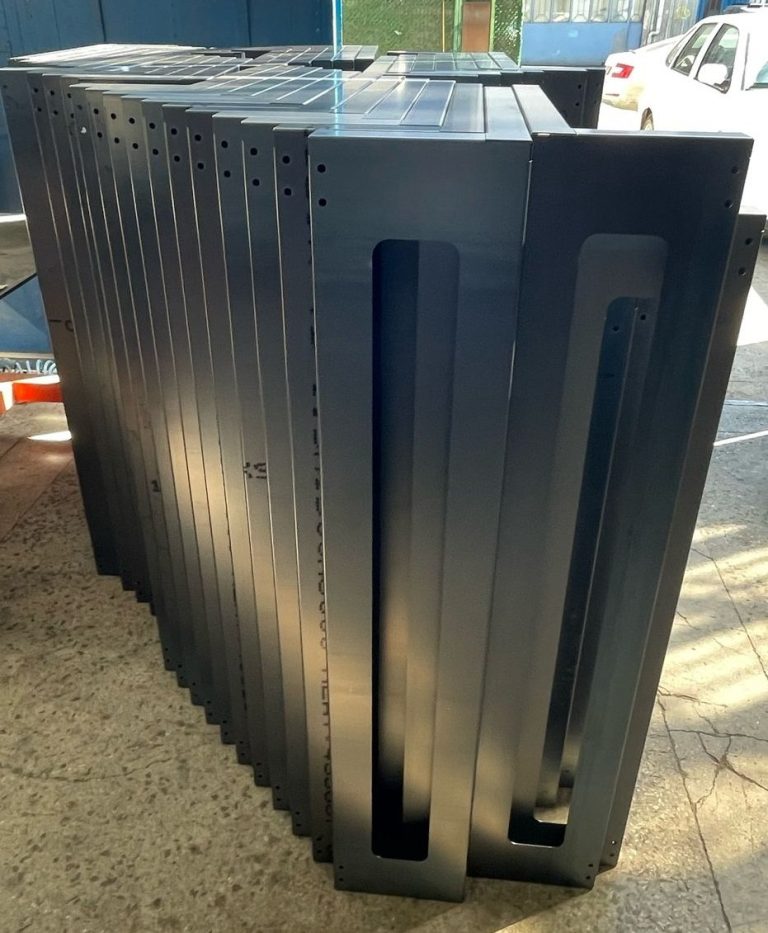
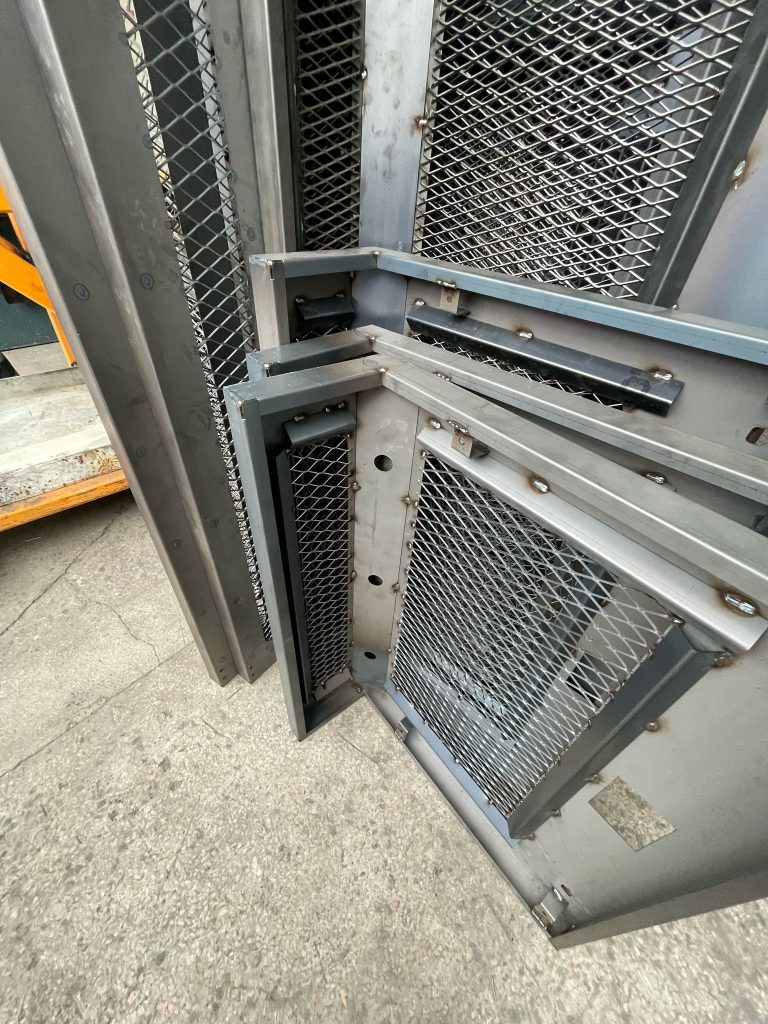
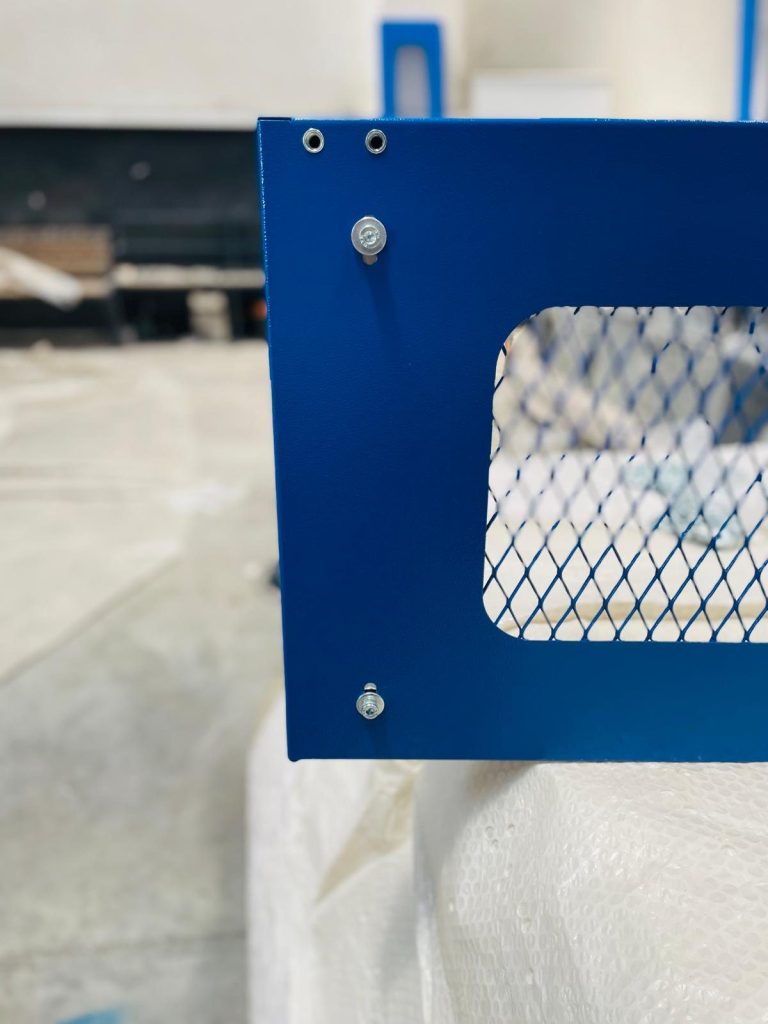
Le pliage et le roulage en pratique
Questions sur le pliage et le roulage
Quelle épaisseur de tôle pouvez-vous rouler ?
De 4 à 120 mm, selon la matière et le diamètre. Les aciers à haute limite élastique et le Hardox ont des limites plus basses à cause du retour élastique.
Quels diamètres pouvez-vous rouler ?
D’environ Ø300 mm jusqu’à Ø8 000 mm, avec des longueurs de roulage jusqu’à 3 150 mm.
Roulez-vous des cônes ?
Oui. Cônes et transitions de trémies sont roulés avec rouleaux inclinés selon votre développé.
Pouvez-vous souder et usiner les pièces roulées ?
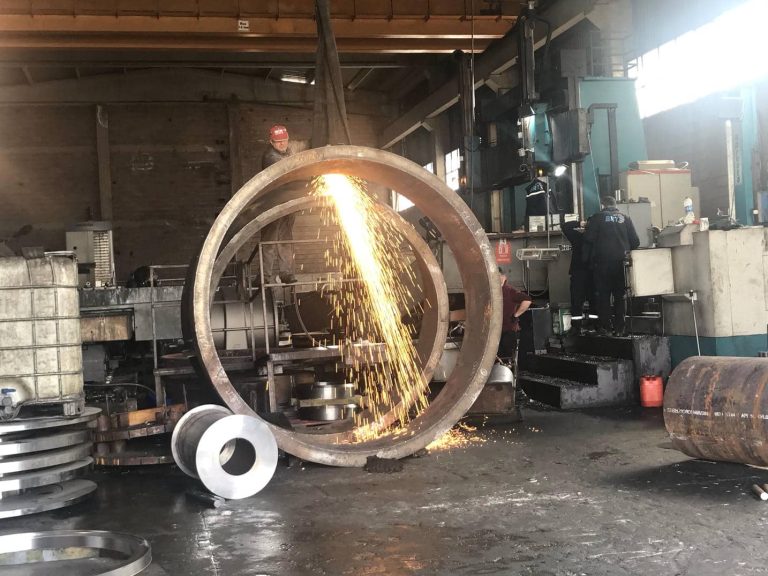
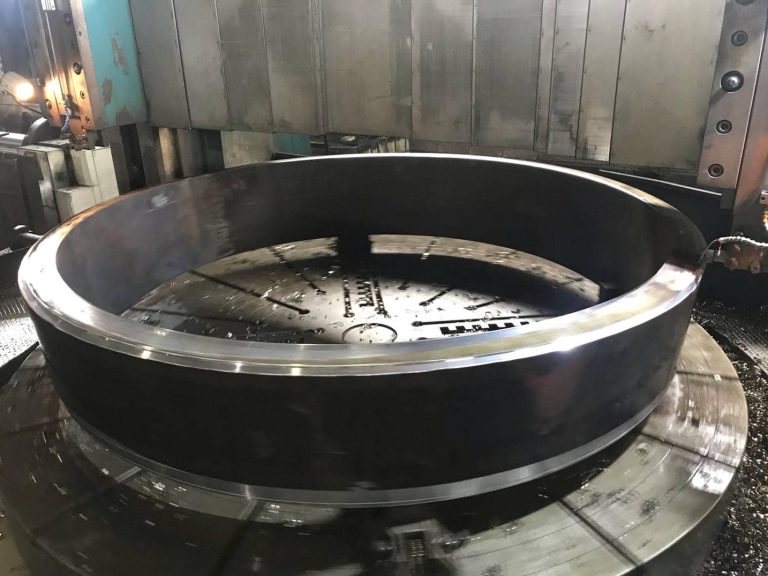
Oui. Viroles et anneaux roulés sont soudés en long, puis tournés ou fraisés à la cote sur nos tours verticaux jusqu’à Ø4 200 mm.
Pouvez-vous former des tôles fournies par le client ?
Oui, si la nuance, l’épaisseur et le certificat correspondent au plan et à la capacité de la machine.
Pliage sur presse plieuse et roulage de tôles en Turquie
Une virole roulée qui ne se referme pas sur un vrai cercle ou un support avec une mauvaise longueur d’aile pose problème à chaque étape suivante. Nous traitons le formage comme une partie du même parcours que la découpe, le soudage et l’usinage, avec la même analyse du plan et les mêmes contrôles qualité.
Roulage : croquage et retour élastique
Deux détails décident si un cylindre se ferme selon le plan. Les extrémités sont pré-croquées, pour qu’aucun bord droit ne subsiste à la soudure longitudinale, et les rouleaux sur-cintrent pour compenser le retour élastique, qui augmente avec la limite élastique. Diamètre, circularité et position de la soudure sont contrôlés avant soudage.
Presse plieuse : valeur de pliage, sens de laminage et outillage
La valeur de pliage et le rayon intérieur sont fixés selon la matière et l’épaisseur. Plier perpendiculairement au sens de laminage permet un rayon plus serré ; lorsque le plan impose un pli parallèle, le rayon est augmenté. Les pièces à plis multiples sont séquencées pour que les ailes suivantes ne heurtent pas les outils.
Formé, soudé, usiné et fini
Les anneaux roulés deviennent des rouleaux, des tambours et des tubes de fonçage ; les spires formées deviennent des vis sans fin. Après soudage et usinage, les pièces sont peintes ou galvanisées et emballées pour l’export. Envoyez votre plan avec matière, épaisseur, rayon et quantité.
Envoyez un plan pour le pliage ou le roulage.
Indiquez matière, épaisseur, diamètre ou rayon, quantité, et si vous voulez seulement les pièces formées ou un ensemble fini.