Mécano-soudure usinée de précision, fabriquée sur plan
Usinage des pièces, soudage, détensionnement, protection anticorrosion et assemblage
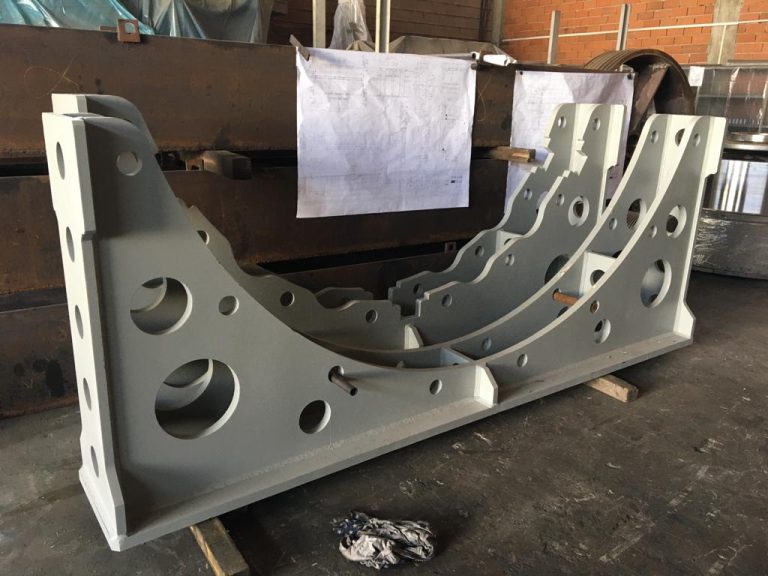
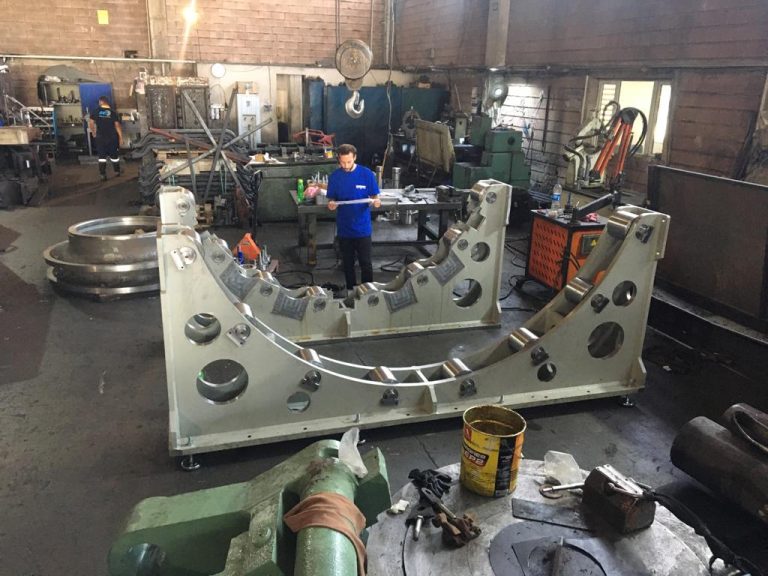
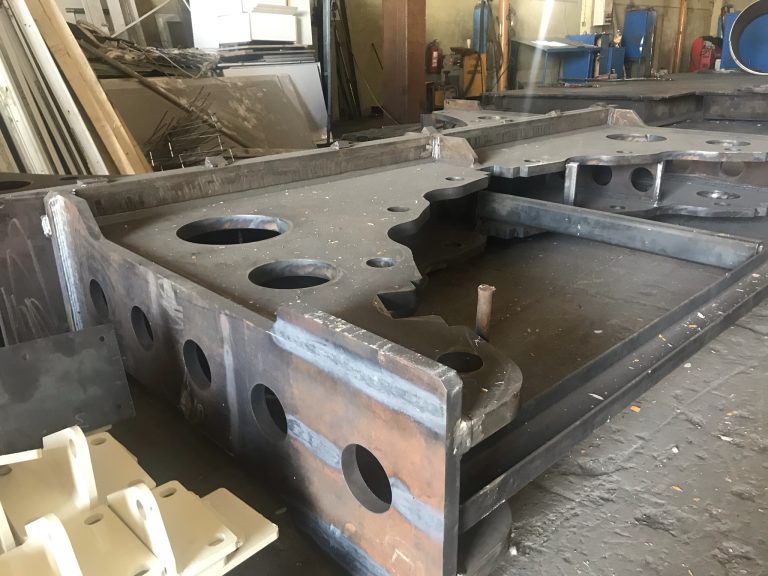
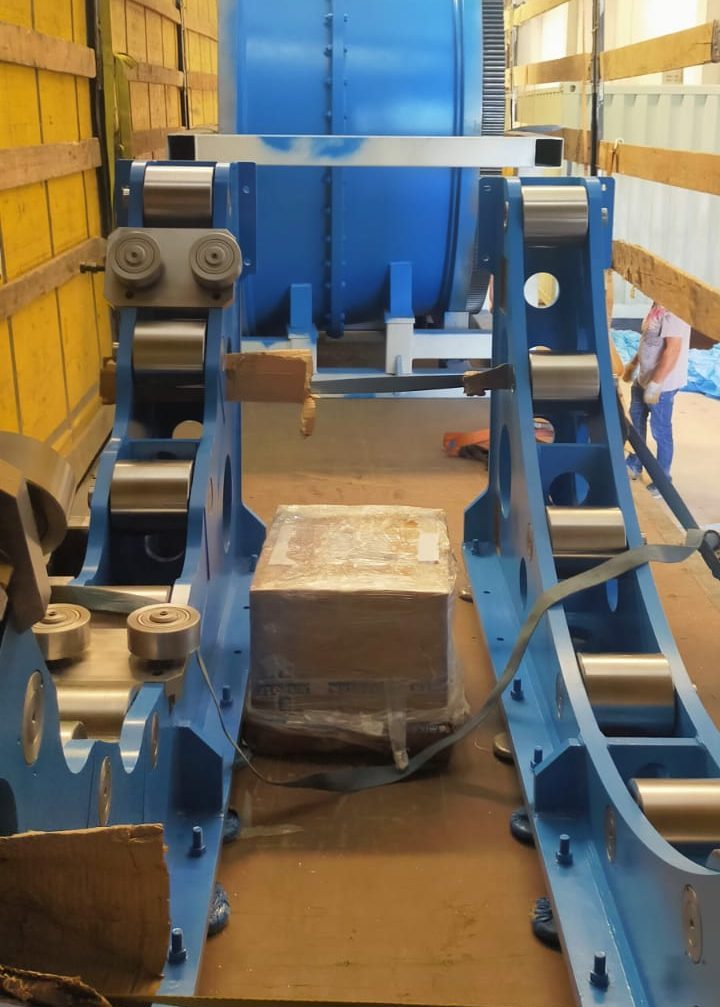
Nous fabriquons de la mécano-soudure usinée de précision : de grands ensembles soudés dont chaque pièce est usinée selon votre plan, assemblée par un soudage maîtrisé, détensionnée, finie et montée par notre propre équipe. L’exemple de cette page est un châssis support de machine d’environ 3,3 mètres de long et 1,3 mètre de haut, pesant environ 1,6 tonne, en tôle S355J2 de 30-40 mm. Il comporte une grande assise cintrée, des alésages de précision en ajustement H7, de grandes ouvertures rondes et des rangées de trous de fixation et taraudés, tous positionnés avec des tolérances serrées.
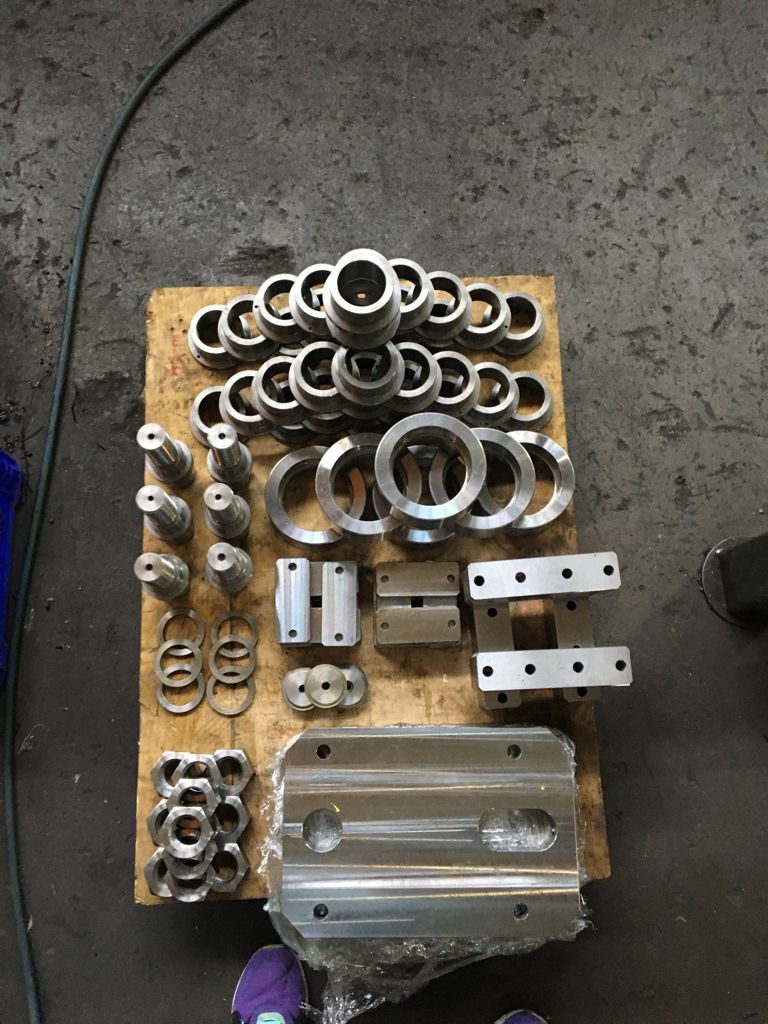
Une pièce comme celle-ci n’est pas une simple structure soudée. C’est un composant mécanique usiné. Les tôles sont découpées et usinées avant soudage, le châssis est soudé et détensionné pour garder sa forme, les éléments critiques sont amenés à leur cote finale, puis la pièce entière est sablée, apprêtée, peinte et équipée des accessoires prévus au plan avant expédition.
Cette page s’adresse aux entreprises qui cherchent un partenaire de fabrication sur plan pour de grandes pièces usinées et soudées : constructeurs de machines, OEM et intégrateurs. Vous envoyez le plan, et nous menons la pièce de la tôle brute au composant fini, peint et assemblé, avec un seul interlocuteur et une seule livraison.
L’usinage lourd de ce projet a été réalisé dans l’usine de notre groupe familial à Kemalpaşa, İzmir. Nika Steelworks a piloté la commande du devis à la livraison.
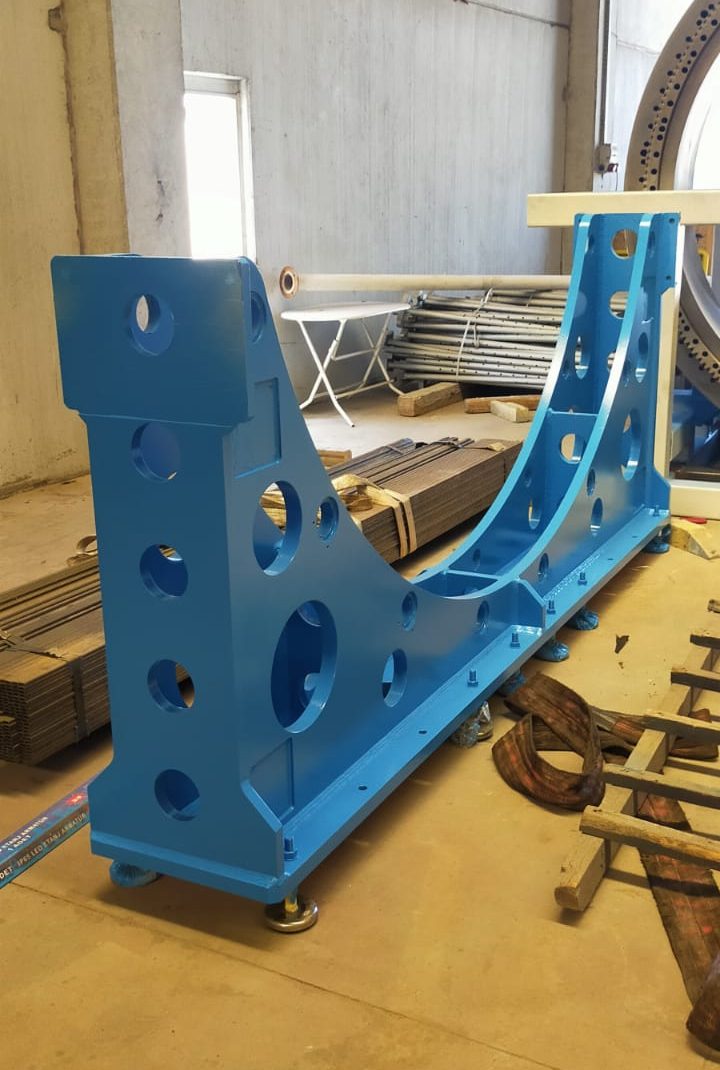
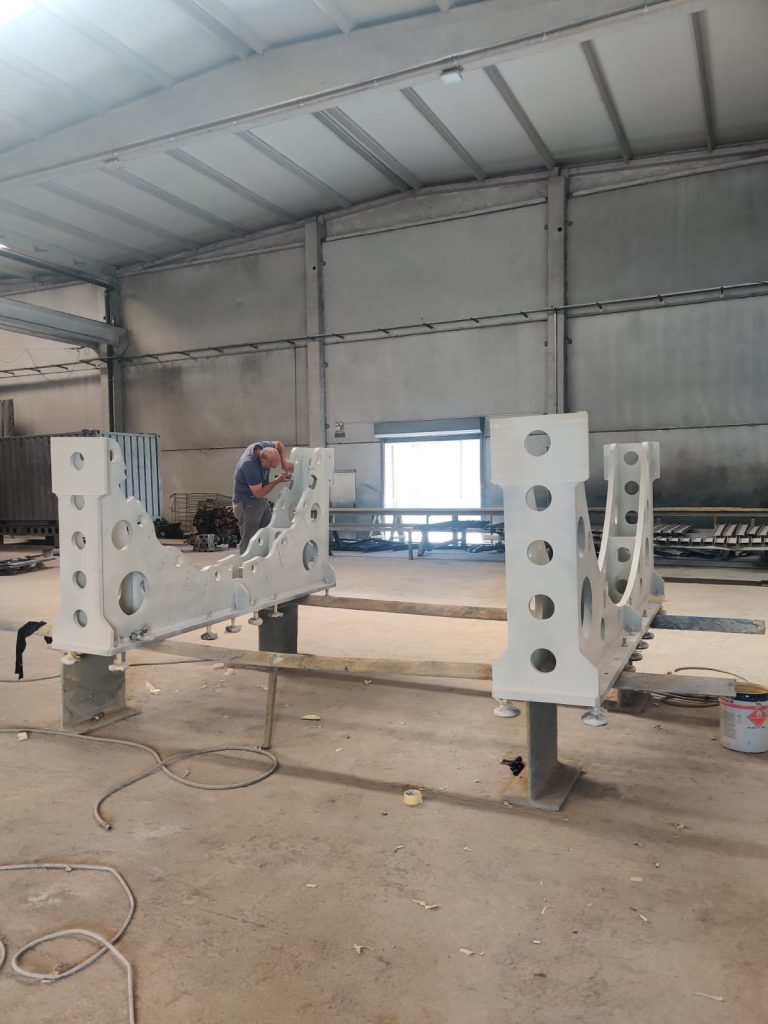
Mécano-soudure usinée de précision : aperçu technique
Fabriqué sur votre plan| Produit | Composant en acier soudé et usiné de précision (châssis support de machine), fabriqué sur plan |
|---|---|
| Dimensions de l’exemple (L × l × H) | Environ 3 350 × 500 × 1 310 mm. Autres dimensions sur demande. |
| Poids de l’exemple | Environ 1,6 tonne |
| Matière | Tôle d’acier de construction S355J2, 30-40 mm dans cet exemple. Autres nuances sur demande. |
| Construction | Tôles usinées individuellement et soudées en un châssis rigide avec assise cintrée, flasques et semelle |
| Usinages |
|
| Tolérances | Ajustements H7 sur les alésages de précision. Planéité, parallélisme et position tenus au centième de millimètre sur les faces critiques. Tolérances générales selon ISO 2768. |
| Chaîne de procédés |
|
| Protection anticorrosion | Sablé, apprêté et peint. Ajustements usinés protégés. Galvanisation et autres revêtements sur demande. |
| Contrôle | Contrôle dimensionnel selon le plan et contrôle des soudures. Ressuage des soudures sur demande. |
| Production | Pièces unitaires, petits lots et séries |
| Secteurs |
|
| Données d’entrée | Plans 2D et modèles CAO 3D (STEP) |
| Ce qu’il nous faut pour chiffrer | Plans, matière, tolérances, traitement de surface, quantité et lieu de livraison |
Envoyez-nous vos plans et nous reviendrons vers vous avec un devis.
Demander un devisMécano-soudure usinée fabriquée sur plan
Beaucoup de machines reposent sur un grand composant en acier qui doit être à la fois robuste et précis : un châssis support, un bâti, un carter, une selle ou un porte-outil. Ces pièces portent de lourdes charges, mais positionnent aussi roulements, guidages, entraînements et outillages : leurs alésages, faces et réseaux de trous doivent être exactement au bon endroit. Chez Nika Steelworks, nous fabriquons cette mécano-soudure usinée de précision, aussi appelée ensembles mécano-soudés usinés, sur les plans de nos clients. Nous gérons toute la chaîne : découpe des tôles, usinage des pièces individuelles, soudage, détensionnement, usinage de finition, sablage, protection anticorrosion, primaire, peinture et assemblage final.
Si vous cherchez un partenaire de fabrication pour des composants en acier soudés et usinés, vous n’avez pas à coordonner un atelier de découpe, un atelier de soudage, un atelier d’usinage, une cabine de peinture et un monteur. Vous envoyez le plan et recevez un composant fini.
Pourquoi une mécano-soudure usinée plutôt qu’une pièce moulée ou massive ?
Un ensemble soudé et usiné présente plusieurs avantages pratiques par rapport à une pièce moulée ou usinée dans la masse. Il n’y a ni modèle ni outillage à payer, il convient donc aux pièces unitaires et aux petites séries. Les modifications de conception sont faciles d’une unité à l’autre, car la structure est construite en tôle et non dans un moule. L’épaisseur peut être placée exactement là où passent les efforts, ce qui donne une pièce rigide sans matière perdue. Et pour les grandes pièces, comme en construction de machines lourdes, un châssis chaudronné est souvent plus rapide à livrer qu’une pièce moulée, et moins cher que d’usiner la même forme dans un bloc.
La contrepartie, c’est la précision : le soudage chauffe et déforme l’acier. C’est pourquoi l’ordre des opérations, le détensionnement et la stratégie d’usinage comptent autant que le soudage lui-même.
Notre procédé : de la tôle au composant fini et assemblé
- Analyse du plan. Nous vérifions plan, tolérances, matière et traitement de surface avant de commencer, et posons les questions qui touchent à la fabricabilité.
- Découpe des tôles. Les tôles sont découpées par découpe laser ou plasma, ouvertures et trous compris, avec une surépaisseur là où le plan prévoit des surfaces usinées.
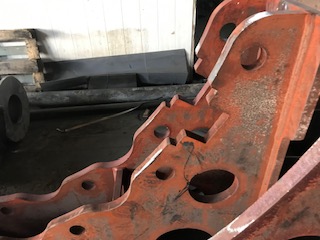
- Usinage des pièces individuelles. Tôles et sous-ensembles sont usinés avant soudage : faces d’accouplement, chants, alésages et portées plus faciles d’accès sur une pièce seule que sur un châssis fini.
- Assemblage et soudage. Les pièces sont positionnées et soudées selon une séquence maîtrisée pour garder le châssis d’équerre et limiter les déformations (soudure et chaudronnerie).
- Détensionnement après soudage. Le châssis soudé est traité thermiquement pour relâcher les contraintes de soudage, afin qu’il garde sa forme à l’usinage et en service.
- Usinage de finition. Les éléments critiques comme alésages, portées, faces d’appui et réseaux de trous sont usinés à la cote finale après détensionnement, sur nos machines CNC.
- Sablage. La structure est sablée pour éliminer calamine, rouille et projections, et offrir au revêtement une surface d’accroche (sablage et peinture).
- Protection anticorrosion, primaire et peinture. Un primaire est appliqué peu après le sablage, puis la finition dans la teinte demandée. Ajustements usinés et trous taraudés sont protégés pour que le revêtement ne modifie pas leurs cotes.
- Assemblage et contrôle. Les accessoires prévus au plan sont montés, le composant est contrôlé selon le plan, puis emballé pour le transport.
Pourquoi le détensionnement compte pour les pièces soudées et usinées
Lors du soudage d’un châssis, les zones soudées chauffent et refroidissent de façon inégale, ce qui fige des contraintes dans la structure. Si la pièce est usinée dans cet état, les contraintes peuvent se libérer au fur et à mesure de l’enlèvement de matière, et la pièce bouge. La même chose peut arriver en service, une fois la machine en marche. Le détensionnement chauffe le châssis à une température maîtrisée, la maintient, puis refroidit lentement, ce qui réduit ces contraintes résiduelles. Usiner en finition après détensionnement donne des cotes bien plus stables : c’est pourquoi nous en faisons une étape standard pour les châssis de précision, et non une option.
Usinage de précision de grandes pièces soudées
Usiner de grandes pièces n’a rien à voir avec l’usinage de petites. La pièce doit être supportée pour que son propre poids ne la déforme pas, bridée sans la contraindre, et usinée dans un ordre qui garde les surfaces liées entre elles. Sur des pièces comme le châssis présenté ici, nous usinons des alésages de précision en H7, des assises cintrées et des faces avec des tolérances de planéité, parallélisme et position au centième de millimètre, de grandes ouvertures circulaires et des réseaux de trous de fixation et taraudés. Vous trouverez les équipements sur notre page parc machines. Pour une très grande pièce de précision que nous avons réalisée, voir notre mandrin rotatif pour machine aéronautique.
Protection anticorrosion et systèmes de peinture
Le revêtement fait partie de l’ingénierie. Nous sablons la structure, l’apprêtons et la peignons avec un système adapté à son lieu d’utilisation : atelier, site extérieur ou environnement agressif. Pour une longue durée de vie en extérieur, la galvanisation et d’autres revêtements de protection sont disponibles. Indiquez-nous l’environnement et la durée de vie souhaitée, et nous recommanderons un système. Surfaces usinées, alésages et trous taraudés sont protégés pour rester dans la tolérance après revêtement.
Matières
L’exemple de cette page est en tôle d’acier de construction S355J2 de 30-40 mm d’épaisseur. Le S355 est un choix courant pour les châssis et supports grâce à sa résistance et sa bonne soudabilité. Nous travaillons aussi le S235 et d’autres nuances de construction, et pouvons chiffrer d’autres matières sur demande. Si votre plan exige une nuance précise ou des certificats matière, indiquez-le dans votre demande de devis.
Pour qui nous fabriquons
- Constructeurs de machines et OEM qui ont besoin de châssis, bâtis, supports et carters fabriqués sur leurs propres plans.
- Fabricants de machines aéronautiques et spéciales qui ont besoin de grands composants de structure précis.
- Entreprises d’automatisation et d’équipements de production qui construisent lignes, bancs d’essai et montages.
- Fabricants d’équipements énergie, mines et lourds qui ont besoin de pièces soudées et usinées robustes.
Nous fabriquons des pièces unitaires, des prototypes et de petites séries, et pour les commandes répétées nous gardons un réglage identique pour que chaque pièce corresponde à la précédente.
Qualité, documentation et confidentialité
Chaque pièce est contrôlée selon le plan, y compris diamètres d’alésage, positions de trous, planéité et dimensions générales, et les soudures sont contrôlées. Le ressuage des soudures est disponible lorsque la spécification l’exige. Si vous avez besoin de rapports de contrôle ou de certificats matière spécifiques, mentionnez-le dans votre demande. Pour en savoir plus, consultez notre page qualité. Nous traitons les plans clients de façon confidentielle et signons volontiers un accord de confidentialité avant leur envoi.
Ce qu’il faut envoyer pour un devis
- Plans 2D et modèle 3D (STEP), avec tolérances
- Matière et exigences de certificats
- Traitement de surface : système de peinture, teinte ou revêtement
- Exigences de détensionnement et de contrôle
- Quantité et lieu de livraison
Plus de Nika Steelworks
Découvrez Nika Steelworks ou tous nos services et projets. Autres réalisations susceptibles de vous intéresser : conteneurs en acier sur mesure, conteneurs de capotage d’équipements et tubes de fonçage en acier.
Questions fréquentes
Pouvez-vous fabriquer des pièces soudées usinées sur notre plan ?
Oui. Nous fabriquons sur plan à partir de plans 2D et de modèles CAO 3D, et gérons tout le procédé de la tôle à la pièce finie et assemblée.
Usinez-vous les pièces après soudage ?
Les éléments critiques sont usinés en finition après soudage et détensionnement, pour que les cotes finales ne soient pas affectées par la déformation.
Proposez-vous le détensionnement ?
Oui. Le détensionnement après soudage fait partie de notre procédé pour les châssis et supports de précision.
Quelles tolérances pouvez-vous tenir ?
Nous usinons des alésages de précision en H7 et tenons planéité, parallélisme et position au centième de millimètre sur les faces critiques, selon le plan.
Comment les pièces sont-elles protégées contre la corrosion ?
Elles sont sablées, apprêtées et peintes, et nous galvanisons ou appliquons d’autres revêtements sur demande.
Quelles dimensions et quels poids pouvez-vous traiter ?
L’exemple présenté mesure environ 3,3 mètres de long et pèse 1,6 tonne. Envoyez-nous vos dimensions et poids et nous confirmerons ce qui est possible.
Fabriquez-vous des pièces unitaires ou des séries ?
Les deux. Nous fabriquons des pièces unitaires, des prototypes et de petites séries.
Demander un devis pour de la mécano-soudure usinée de précision
Envoyez-nous vos plans, matière, tolérances, traitement de surface, quantité et lieu de livraison, et nous reviendrons vers vous avec un devis clair. Contactez Nika Steelworks pour commencer.