Une qualité certifiée pour vos pièces en acier soudées et usinées
Nika Steelworks est certifié ISO 9001, EN 1090-1 contrôle de production en usine, EN 1090-2 EXC3 et ISO 3834-2. Chaque commande part avec des certificats matière EN 10204 3.1, des contrôles dimensionnels et un dossier de rapports clair, pour que votre contrôle de réception puisse valider rapidement. Voir fabrication certifiée EN 1090 (EXC2 et EXC3).
- ISO 9001Management de la qualité
- EN 1090 EXC3Structures en acier soudé
- ISO 3834-2Qualité en soudage
- EN 10204 3.1Avec chaque commande
- PT · MT · UTCND sur demande
EXC3 : nous pouvons souder vos structures exigeantes
L’EN 1090 définit des classes d’exécution de EXC1 à EXC4. La plupart des châssis de machines, plateformes et charpentes industrielles relèvent de l’EXC2. L’EXC3 couvre les structures plus exigeantes, comme les pièces soumises à la fatigue ou dont la défaillance aurait de lourdes conséquences. Être certifié EXC3 signifie que notre coordination en soudage, nos modes opératoires et nos soudeurs sont qualifiés à ce niveau : vous pouvez nous confier des travaux EXC2 et EXC3, avec marquage CE lorsque le produit l’exige.
L’ISO 3834-2 est le niveau complet de management de la qualité en soudage. Il couvre la coordination en soudage selon EN ISO 14731, des modes opératoires qualifiés (DMOS / QMOS), des soudeurs qualifiés selon EN ISO 9606-1, la maîtrise des consommables et le contrôle. L’ISO 9001 relie l’ensemble, du devis aux achats, à la production et à la livraison.
La qualité en bref
- Système qualitéISO 9001:2015
- Structures acierEN 1090-1 CPU
- Classe d’exécutionJusqu’à EXC3
- Qualité en soudageISO 3834-2
- Coordination en soudageEN ISO 14731
- SoudeursEN ISO 9606-1
- Certificats matièreEN 10204 3.1, 3.2 sur demande
Comment chaque pièce est contrôlée
Les contrôles ont lieu là où un défaut coûte le moins à corriger : matière à réception, soudures après assemblage, dimensions avant emballage.
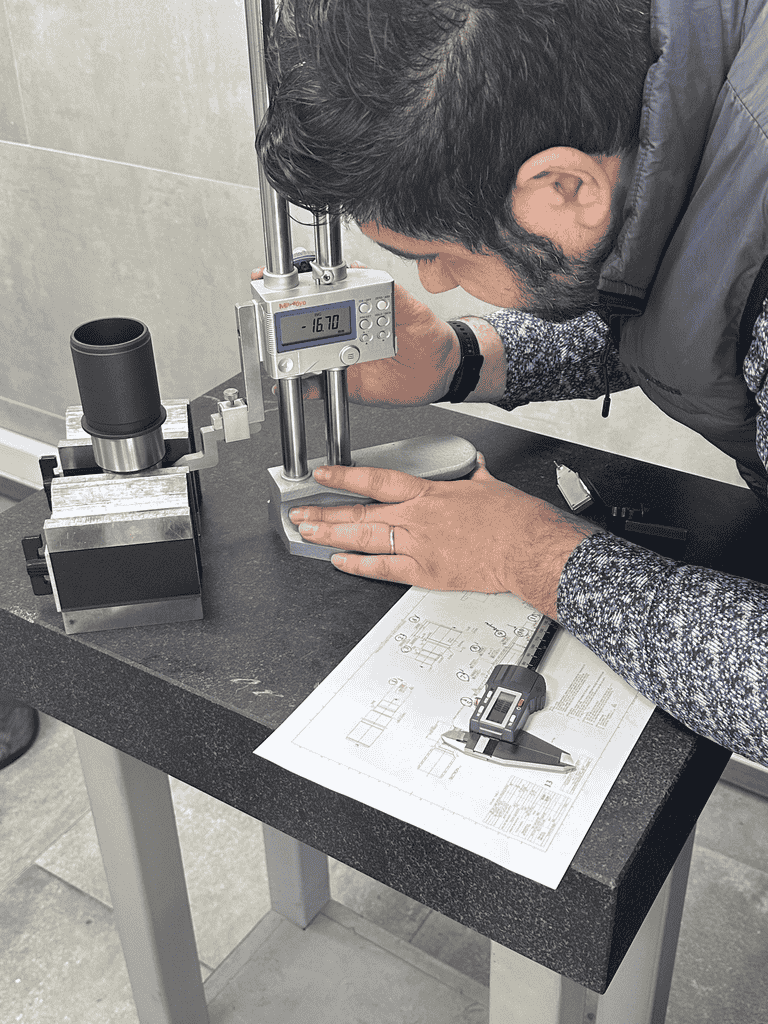
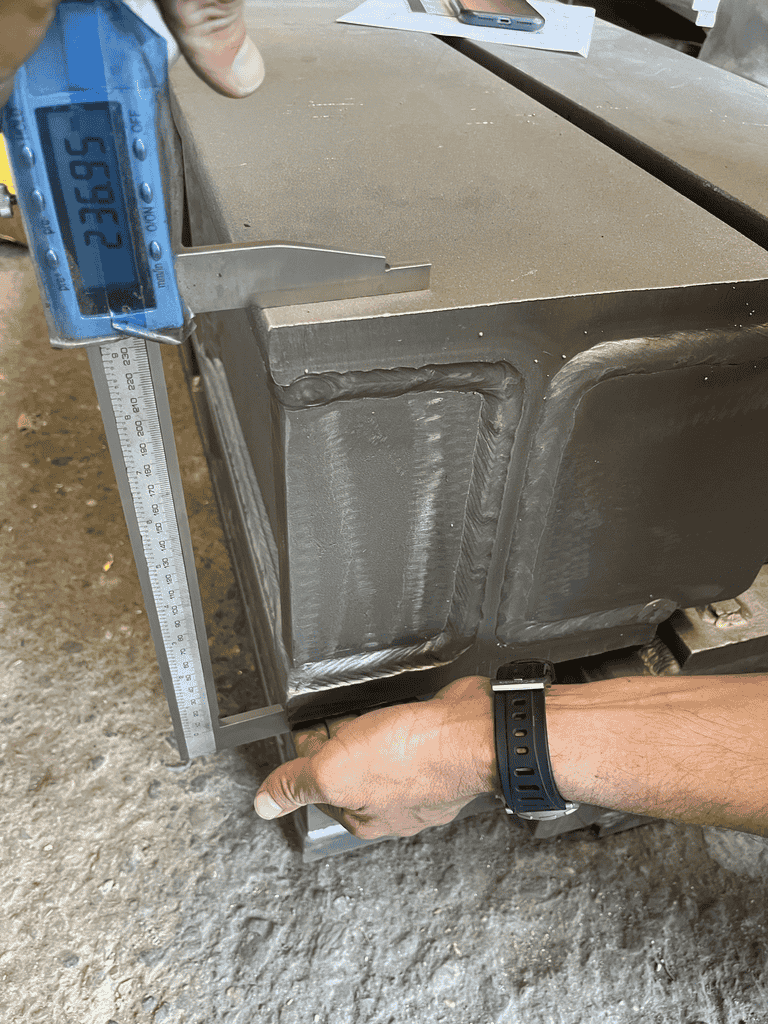
Contrôle dimensionnel
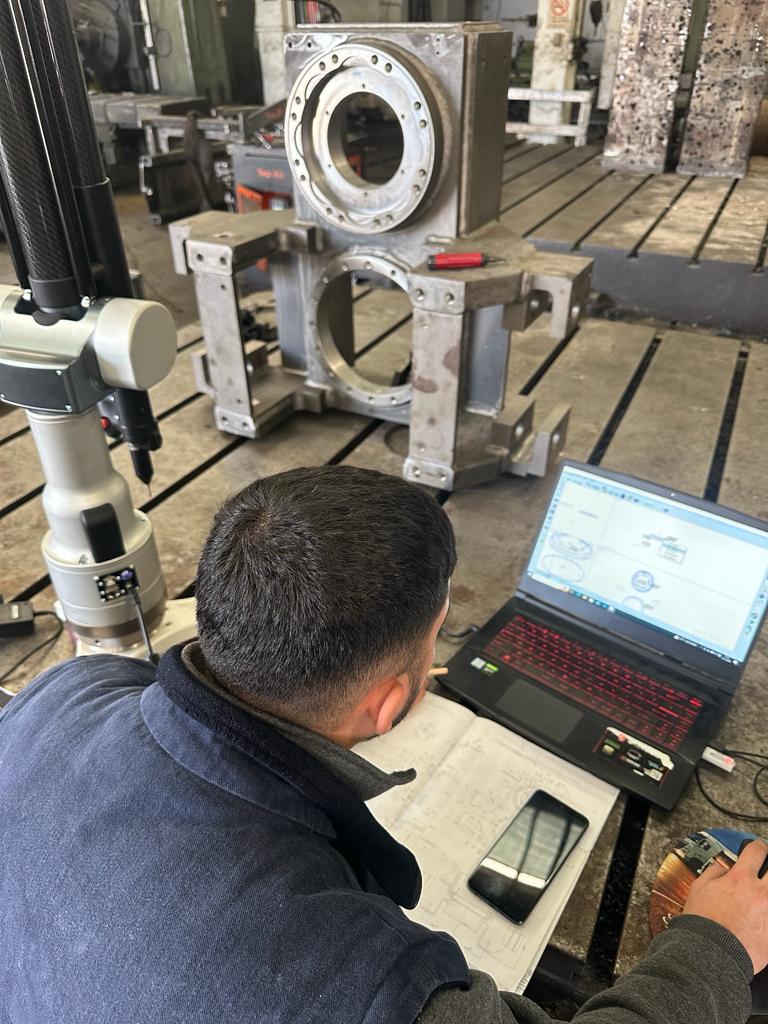
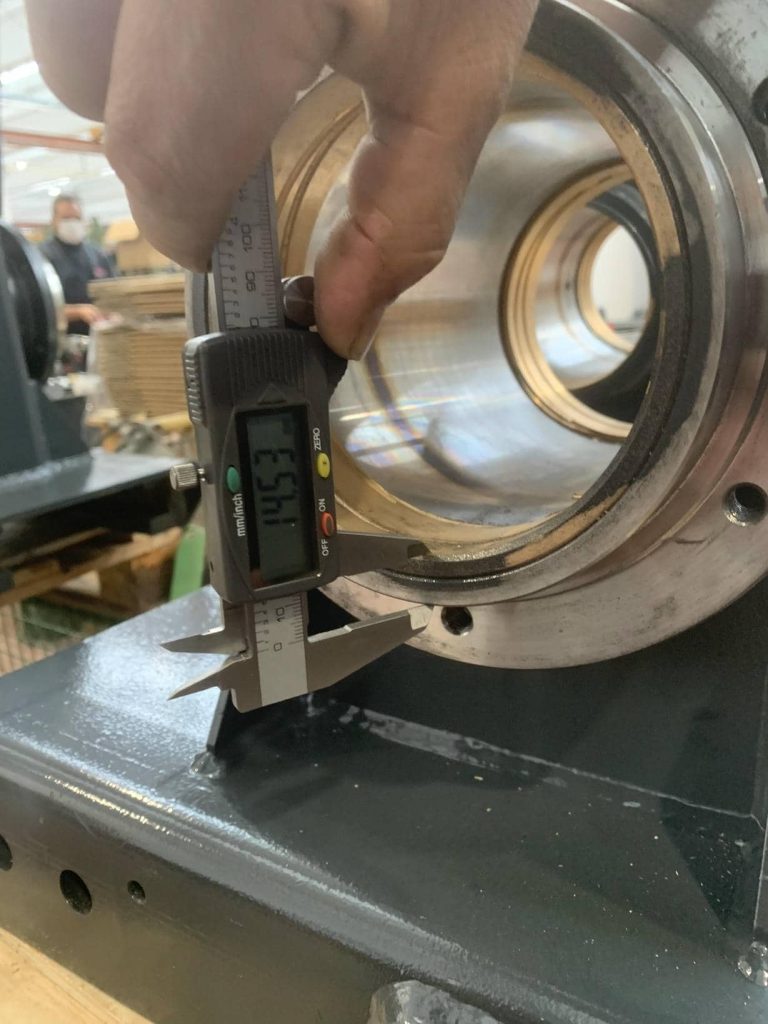
Faces usinées, alésages et perçages sont mesurés par rapport au plan après soudage, sur MMT lorsque la tolérance l’exige.
- Mesure MMT et colonnes de mesure
- Tolérances ISO 2768 et ISO 286
- Rapport de mesure par pièce ou par lot
Contrôle des soudures et CND
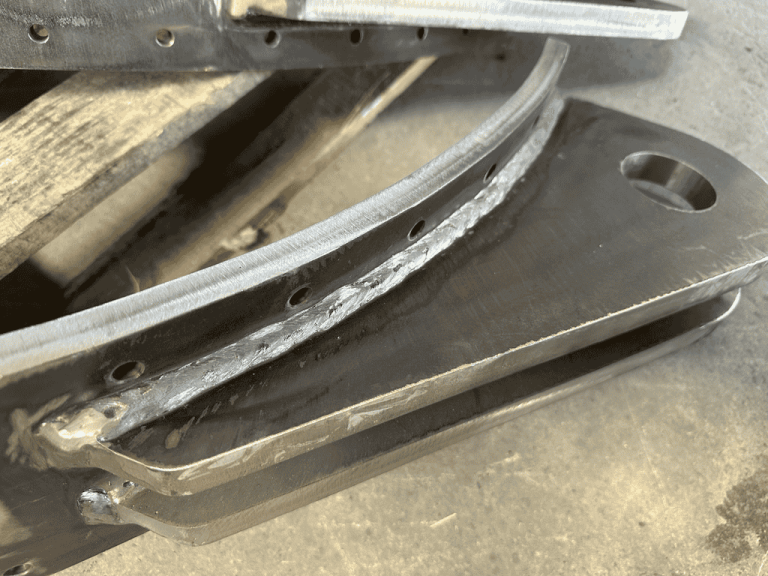
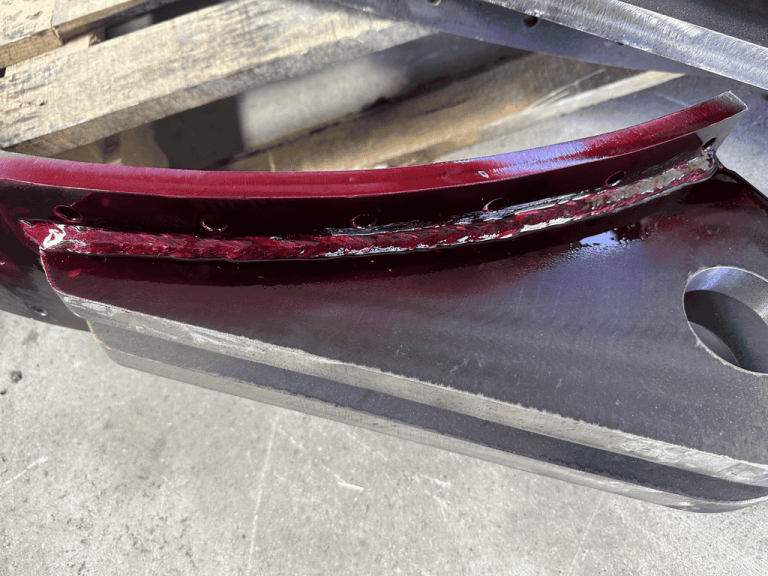
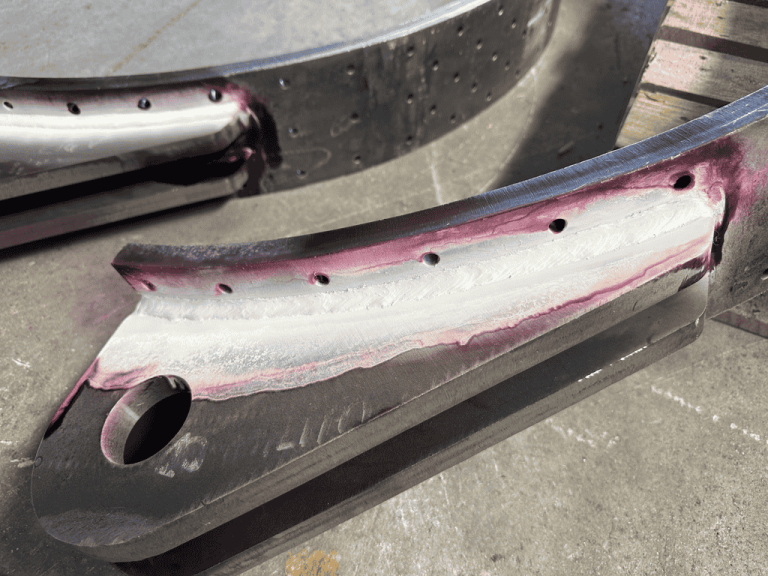
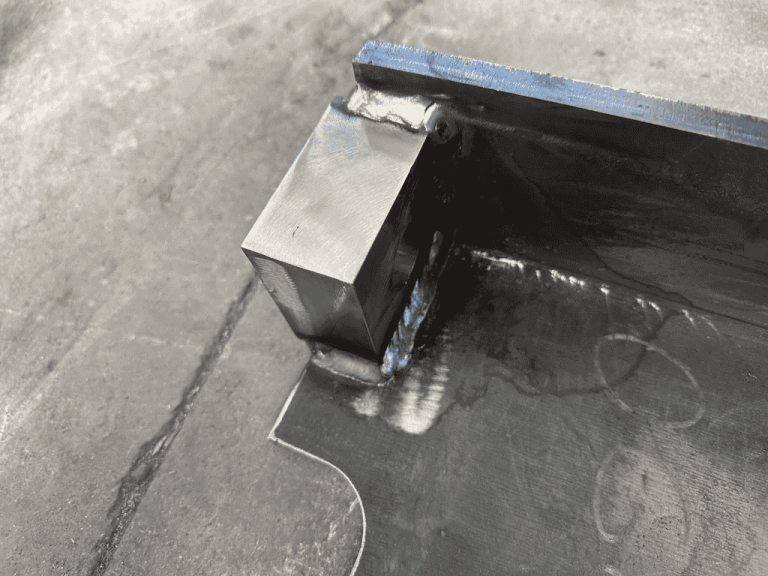
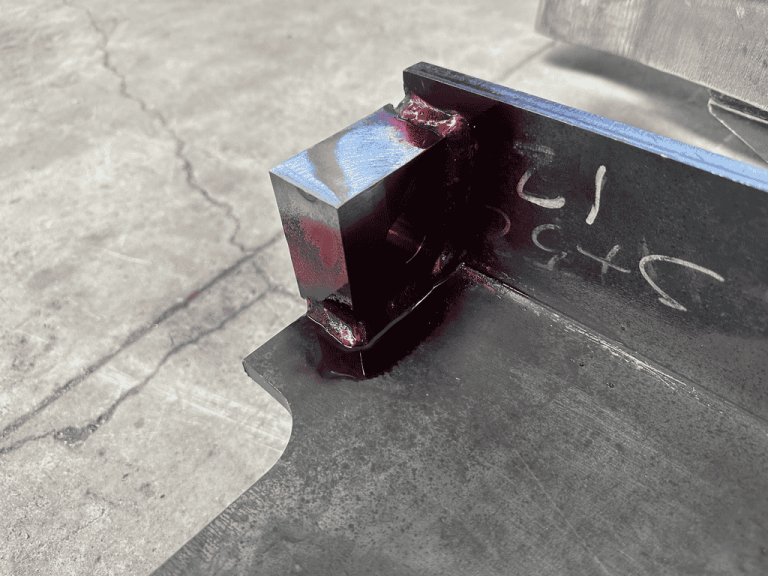
Contrôle visuel de chaque soudure selon ISO 5817. Les CND de surface et volumiques sont réalisés lorsque le plan ou le PCI le demande.
- VT sur chaque soudure
- PT, MT et UT sur demande
- Acceptation selon ISO 5817 niveau B, C ou D
Traçabilité et certificats
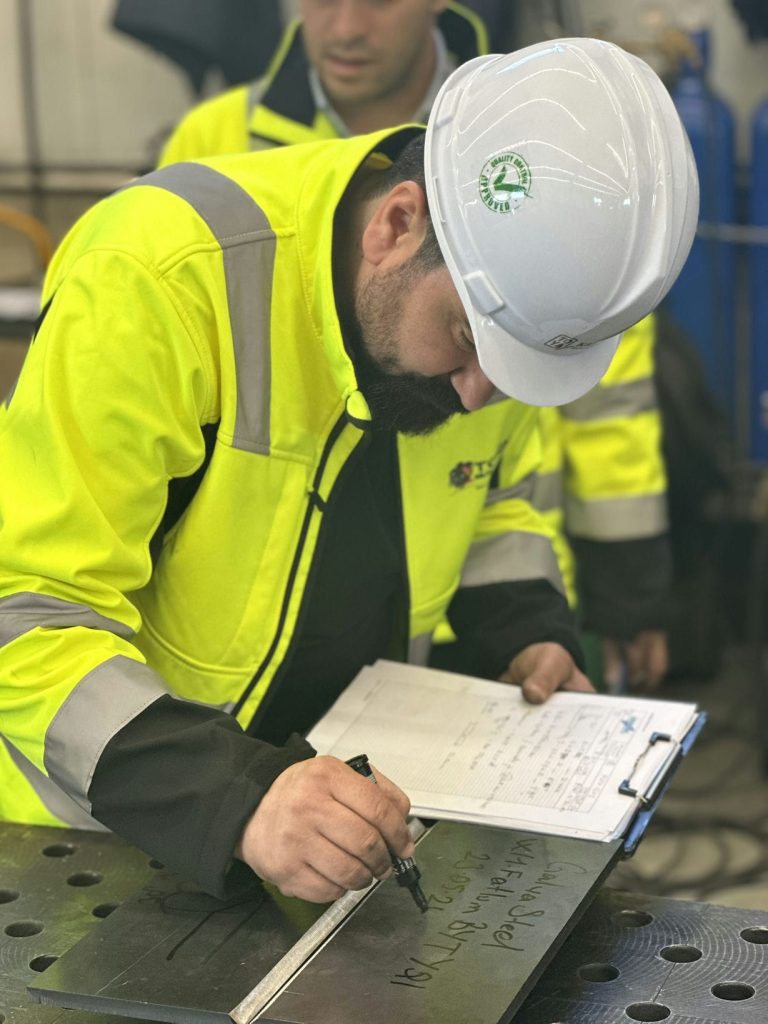
Les numéros de coulée suivent tôles et barres de la réception à la découpe, au soudage et à l’usinage, pour que chaque pièce corresponde à son certificat.
- EN 10204 3.1 avec chaque commande
- EN 10204 3.2 lorsque spécifié
- Marquage du numéro de coulée conservé sur les pièces
Ce que vous recevez avec les pièces
Le dossier standard accompagne chaque commande. Les documents supplémentaires sont convenus au devis.
| Document | Norme | Fourni |
|---|---|---|
| Certificats matière | EN 10204 3.1 | Chaque commande |
| Certificats d’inspection | EN 10204 3.2 | Lorsque spécifié |
| Rapport dimensionnel | Selon plan, ISO 2768 / ISO 286 | Chaque commande |
| Contrôle visuel des soudures | ISO 5817, ISO 17637 | Chaque commande |
| Modes opératoires de soudage | DMOS / QMOS selon ISO 15614 | Sur demande |
| Qualifications des soudeurs | EN ISO 9606-1 | Sur demande |
| Rapports de CND | PT, MT, UT | Lorsque spécifié |
| Déclaration de performance et marquage CE | EN 1090-1 | Lorsque le produit l’exige |
| Rapport de revêtement | Épaisseur de feuil sec, ISO 2808 | Lorsque spécifié |
La qualité en pratique
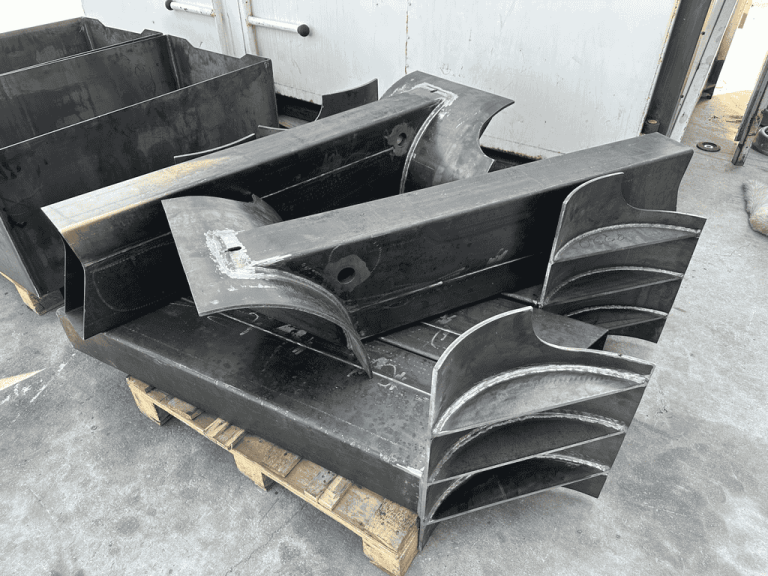
Les étapes qualité de chaque commande
Analyse du plan
Tolérances, symboles de soudure, nuance et exigences de contrôle sont vérifiés avant le devis. Les questions vous sont posées par écrit.
Réception matière
Tôles et barres sont vérifiées par rapport à leurs certificats 3.1 et marquées de leur numéro de coulée.
Soudage
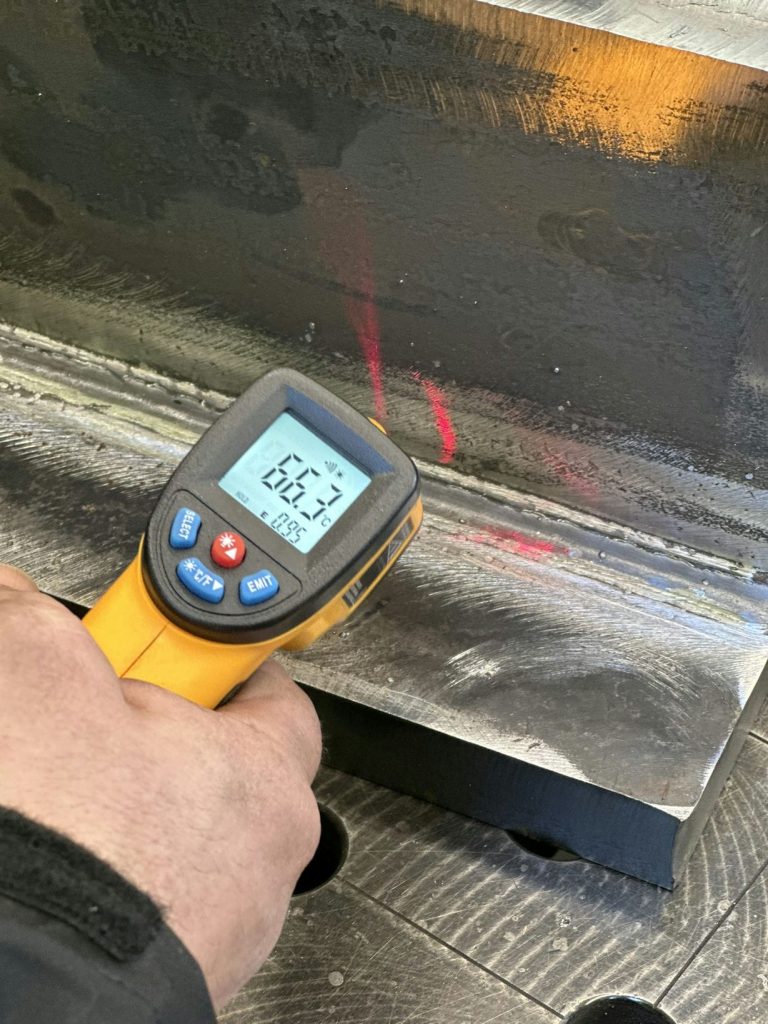
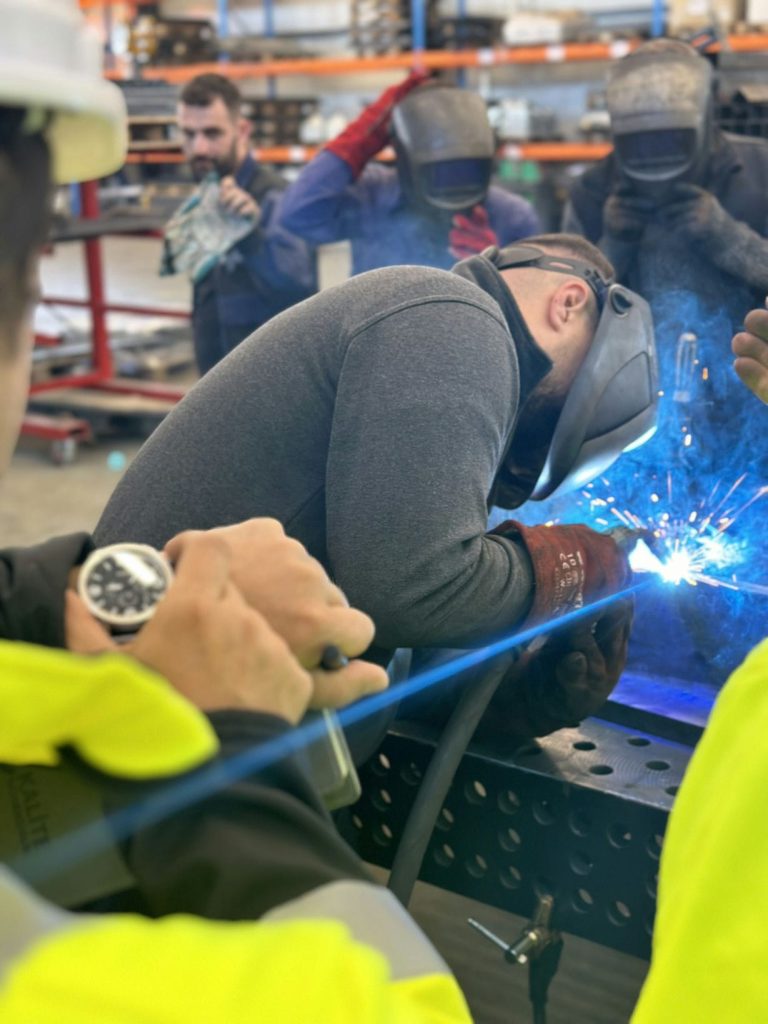
Des soudeurs qualifiés travaillent selon des DMOS approuvés, sous la responsabilité d’un coordinateur en soudage. L’assemblage est contrôlé avant soudage.
Contrôles en cours
Contrôles visuels des soudures et contrôles dimensionnels aux points d’arrêt convenus dans le PCI.
Contrôle final
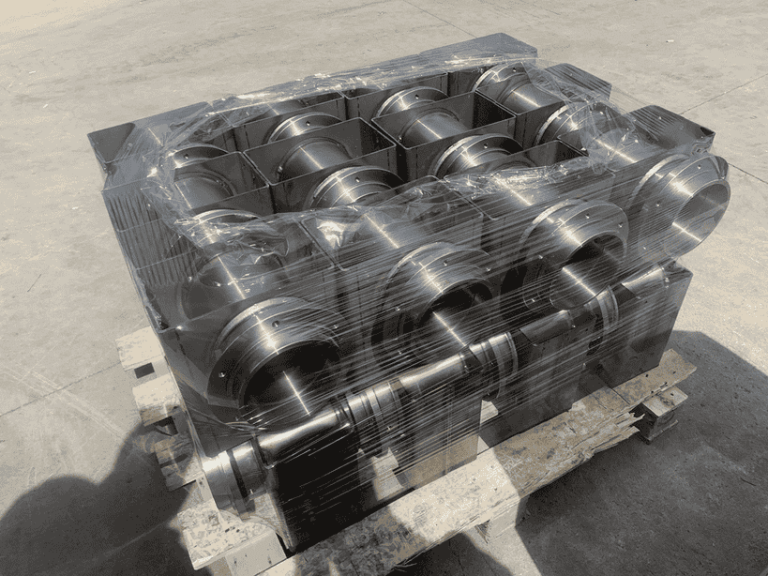
Dimensions, soudures, revêtement et marquage contrôlés par rapport au plan et enregistrés.
Dossier de rapports
Certificats et rapports sont joints aux pièces ou envoyés à l’avance pour votre contrôle de réception.
Questions sur la qualité et les certificats
Quels certificats Nika Steelworks détient-elle ?
ISO 9001:2015, EN 1090-1 contrôle de production en usine, certificat de soudage EN 1090-2 jusqu’à EXC3 et ISO 3834-2. Les certificats EN 1090 et ISO 3834 sont délivrés par UDEM, organisme notifié 2292.
Fournissez-vous des certificats matière 3.1 avec chaque commande ?
Oui. Des certificats EN 10204 3.1 sont fournis avec chaque commande. Des certificats EN 10204 3.2, avec témoin tiers, peuvent être organisés lorsque votre spécification l’exige.
Pouvez-vous marquer CE des composants de charpente ?
Oui. Dans le cadre de notre contrôle de production en usine EN 1090-1, nous pouvons établir une déclaration de performance et marquer CE des composants de structure jusqu’à EXC3 lorsque le produit l’exige.
Quelles méthodes de CND proposez-vous ?
Le contrôle visuel est réalisé sur chaque soudure. Le ressuage (PT), la magnétoscopie (MT) et les ultrasons (UT) sont réalisés lorsque le plan ou le plan de contrôle les prévoit.
Notre inspecteur ou un organisme tiers peut-il assister ?
Oui. Inspecteurs clients, organismes notifiés et bureaux de contrôle sont les bienvenus aux points d’arrêt convenus. Indiquez-le dans la demande de prix et nous les intégrons au planning.
Que faut-il indiquer dans la demande de prix pour le contrôle ?
La classe d’exécution, le niveau d’acceptation des soudures (par ex. ISO 5817 niveau C), les CND requis, le type de certificat et tout PCI. Nous confirmons le périmètre de contrôle sur le devis.
Chaudronnerie et usinage certifiés en Turquie
Les constructeurs de machines européens choisissent un fournisseur en Turquie pour le coût et le délai, et le gardent pour la qualité et la documentation. Une pièce livrée avec le mauvais certificat, un rapport manquant ou un alésage non mesuré coûte plus que l’économie réalisée. C’est pourquoi notre système qualité est construit autant autour de la documentation que de la pièce elle-même.
ISO 9001 et EN 1090 ensemble
L’ISO 9001:2015 couvre notre façon de chiffrer, d’acheter la matière, de planifier la production et de gérer livraisons et réclamations. Le contrôle de production en usine EN 1090-1 ajoute les exigences propres aux composants de charpente, dont le marquage CE. Notre soudure et chaudronnerie est certifiée EN 1090-2 jusqu’à EXC3, ce qui couvre les structures soumises à la fatigue et à fortes conséquences.
Qualité en soudage selon ISO 3834-2
L’ISO 3834-2 est le niveau complet de qualité en soudage par fusion. Le soudage est coordonné selon EN ISO 14731, les modes opératoires qualifiés selon ISO 15614, et les soudeurs qualifiés selon EN ISO 9606-1. Les mêmes règles s’appliquent au soudage manuel, sur portique et robotisé de notre fabrication en série.
Usiné après soudage, mesuré après usinage
Beaucoup de nos pièces sont d’abord soudées puis usinées en finition sur des aléseuses et tours CNC. Faces d’appui, alésages et cercles de perçage sont mesurés après usinage : les cotes de votre rapport sont celles de la pièce finie.
Traçable de la tôle à la caisse
Chaque commande part avec des certificats EN 10204 3.1. Les numéros de coulée sont reportés sur les pièces découpées, pour qu’une mécano-soudure finie puisse être rapprochée de son certificat matière lors de votre contrôle de réception. Certificats 3.2 et présence d’un tiers sont organisés lorsque le projet l’exige.
Vous découvrez les classes d’exécution ? Lisez notre guide EN 1090 : EXC1 à EXC4 expliquées.
Découvrez notre parc machines, nos projets, ou envoyez un plan avec vos exigences de contrôle.
Envoyez un plan avec vos exigences de contrôle.
Indiquez la classe d’exécution, les CND et le type de certificat. Nous répondons avec faisabilité, délai et prix, et confirmons le périmètre de contrôle par écrit.