Composants acier pour trackers solaires fabriqués en Turquie
Pièces en acier soudées et galvanisées pour trackers mono-axe, structures au sol et équipements annexes photovoltaïques. Fabriquées sur votre plan ou liste de profilés pour fabricants de trackers, EPCistes et fabricants de systèmes de fixation dans toute l’Europe.
Un partenaire de fabrication pour le matériel photovoltaïque à grande échelle
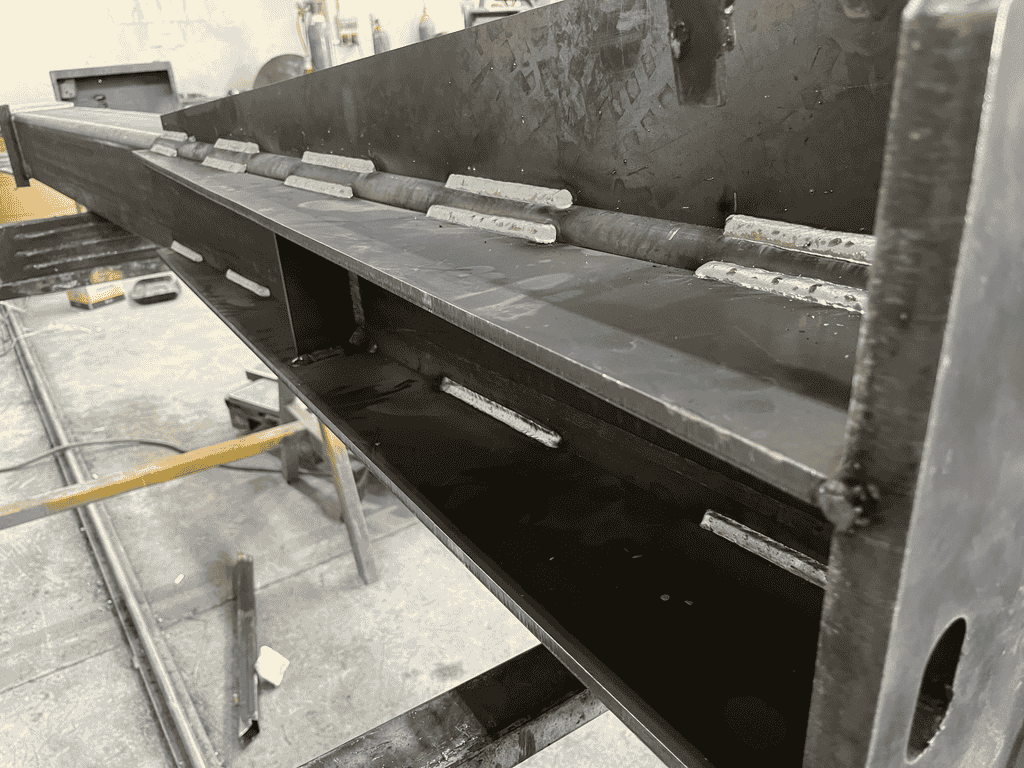
Les programmes de trackers se gagnent sur la répétabilité. Chaque platine de palier, support et poteau doit correspondre aux mille précédents, car les installateurs sur chantier n’ont pas le temps d’agrandir un trou ou de redresser un pied.
Nous fabriquons ce matériel à İzmir à partir de vos fichiers PDF, STEP ou DXF : tôles et tubes sont découpés, formés et soudés sur gabarits, les réseaux de trous sont vérifiés par rapport au plan, et les pièces finies partent en galvanisation à chaud avant d’être contrôlées et emballées pour le chantier.
Ce périmètre convient aux fabricants de trackers qui veulent une seconde source proche des projets européens, aux EPCistes qui achètent des kits de charpente sur nomenclature, et aux développeurs qui ont besoin d’une pièce spéciale que leur fournisseur habituel n’a pas. Châssis prototypes et préséries viennent d’abord ; une fois le plan figé, la même pièce passe en appels de livraison répétés.
Capacités associées : composants soudés et usinés en série, vis sans fin en acier sur mesure et soudure et chaudronnerie.
Galvanisé pour plus de 25 ans de service sur le terrain
Les centrales solaires restent dehors pendant des décennies, souvent près des côtes, en zone agricole ou sur sol désertique. Le zinc est la réponse standard, et il fonctionne au mieux lorsque la pièce a été conçue pour être trempée.
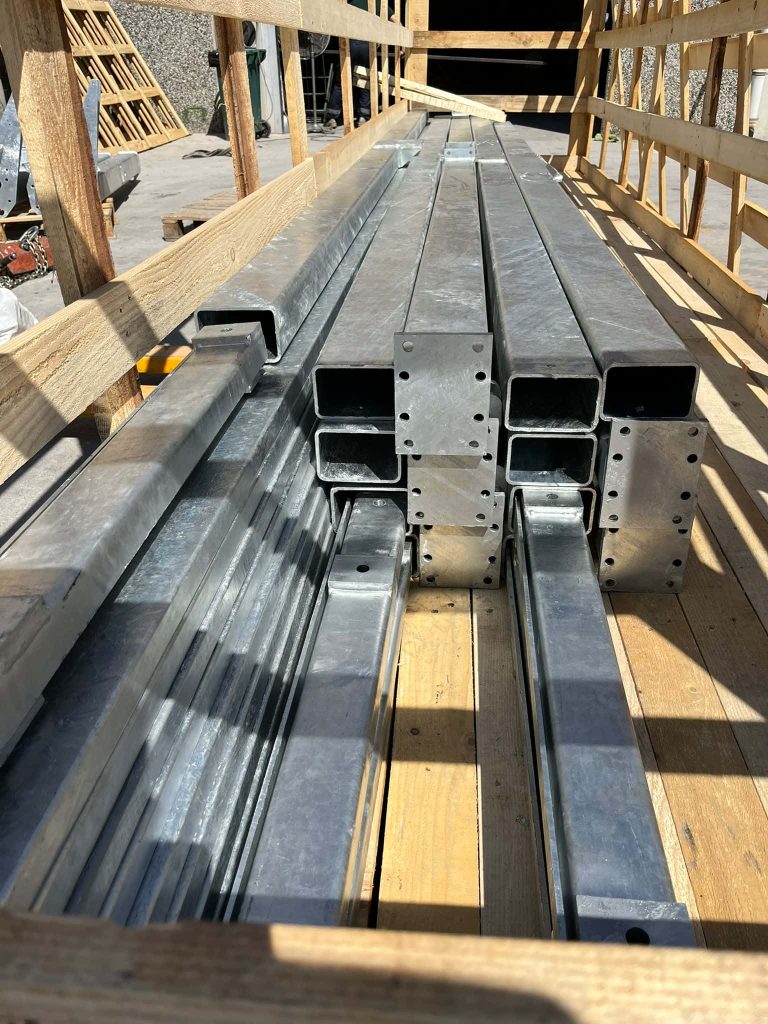
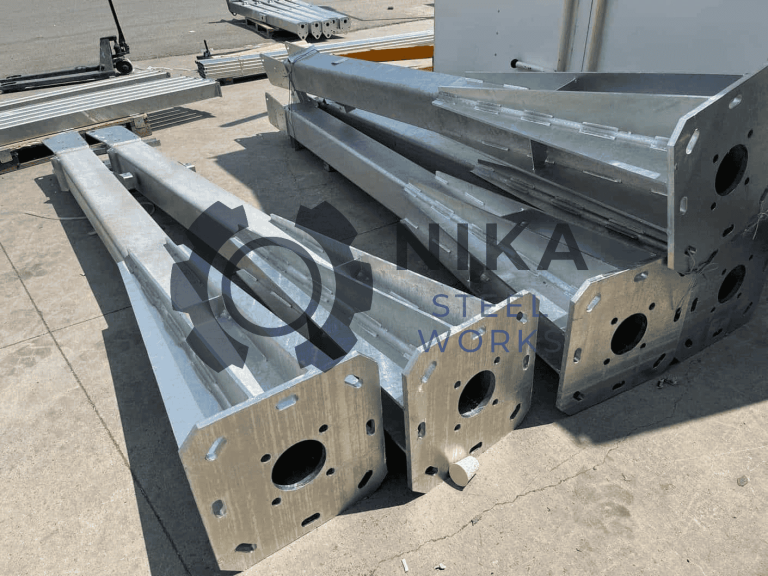
La galvanisation à chaud selon EN ISO 1461 suit la fabrication, et les pièces galvanisées sont contrôlées et emballées pour le chantier. Comme nous soudons en pensant au bain, trous d’évent et de vidange, cordons de soudure et points de gerbage sont prévus dès l’assemblage, ce qui évite les déformations et le zinc piégé qui apparaissent lorsque la galvanisation est traitée après coup.
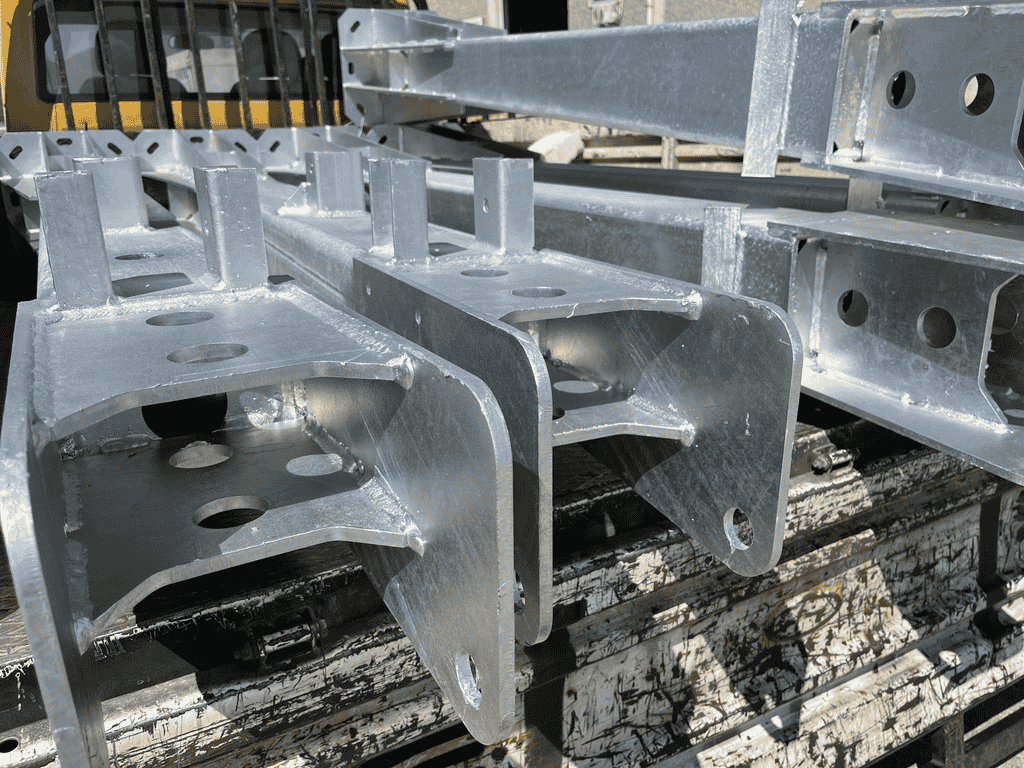
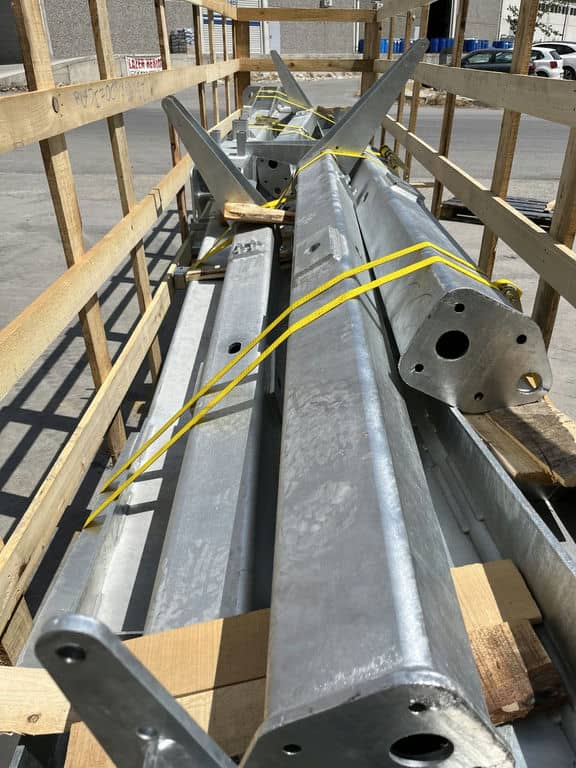
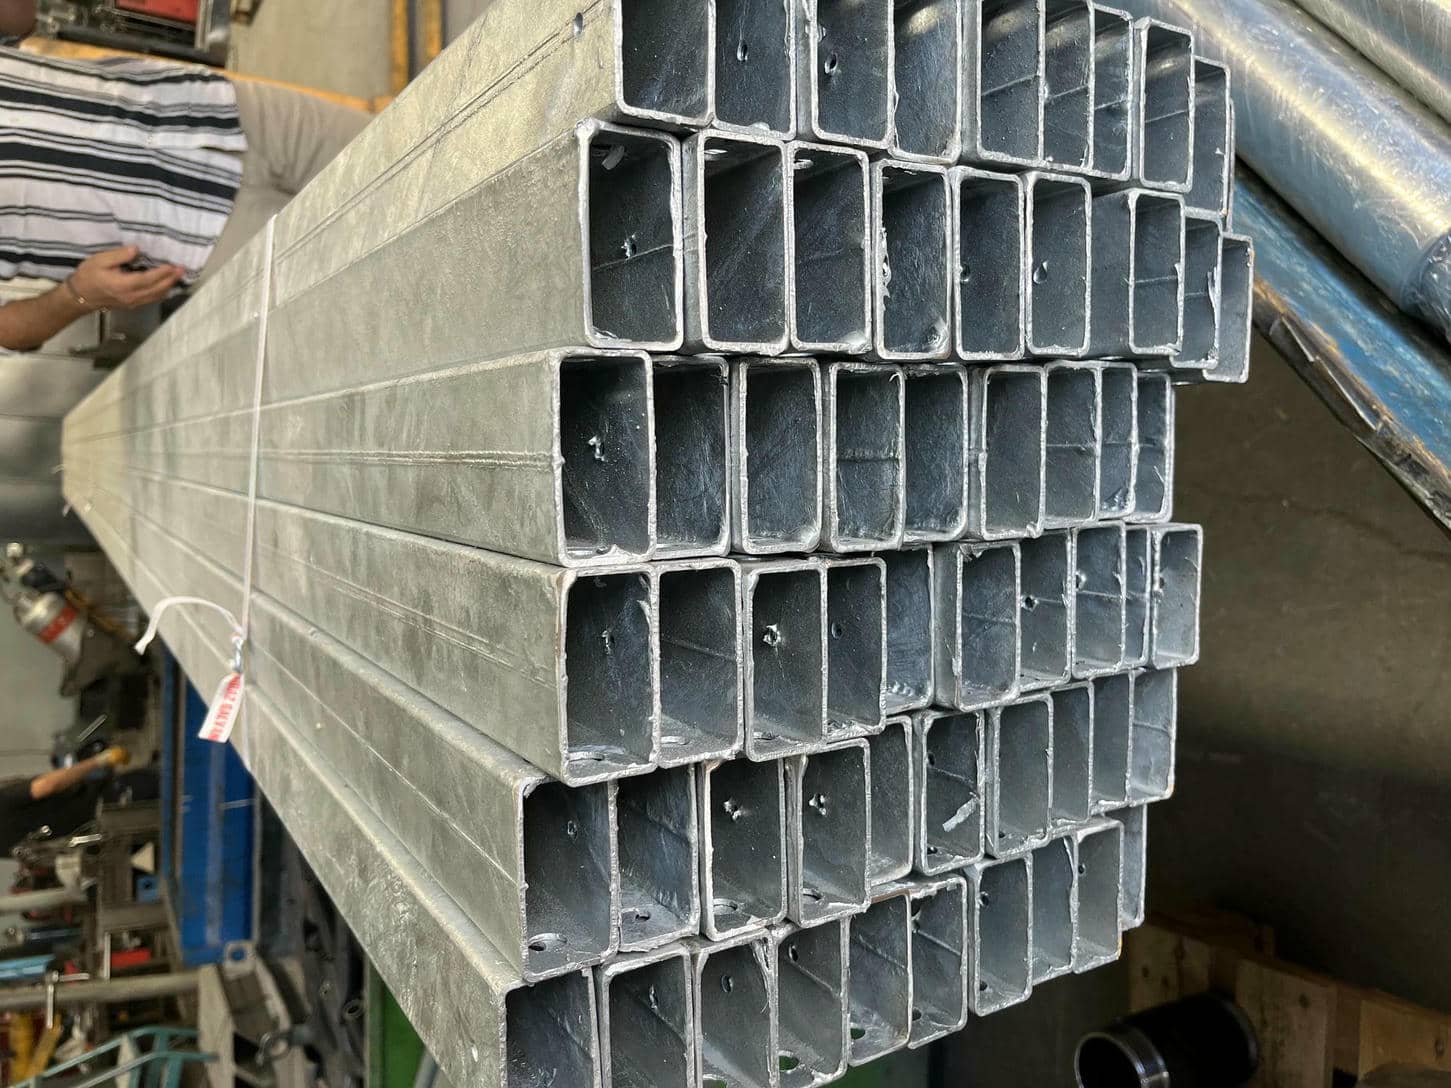
- EN ISO 1461 exigences de revêtement lorsque la spécification le prévoit
- Bain pour pièces jusqu’à 12 000 mm de long × 5 000 mm de large × 5 000 mm de profondeur, quel que soit le poids de la commande
- Systèmes duplex (zinc plus peinture ou poudre) coordonnés sur demande
- Sablage et meulage des soudures en préparation des finitions revêtues, voir sablage et peinture
Plus d’informations sur le procédé : galvanisation et revêtements de protection.
Ce que nous fabriquons pour trackers et structures
Périmètre type, toujours fabriqué selon le plan ou la liste de profilés du client. Si une pièce n’est pas listée, envoyez-la : la plupart des travaux de tôle et de tube soudés de ce secteur entrent dans nos capacités.
Supports de tube de torsion, platines d’extrémité et coupleurs
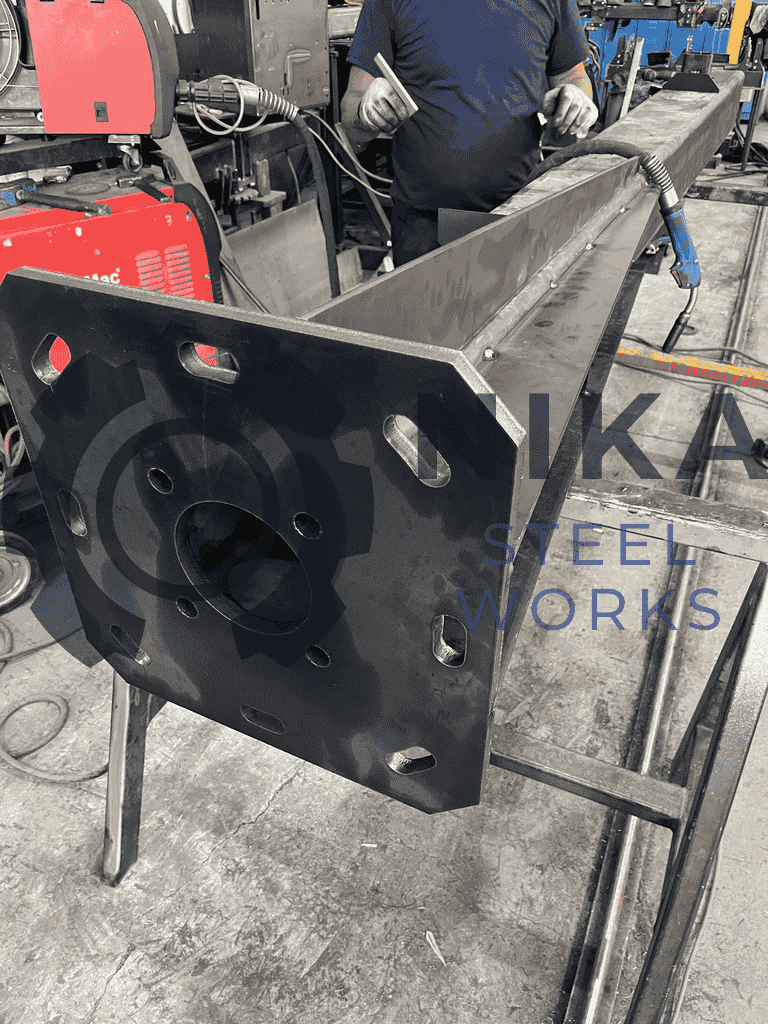
Sous-ensembles tôle et tube qui relient la ligne d’entraînement : découpés au laser tube, chanfreinés lorsque la préparation de soudure est spécifiée, puis soudés sur gabarit pour que le cercle de perçage reste exact.
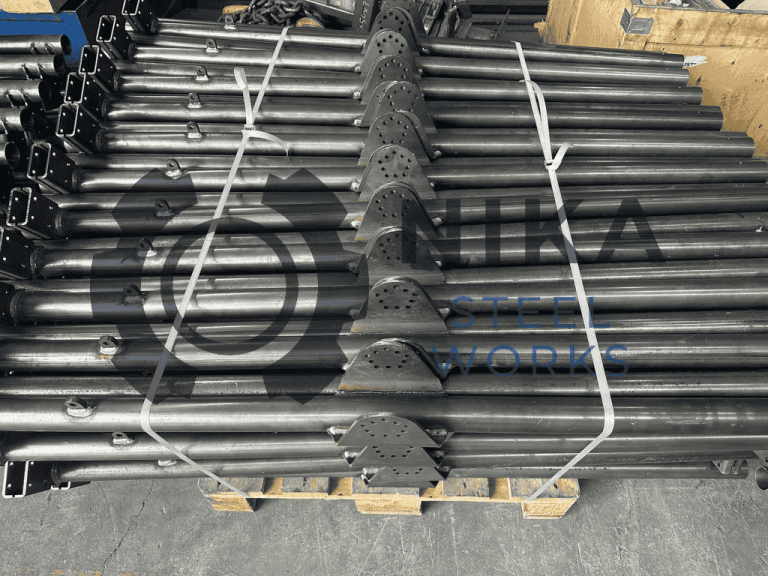
Platines de paliers et ensembles supports
Paliers formés et soudés qui portent le tube de torsion sur la fondation. Les positions des lumières et des trous sont contrôlées sur calibres, et non à l’œil.
Têtes de pieux, têtes de treillis et platines d’adaptation
Pièces en tôle forte qui relient pieux battus ou jambes de treillis à l’interface du tracker, découpées dans des tôles jusqu’à 180 mm et soudées selon votre mode opératoire.
Supports moteur, supports d’entraînement et supports de réducteur
La pièce chaudronnée la plus sollicitée de chaque rangée. Faces et alésages usinés peuvent être finis après soudage lorsque le plan exige un ajustement.
Poteaux, montants, pannes et supports de rails de modules
Profilés formés à froid et en tôle, percés sur la ligne poutrelles, coupés à longueur et empilés en fardeaux numérotés pour l’installateur.
Structures fixes, skids d’équipements et supports de câbles
Structures de montage au sol, skids pour onduleurs et équipements, plateformes et capotages, avec finitions galvanisées ou peintes selon la spécification du projet.
Du plan figé à une série répétable
Une pièce de tracker n’est bon marché que si elle est fabriquée de la même façon à chaque fois. Le parcours ci-dessous est défini dès le premier prototype, puis verrouillé.
Analyse du plan et conception pour la fabrication
Nous examinons accès aux soudures, tolérances des trous, points d’évent et de vidange pour la galvanisation et surépaisseurs d’usinage avant de couper l’acier.
Découpe et formage
Les flans laser fibre, laser tube et plasma passent à la presse plieuse CNC ou au roulage, la ligne poutrelles traitant les profilés percés.
Soudage sur gabarit
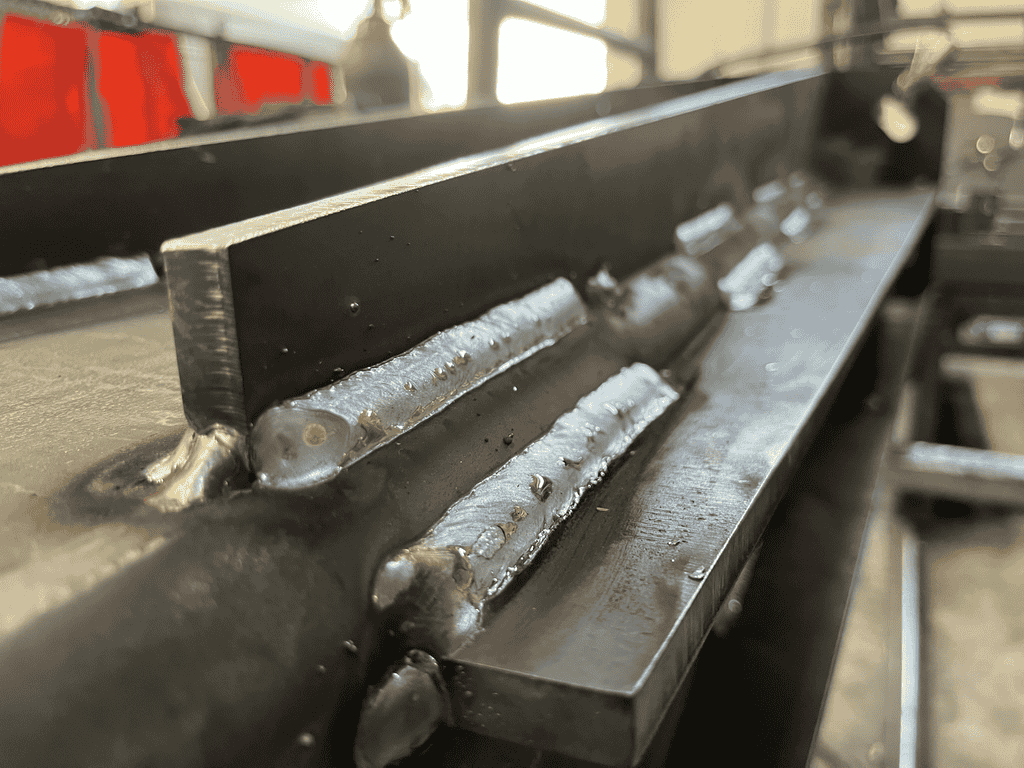
MIG/MAG et TIG sur gabarits dédiés, avec documentation DMOS/QMOS disponible sur demande, pour que la centième pièce corresponde à la première.
Finition, contrôle, emballage
Galvanisation à chaud, contrôles dimensionnels et visuels, puis mise en caisse ou en fardeaux pour la route ou le conteneur.
Une documentation qui passe votre contrôle de réception
Bailleurs de fonds, ingénieurs indépendants et équipes qualité des EPCistes demandent des preuves, pas des promesses. Rapports et certificats voyagent avec la caisse ou sont émis avant l’expédition.
- EN 1090 et EN ISO 3834 système qualité certifié, avec coordination en soudage EN ISO 14731 et DMOS/QMOS disponibles par projet
- EN 10204 3.1 certificats matière avec numéros de coulée lisibles de la découpe au soudage ; 3.2 organisé lorsqu’un témoin est requis
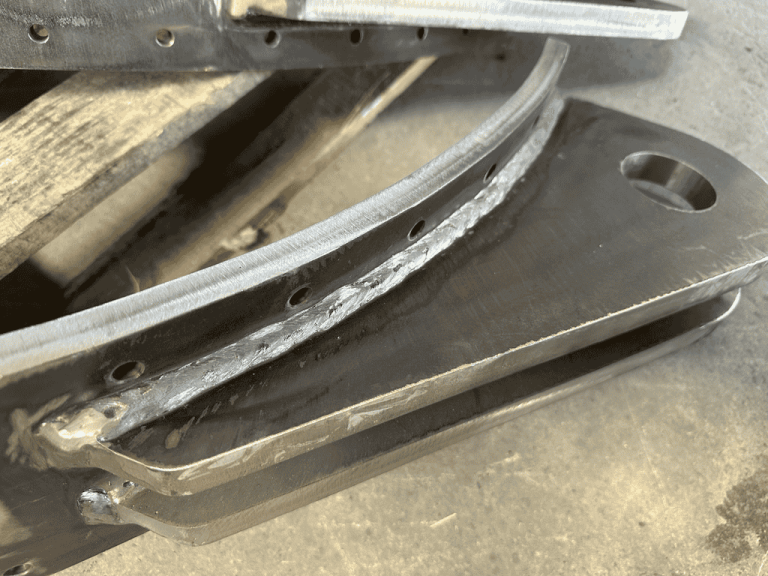
- Contrôle des soudures visuel et dimensionnel, avec PT et MT et coordination des UT lorsque la spécification l’exige
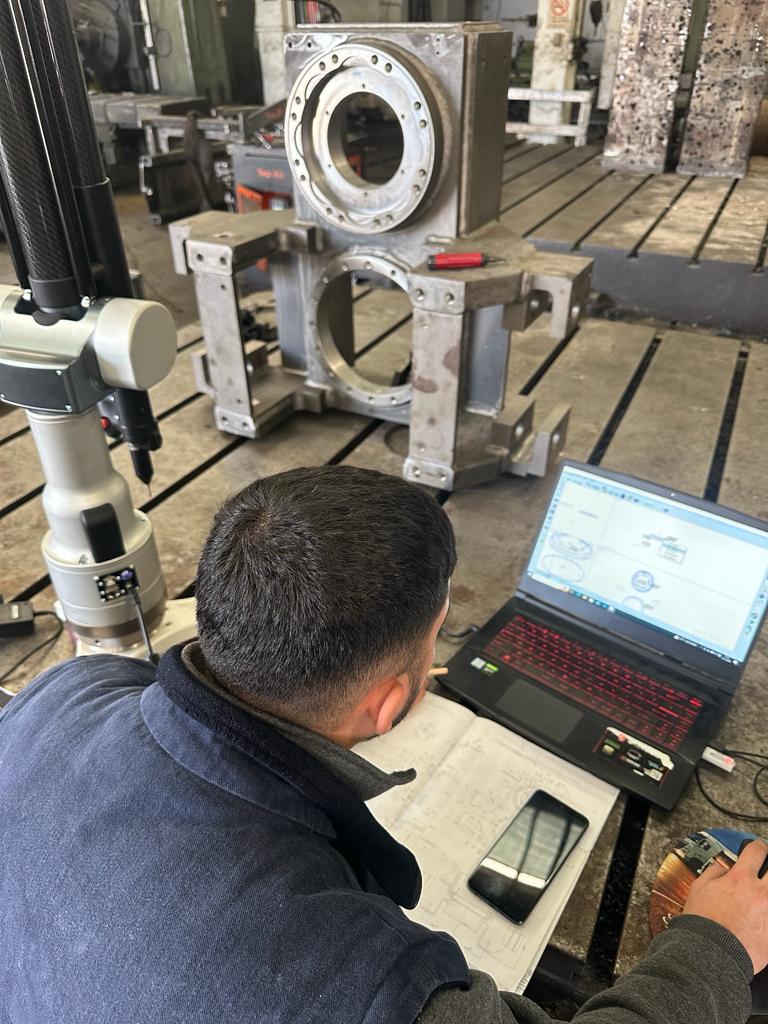
- Contrôle dimensionnel avec calibres, colonnes de mesure et MMT lorsque la tolérance l’exige
- Présence d’un tiers : votre inspecteur, un organisme notifié ou un bureau désigné, avec points d’arrêt planifiés avant le début du soudage
Tous les détails sur la page qualité et contrôle.
Des modèles d’approvisionnement pour chaque acheteur
La pièce est la même ; l’organisation commerciale, non. Nous adaptons tailles de lots, kits et documentation à la manière dont votre projet est acheté.
Fabricants de trackers
Seconde source ou capacité de débordement proche des projets européens, avec plans figés et appels de livraison sur prévision.
EPCistes
Kits de charpente et supports spéciaux chiffrés sur nomenclature, emballés dans l’ordre d’installation pour l’équipe chantier.
Fabricants de systèmes de fixation
Charpente pour structures fixes, ombrières et toitures, y compris les pièces hors de votre catalogue standard.
Développeurs et producteurs indépendants
Adaptateurs de fondations sur mesure, supports de rénovation et pièces de rechange pour les centrales déjà en exploitation.
Emballé pour le chantier, pas seulement pour le camion
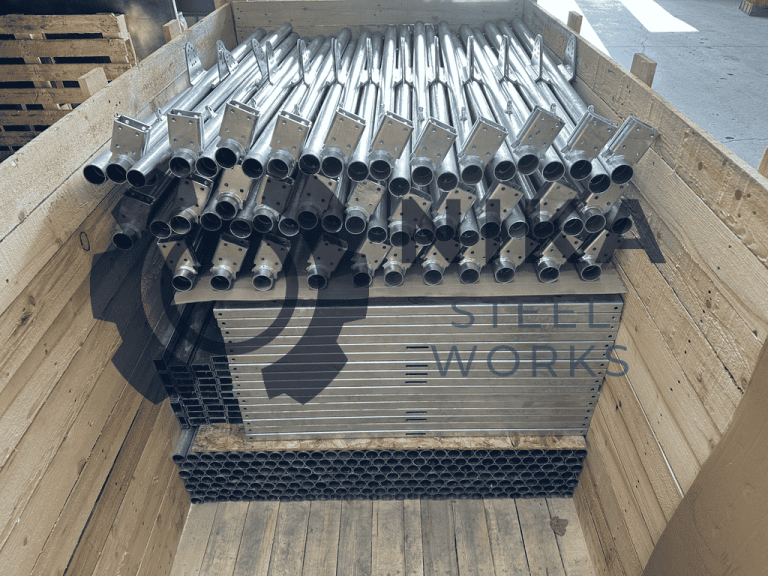
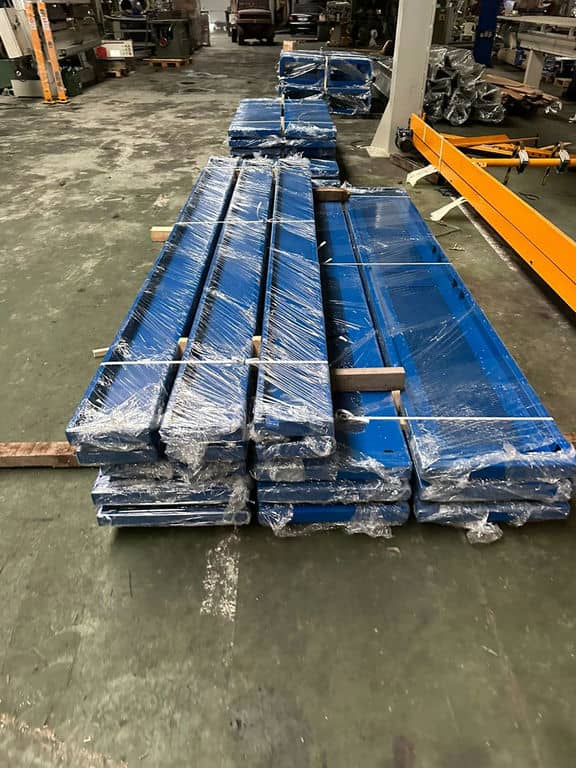
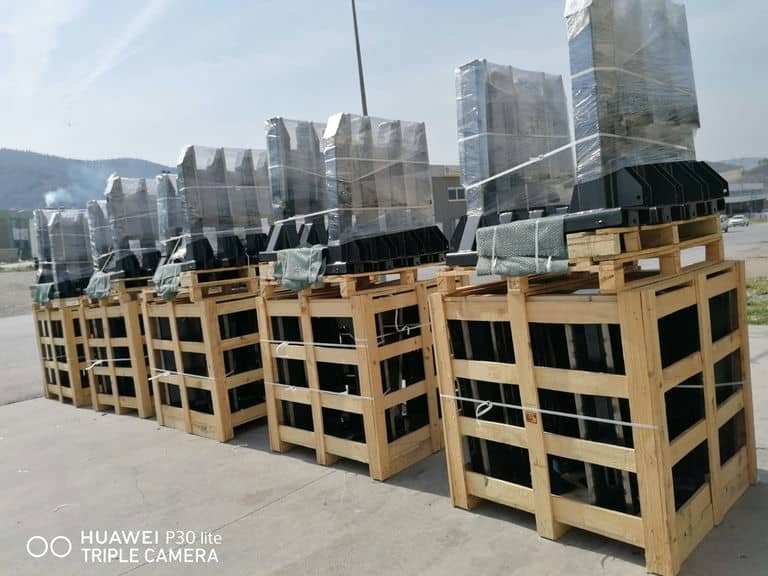
Les surfaces galvanisées se marquent facilement si l’empilage est négligé, et une palette mélangée coûte un après-midi à l’installateur. Les pièces sont mises en fardeaux, séparées et étiquetées par référence et par rangée ou bloc lorsque vous nous les indiquez.
Les expéditions quittent İzmir par la route vers l’Europe ou en conteneur, aux conditions EXW, FOB, DAP ou DDP convenues au devis. La documentation est jointe à la caisse ou envoyée à l’avance pour une réception sur dossier de rapports clair.
Découvrez nos projets réalisés associés ou le parc machines qui les rend possibles.
Demandez un devis pour vos pièces de trackers ou de structures
Envoyez les fichiers et nous revenons avec faisabilité, délai et prix, en signalant toute modification qui rendrait la pièce plus simple à souder, galvaniser ou répéter.
Envoyer un plan- Plan en PDF, STEP, DXF ou DWG
- Nuance d’acier et épaisseur de tôle ou de tube
- Quantité par appel et volume annuel prévu
- Revêtement : exigence et norme
- Documents comme 3.1 ou 3.2, périmètre CND, PCI
- Destination : pays et conditions de livraison souhaitées
Acheter des composants acier pour trackers solaires auprès d’un fabricant turc
Vus de la route, les trackers mono-axe paraissent simples : un long tube, une rangée de poteaux et un moteur. Derrière cette image se cache une longue liste de pièces chaudronnées, chacune avec son chemin d’effort, sa tolérance et son exigence de revêtement. Le vent est la charge dimensionnante sur la plupart des sites : les liaisons entre pieu, palier et tube de torsion comptent bien plus que le poids propre des modules. La qualité de fabrication de ces liaisons décide si une rangée suit le soleil sans à-coups pendant toute la vie de la centrale.
Pourquoi les acheteurs européens se tournent vers la Turquie pour l’acier solaire
La demande européenne de trackers se concentre autour de l’Espagne, de l’Italie, de l’Allemagne et de la France, et la chaîne d’approvisionnement en acier qui la soutient est sous tension. La Turquie offre une distance routière vers l’Europe du Sud et centrale de quelques jours, une industrie de la charpente mature et des soudeurs formés aux normes européennes. Pour les acheteurs qui veulent se diversifier loin des longues routes maritimes, un sous-traitant de proximité à İzmir raccourcit le délai et réduit le risque de stock sans changer le modèle de fabrication sur plan.
Les pièces qui portent la charge
L’essentiel de la valeur d’un tracker se concentre dans quelques catégories de pièces soudées et découpées :
- Platines de liaison et paliers qui tiennent le tube de torsion sur la fondation
- Têtes de pieux, têtes de treillis et platines d’adaptation, où la tôle forte et la qualité des soudures déterminent les performances
- Supports d’entraînement et de réducteur, qui subissent les charges cycliques les plus élevées de la rangée
- Poteaux, pannes et supports de rails, produits en grand nombre et jugés sur leur répétabilité
- Structures fixes, skids d’équipements et supports de câbles pour le reste de la centrale
Nous découpons, formons et soudons ces pièces en acier au carbone et de construction sur nos lignes de découpe laser et plasma et nos équipements de pliage et roulage, avec usinage CNC pour les faces et alésages qui doivent s’ajuster après soudage.
Concevoir pour la galvanisation et pour l’installateur
Deux détails séparent une pièce qui s’installe proprement d’une pièce qui génère des questions sur chantier. Le premier est la galvanisation : les trous d’évent et de vidange doivent être dimensionnés et placés pour que le zinc fondu puisse entrer et sortir, et les cordons doivent être continus là où une poche d’acide piégé traverserait sinon le revêtement. Le second est le point de vue de l’installateur : des réseaux de trous qui se répètent, des fardeaux qui s’ouvrent dans l’ordre nécessaire et des étiquettes qui correspondent aux plans de construction. Soulever ces deux points dès l’analyse du plan ne coûte rien ; les soulever après la première livraison coûte une semaine de projet.
Une documentation pour bailleurs de fonds et ingénieurs indépendants
Les projets à grande échelle sont financés, ce qui signifie que l’acier est audité. Notre soudure et chaudronnerie est organisée selon EN 1090 et EN ISO 3834, avec DMOS/QMOS, certificats EN 10204 3.1 et traçabilité des coulées disponibles par projet. Lorsque l’ingénieur du maître d’ouvrage ou un organisme notifié souhaite assister aux essais, nous planifions les points d’arrêt avant le début du soudage pour que l’inspection ne retarde pas le planning.
Comment commencer
Le plus rapide : un plan et une quantité. Indiquez la nuance, la spécification de revêtement et la destination, et précisez s’il s’agit d’un prototype, d’une présérie ou d’une commande répétée. Nous examinons accès aux soudures, géométrie de galvanisation et surépaisseurs d’usinage, puis répondons avec un prix et un délai. Vous pouvez envoyer un plan via la page contact, ou consulter d’abord tous nos services de fabrication pour voir comment les procédés s’articulent.