Usinage après soudage : comment coter une mécano-soudure
Règles pratiques pour les ingénieurs qui conçoivent des châssis, socles et carters soudés usinés après soudage : références, surépaisseurs d'usinage, tolérances selon l'ISO 13920, détensionnement et ce qu'il faut indiquer sur le plan.
- ISO 13920Tolérances de soudage
- ISO 2768Éléments usinés
- 3–5 mmSurépaisseur type
- RéférencesDéfinies avant soudage
- MMTContrôle final
Pourquoi les pièces soudées sont usinées après soudage
Le soudage apporte de la chaleur à l'acier, qui se rétracte en refroidissant. Un châssis soudé bouge toujours un peu : les faces se voilent, les trous se décalent et les longues pièces vrillent. Pour la plupart des pièces de structure, c'est acceptable dans les limites de l'ISO 13920. Pour les faces d'appui de réducteurs, de guidages linéaires ou de paliers, ce ne l'est pas.
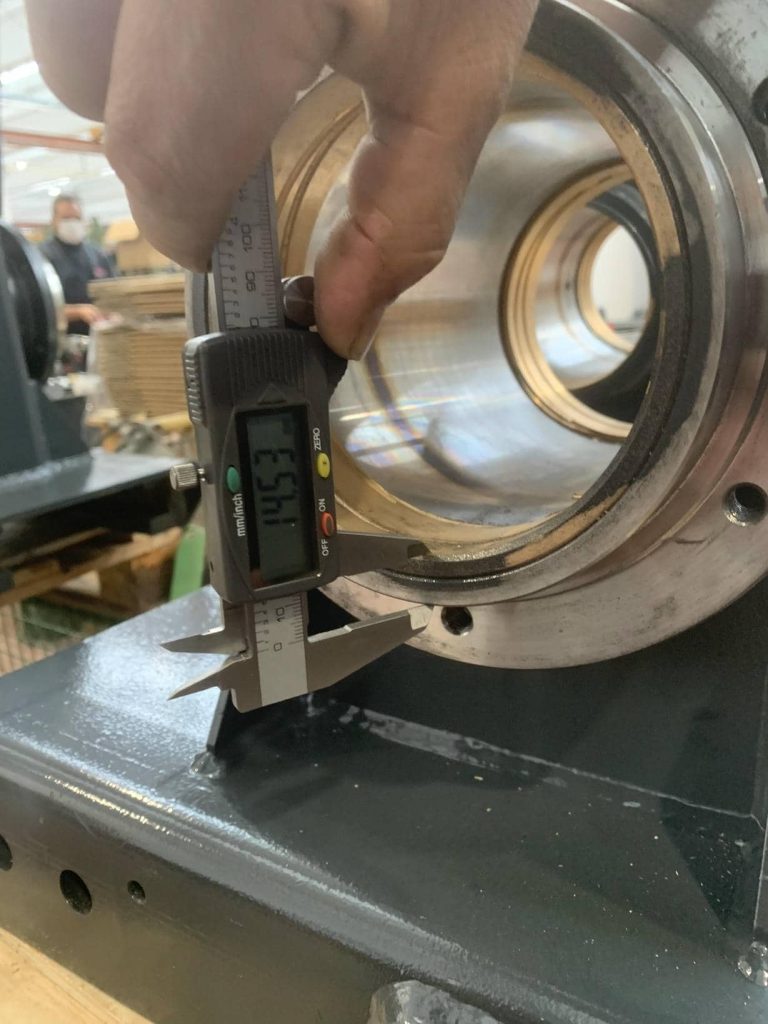
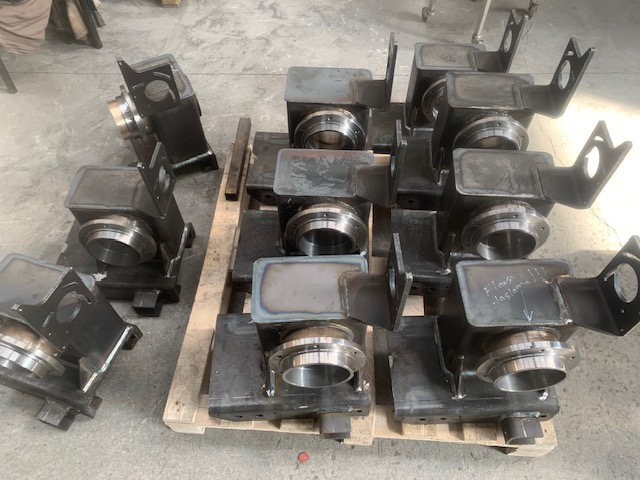
La solution consiste à souder d'abord et à usiner ensuite. Les faces fonctionnelles, alésages et perçages sont usinés après soudage, de sorte que leur précision vient de la machine-outil et non de la soudure. Cela ne fonctionne que si le plan est préparé en conséquence.
Sept règles pour les mécano-soudures destinées à l'usinage
Définir les références
Choisissez une face de référence primaire, usinée en premier, à laquelle se rapportent toutes les autres caractéristiques. Indiquez-la clairement sur le plan.
Séparer tolérances de soudage et d'usinage
Utilisez l'ISO 13920 pour la structure soudée et l'ISO 2768 ou des tolérances explicites pour les éléments usinés.
Prévoir une surépaisseur d'usinage
Prévoyez en général 3 à 5 mm par face usinée sur les pièces moyennes, davantage sur les mécano-soudures grandes ou à parois minces.
Épaissir les plages usinées
Dimensionnez plages et bossages pour que l'épaisseur finie reste suffisante après enlèvement de matière.
Garder l'accès des outils
Vérifiez que barres d'alésage et têtes de fraisage peuvent atteindre chaque élément usiné après soudage.
Spécifier le détensionnement
Pour des tolérances serrées sur des mécano-soudures grandes ou lourdes, spécifiez un détensionnement avant l'usinage de finition.
Indiquer ce qui est usiné
Utilisez symboles et annotations d'usinage, pour que le soudeur sache où une surépaisseur est nécessaire.
Quelle norme de tolérance pour quel élément
| Élément | Norme | Classe type |
|---|---|---|
| Structure soudée, dimensions linéaires et angles | ISO 13920 | Classe A, B ou C |
| Rectitude, planéité, parallélisme des pièces soudées | ISO 13920 | Classe E, F ou G |
| Éléments usinés, général | ISO 2768-1 | f ou m |
| Géométrie usinée, général | ISO 2768-2 | K ou H |
| Portées de roulements et ajustements | ISO 286 | p. ex. H7, k6 |
| Qualité des soudures | ISO 5817 | B ou C |
Ce qui pose le plus souvent problème
Une seule tolérance pour tout
Des tolérances d'usinage appliquées à toute la mécano-soudure rendent la pièce chère, parfois impossible à réaliser.
Pas de surépaisseur sur les faces fonctionnelles
Si le plan ne montre que les cotes finales, les faces peuvent être trop minces après usinage des déformations.
Références sur des bords soudés
Une référence sur un bord soudé non usiné varie d'une pièce à l'autre et rend la mesure peu fiable.
Questions sur l'usinage après soudage
Quelle surépaisseur d'usinage dois-je prévoir ?
En général 3 à 5 mm par face sur les mécano-soudures moyennes, davantage sur les pièces grandes, longues ou à parois minces. Votre fabricant peut vous conseiller pièce par pièce.
Quand le détensionnement est-il nécessaire ?
Lorsque des tolérances serrées doivent être tenues sur des pièces grandes ou fortement soudées, ou lorsque la pièce est usinée en plusieurs étapes. Il réduit les mouvements pendant et après l'usinage.
Quelle norme de tolérance s'applique aux pièces soudées ?
L'ISO 13920 pour la structure soudée ; l'ISO 2768, l'ISO 286 ou des tolérances explicites pour les éléments usinés.
Pouvez-vous nous aider à préparer notre plan ?
Oui. Nous revoyons les plans avant chiffrage et proposons des références, surépaisseurs et modifications de tolérances qui rendent la pièce moins chère ou plus fiable.
Envoyez-nous le plan de votre mécano-soudure.
Nous revoyons références, surépaisseurs et tolérances avant chiffrage, et vous indiquons ce qui rendrait la pièce moins chère à fabriquer.