Châssis mécano-soudés : les choix de conception qui réduisent le coût
L'essentiel du coût d'un châssis mécano-soudé se décide sur le plan. Les plus grosses économies viennent des matériaux et profilés standard, de soudures moins nombreuses et plus petites, de pièces découpées laser qui se positionnent seules, de tolérances serrées uniquement là où la fonction l'exige, et d'un usinage après soudage limité aux faces de précision. Ce guide montre où va le coût et comment le réduire dès la conception.
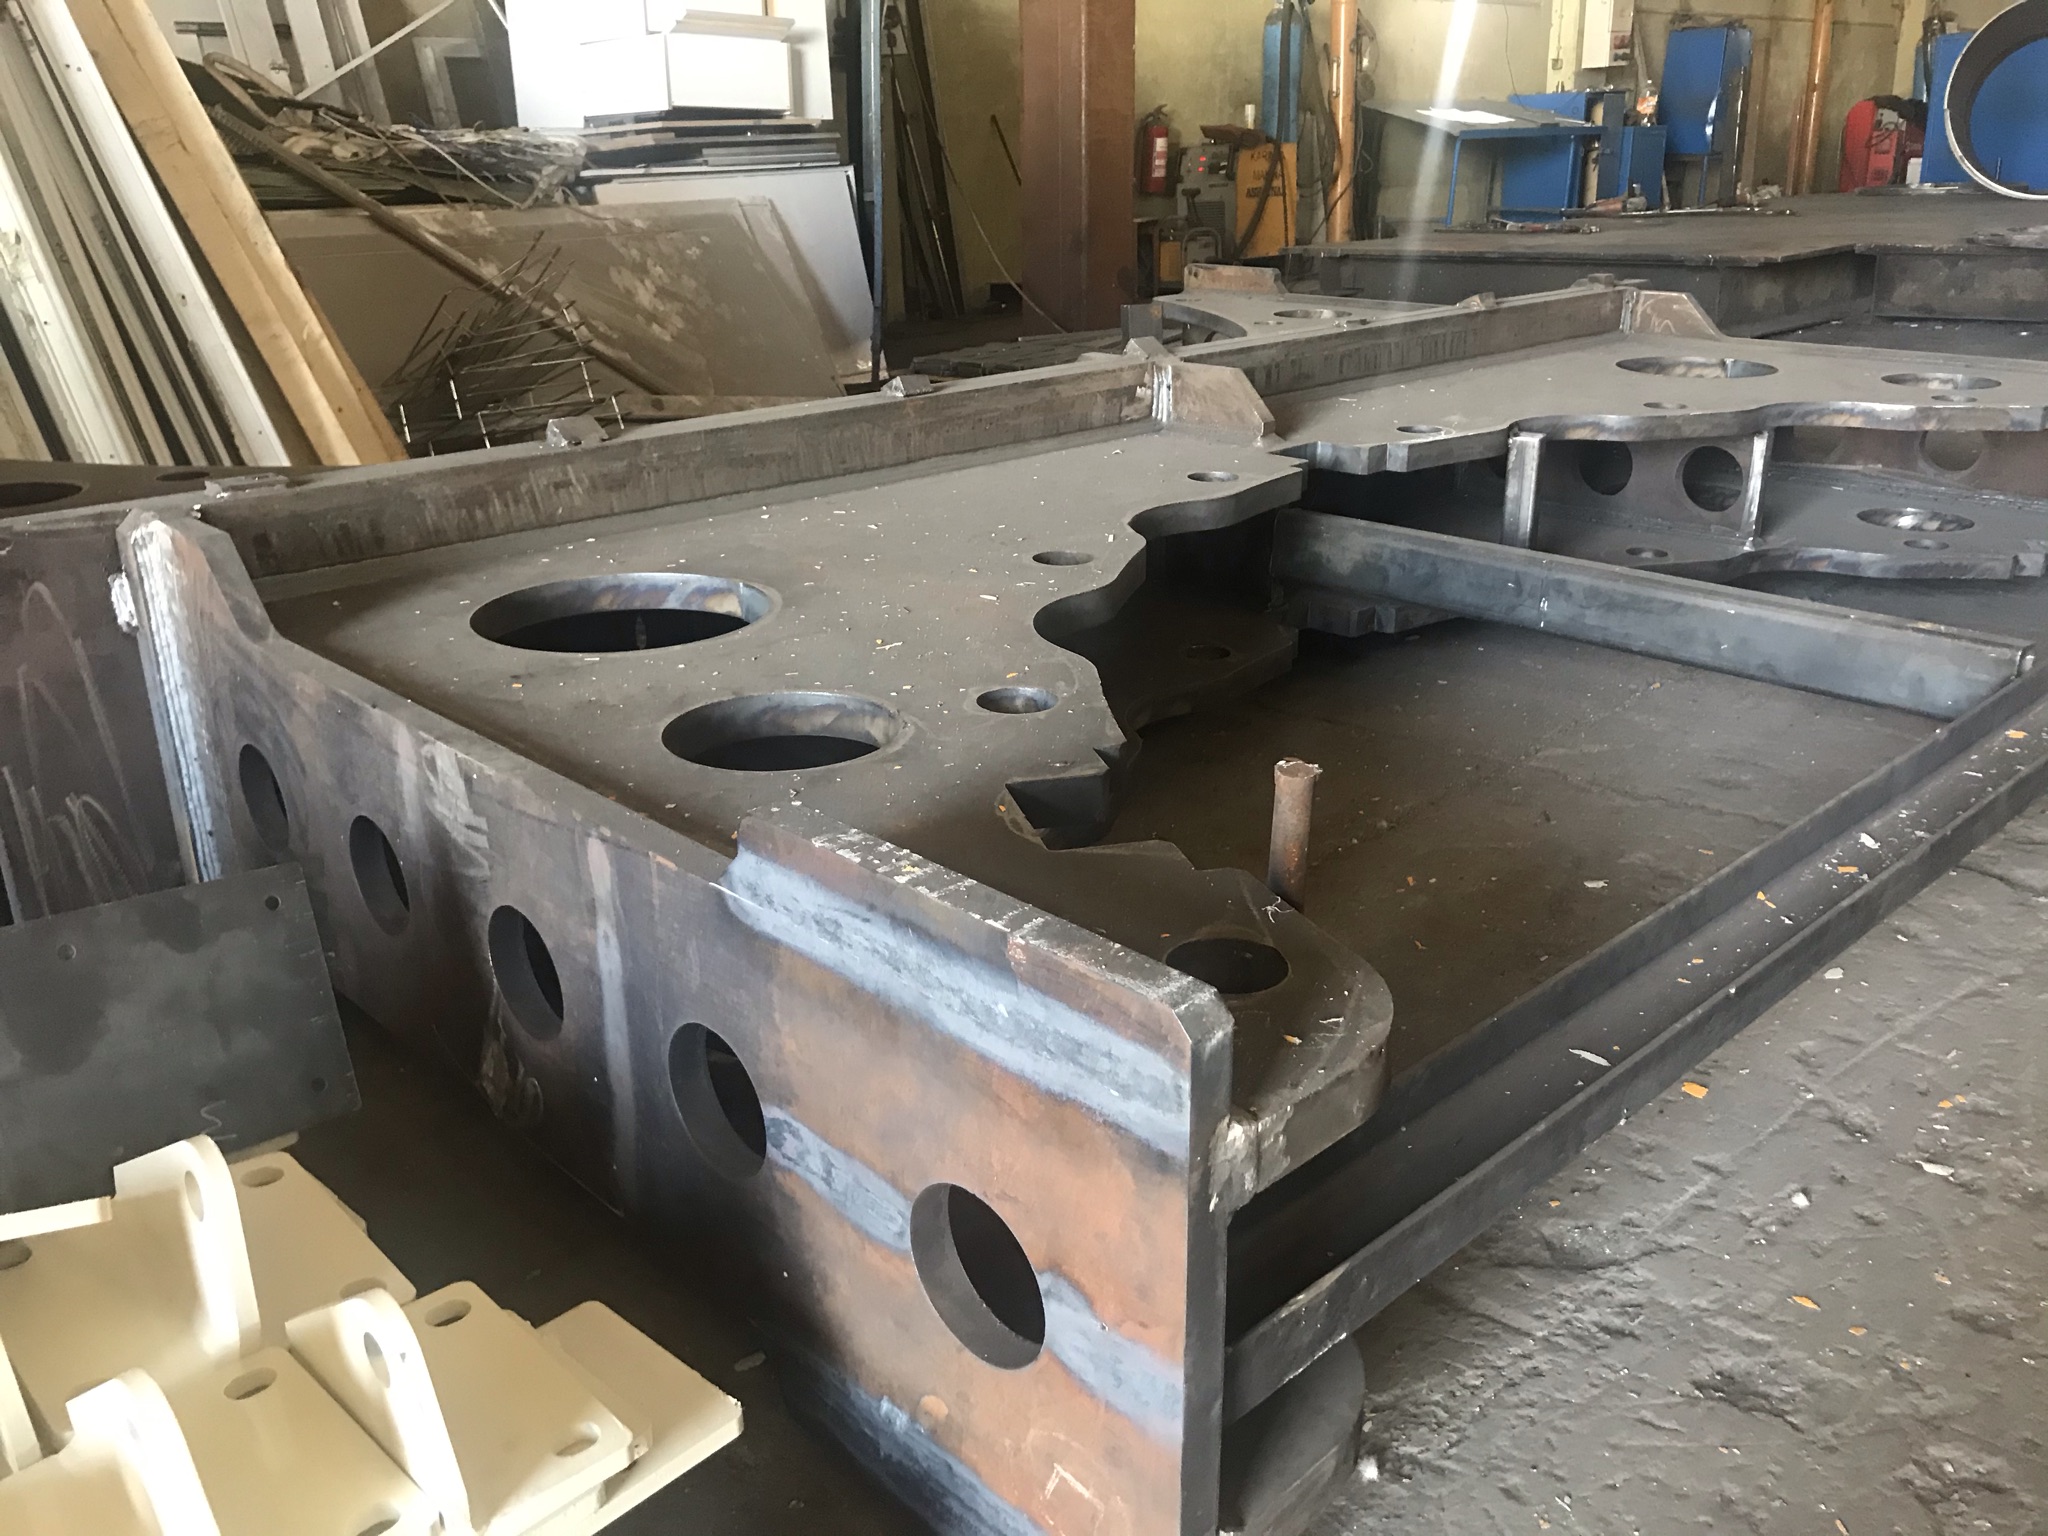
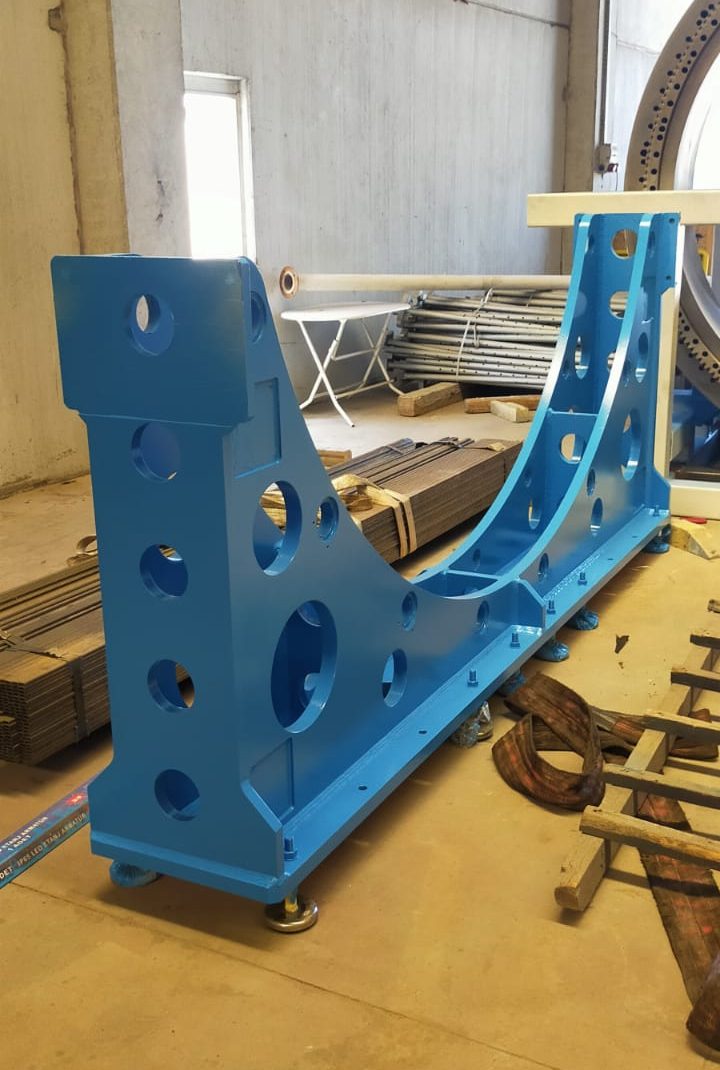
- Volume de soudurePremier facteur de main-d'œuvre
- ISO 13920Classe de tolérance B / F
- UsinageFaces fonctionnelles uniquement
- Tenon-mortaisePièces auto-positionnées
- DétensionnementQuand la précision compte
Ce qui détermine le prix d'un châssis soudé
Un châssis ou un socle soudé est chiffré sur la matière, la découpe, l'assemblage, le soudage, le redressage, l'usinage, le traitement de surface et le contrôle. La matière est généralement la plus petite part ; la main-d'œuvre d'assemblage et de soudage et le temps machine pour l'usinage de grandes pièces sont les plus importantes. Chaque choix de conception qui réduit le volume de soudure, les mises en position ou les passes d'usinage réduit directement le prix.
La bonne nouvelle : ces économies coûtent rarement en fonction. Elles viennent d'assemblages plus simples, d'une meilleure utilisation de la découpe laser et de plans clairs.
Huit façons de concevoir un châssis soudé moins cher
Utiliser des matériaux standard
Les tôles S355J2 ou S235JR et les profilés standard (tubes rectangulaires, UPN, HEA/HEB) sont disponibles partout à court délai. Les nuances spéciales et les épaisseurs inhabituelles ajoutent coût et délai.
Remplacer des soudures par une géométrie découpée laser
Les assemblages tenon-mortaise, les tôles pliées et les goussets découpés laser positionnent les pièces sans gabarit et réduisent le temps d'assemblage.
Dimensionner les soudures selon la charge
Le volume de soudure croît avec le carré de la gorge. Une soudure à pleine pénétration là où une soudure d'angle suffit peut multiplier le temps de soudage et les déformations.
Garder les soudures accessibles
Chaque soudure doit être accessible à la torche sous un bon angle. Des soudures inaccessibles signifient plus de retournements, de remises sur gabarit et de reprises.
Concevoir pour un soudage symétrique
Une répartition équilibrée des soudures réduit les déformations et le redressage, surtout sur les châssis longs.
N'usiner que les faces fonctionnelles
Indiquez les faces, alésages et perçages qui exigent de la précision, et laissez le reste brut de soudage. Prévoyez une surépaisseur d'usinage de 3 à 5 mm en général sur ces faces.
Définir les références
Des références présentes à la fois sur la pièce soudée et dans la mise en position machine rendent l'usinage des grandes pièces plus rapide et répétable.
Ne demander le détensionnement que si nécessaire
Un recuit de détensionnement avant usinage aide les pièces qui doivent rester planes et dimensionnellement stables, mais il ajoute une étape. Spécifiez-le là où la précision l'exige.
Les choix de conception et leur effet sur le prix
| Choix | Coût plus élevé | Coût plus bas |
|---|---|---|
| Type d'assemblage | Soudures à pleine pénétration partout | Soudures d'angle dimensionnées selon la charge |
| Positionnement des pièces | Gabarits séparés pour chaque pièce | Pièces découpées laser à tenon-mortaise |
| Tolérances | Une seule tolérance d'usinage pour tout le châssis | ISO 13920 classe B/F pour la mécano-soudure, tolérances serrées uniquement sur les éléments usinés |
| Usinage | Toutes les faces usinées | Faces fonctionnelles uniquement, avec références et surépaisseurs claires |
| Matière | Nuances et épaisseurs spéciales | S235JR / S355J2 et profilés standard |
| Surface | Système multicouche partout | Système de revêtement adapté à la classe de corrosivité |
Les erreurs qui rendent les châssis chers
Pas de surépaisseur d'usinage
Des faces dessinées à la cote finale sur une pièce soudée ne laissent rien à usiner après déformation : les pièces sont rebutées ou refaites.
Profils creux fermés
Des tubes fermés sans trous d'évent ne peuvent pas être galvanisés à chaud en sécurité et piègent l'humidité une fois peints.
Tolérances générales serrées
L'ISO 2768-f appliquée à une mécano-soudure de trois mètres n'est pas atteignable sans tout usiner.
Revue de plan avant le devis
Chez Nika Steelworks, nous revoyons chaque plan pour l'accès de soudage, les surépaisseurs d'usinage, la disponibilité de la matière et le risque de déformation avant de chiffrer. Si une modification rend le châssis moins cher ou plus stable, nous la listons séparément sur le devis, pour que vous puissiez comparer à périmètre égal.
Nous découpons, soudons et usinons châssis de machines, socles et carters sur plans clients, avec usinage après soudage jusqu'à 4 500 mm de course d'alésage et de fraisage. En savoir plus sur l'usinage après soudage et les tolérances des pièces soudées, ou découvrir nos services de fabrication.
Questions fréquentes
Quelle surépaisseur d'usinage prévoir sur un châssis soudé ?
En général 3 à 5 mm par face usinée, davantage sur les châssis grands ou à parois minces où la déformation est plus forte. Indiquez la surépaisseur sur le plan.
Quelle nuance d'acier convient le mieux aux châssis mécano-soudés ?
Le S355J2 est le choix le plus courant pour sa résistance et sa soudabilité ; le S235JR convient aux châssis peu chargés. Les deux sont largement disponibles.
Quand le recuit de détensionnement est-il nécessaire ?
Lorsque le châssis est usiné à des tolérances serrées et doit rester dimensionnellement stable, par exemple les bâtis de machines et les socles de précision.
Quelle classe de tolérance spécifier pour un châssis soudé ?
ISO 13920 classe B pour les dimensions linéaires et classe F pour la rectitude et la planéité sont courantes pour les châssis de machines, avec des tolérances plus serrées uniquement sur les éléments usinés.
Un fournisseur peut-il proposer des modifications de conception ?
Oui. Un bon fabricant examine l'accès de soudage, les surépaisseurs et la matière, et propose des modifications avant la commande.
Un plan de châssis à faire revoir ?
Envoyez-le avec la quantité et la matière. Nous vous renvoyons faisabilité, délai, prix et pistes d'économies.