Protection anticorrosion des pièces en acier : galvanisation, peinture ou poudrage ?
Choisissez la protection anticorrosion selon l'environnement et la durée de vie requise. Définissez la classe de corrosivité (C1 à C5 ou CX selon l'ISO 12944-2) et la durabilité (faible, moyenne, haute ou très haute), puis choisissez le système : un système de peinture ISO 12944 pour la plupart des machines et des environnements intérieurs à modérés, la galvanisation à chaud selon l'EN ISO 1461 pour une longue durée de vie en extérieur, le poudrage pour les finitions décoratives, et le duplex (galvanisation plus peinture) pour les conditions les plus sévères.
- ISO 12944Systèmes de peinture
- C1–CXClasses de corrosivité
- EN ISO 1461Galvanisation à chaud
- Sa 2½Degré de grenaillage type
- DuplexZinc + peinture
Classes de corrosivité et durabilité
L'ISO 12944-2 classe les environnements de C1 (intérieur chauffé, très faible) à C5 (très élevée : industriel ou littoral) et CX (extrême, par exemple offshore). L'ISO 12944-1 définit des plages de durabilité : faible (jusqu'à 7 ans), moyenne (7 à 15 ans), haute (15 à 25 ans) et très haute (plus de 25 ans) jusqu'au premier entretien majeur.
Indiquer la classe et la durabilité sur le plan, par exemple « ISO 12944 C4-H », permet à chaque fournisseur de chiffrer la même protection, au lieu de deviner ce que signifie « peint ».
Les classes de corrosivité en un coup d'œil
| Classe | Corrosivité | Environnement type |
|---|---|---|
| C1 | Très faible | Locaux intérieurs chauffés, bureaux |
| C2 | Faible | Bâtiments non chauffés, zones rurales |
| C3 | Moyenne | Atmosphères urbaines et industrielles légères, halls de production humides |
| C4 | Élevée | Zones industrielles, zones littorales à salinité modérée, usines chimiques |
| C5 | Très élevée | Zones industrielles à forte humidité, zones littorales à forte salinité |
| CX | Extrême | Offshore, environnements industriels extrêmes |
Galvanisation, peinture, poudrage et duplex comparés
| Système | Idéal pour | Points de vigilance |
|---|---|---|
| Système de peinture ISO 12944 | Machines et châssis, C2–C4, toute teinte RAL | Nécessite un bon grenaillage (généralement Sa 2½) et une épaisseur de film sec correcte |
| Galvanisation à chaud (EN ISO 1461) | Structures en acier extérieures, longue durée de vie avec peu d'entretien | Trous d'évent et d'écoulement nécessaires ; risque de déformation sur pièces minces ou asymétriques ; la taille du bain limite la taille des pièces |
| Poudrage | Petites pièces, finition décorative, usage intérieur ou extérieur doux | Taille des pièces limitée par le four ; en extérieur, souvent combiné à un primaire zinc |
| Duplex (galvanisation + peinture) | C4–C5 et très longue durée de vie, ou pièces galvanisées nécessitant une couleur | Coût plus élevé ; la préparation de surface du zinc est critique |
Épaisseur minimale de zinc en galvanisation à chaud
| Épaisseur de l’acier | Épaisseur moyenne minimale du revêtement |
|---|---|
| plus de 6 mm | 85 µm |
| de plus de 3 mm à 6 mm | 70 µm |
| de 1,5 mm à 3 mm | 55 µm |
| moins de 1,5 mm | 45 µm |
Valeurs indicatives pour pièces en acier non centrifugées. Consultez la norme pour les valeurs locales et centrifugées.
Comment spécifier la protection anticorrosion
Nommer la norme et la classe
Par exemple « Système de peinture ISO 12944-5, C3-H, RAL 7035 » ou « Galvanisé à chaud selon l'EN ISO 1461 ».
Définir la préparation de surface
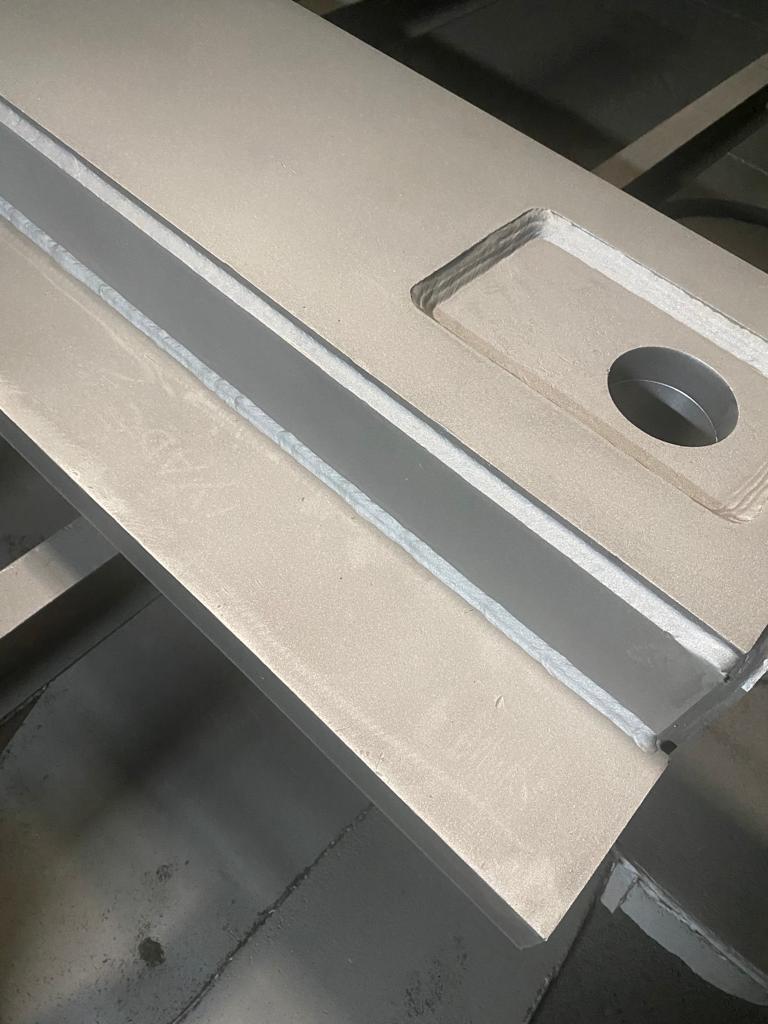
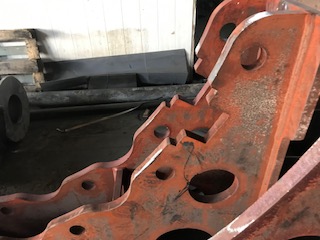
Degré de grenaillage selon l'ISO 8501-1 (par exemple Sa 2½) et préparation des arêtes pour les classes élevées.
Indiquer l'épaisseur totale de film sec
Ou faire référence à un système de l'ISO 12944-5 qui la définit.
Repérer les faces à masquer
Ajustements usinés, filetages et portées de roulements doivent être masqués ou usinés après revêtement.
Concevoir pour le procédé
Trous d'évent et d'écoulement pour la galvanisation, pas de cavités fermées, arêtes arrondies pour la peinture.
Le traitement de surface chez Nika Steelworks
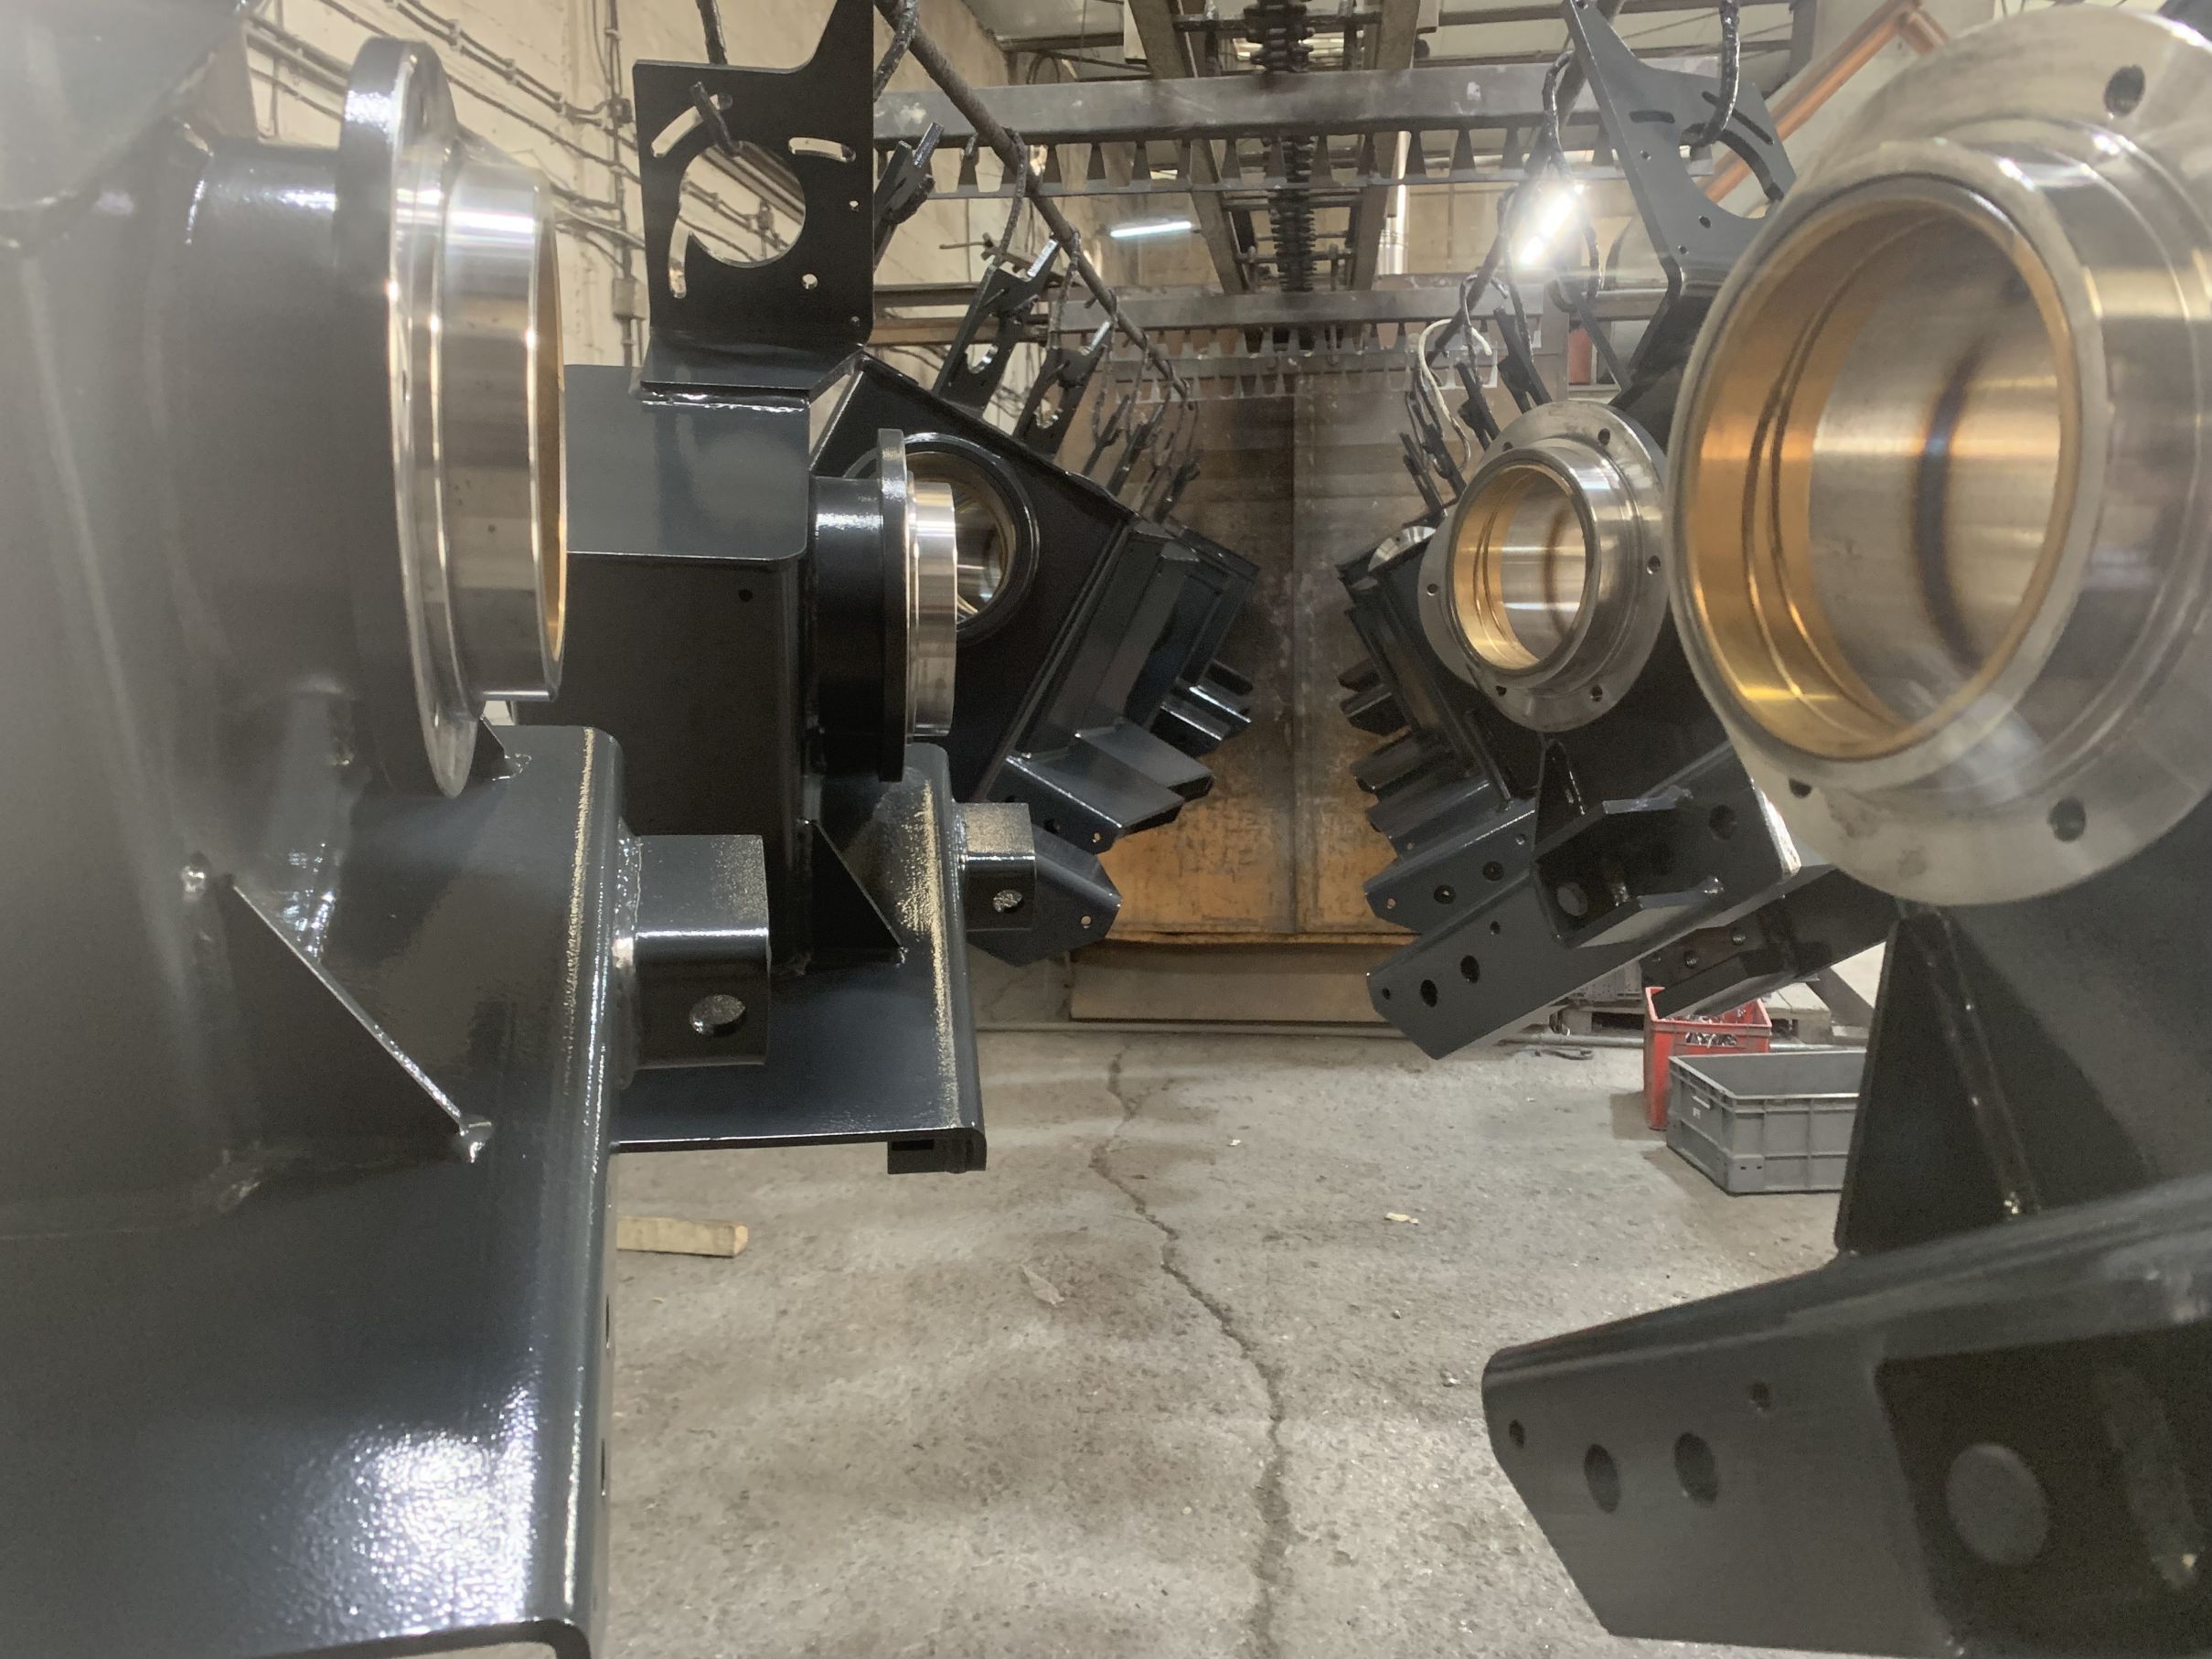
Nous réalisons grenaillage, peinture, poudrage et galvanisation à chaud pour les pièces que nous fabriquons et usinons, et vous recevez des pièces finies et protégées. L'épaisseur de revêtement est mesurée et documentée, et les faces usinées sont protégées avant revêtement.
Lisez notre check-list de demande de devis pour savoir quoi joindre à votre demande, ou découvrez nos services de fabrication.
Questions fréquentes
Qu'est-ce qui est mieux : galvaniser ou peindre ?
La galvanisation offre une protection plus longue et sans entretien en extérieur ; la peinture permet toutes les couleurs et convient aux machines et aux environnements modérés. Le duplex combine les deux pour les conditions les plus sévères.
Que signifie C4-H ?
Classe de corrosivité C4 (élevée) selon l'ISO 12944-2 avec une durabilité haute (15 à 25 ans) selon l'ISO 12944-1.
Les pièces usinées peuvent-elles être galvanisées à chaud ?
Oui, mais filetages et ajustements sont affectés par la couche de zinc. Ils sont masqués, repris ou usinés après galvanisation.
Le poudrage convient-il en extérieur ?
Oui pour les environnements extérieurs doux, souvent avec un primaire riche en zinc ou sur une base galvanisée pour les classes plus élevées.
Quel degré de grenaillage faut-il avant peinture ?
Généralement Sa 2½ selon l'ISO 8501-1 pour les pièces en acier en C3 et au-delà.
Besoin de pièces livrées revêtues ?
Indiquez-nous la classe de corrosivité ou le système que vous utilisez. Nous chiffrons ensemble chaudronnerie, usinage et revêtement.