Piegatura con pressa e calandratura lamiere da Ø300 a Ø8.000 mm
Piegatura con pressa CNC, calandratura di lamiere e coni, curvatura di profili e tubi a disegno. I pezzi formati si spediscono da soli o proseguono con saldatura, lavorazione e rivestimento nello stesso ordine.
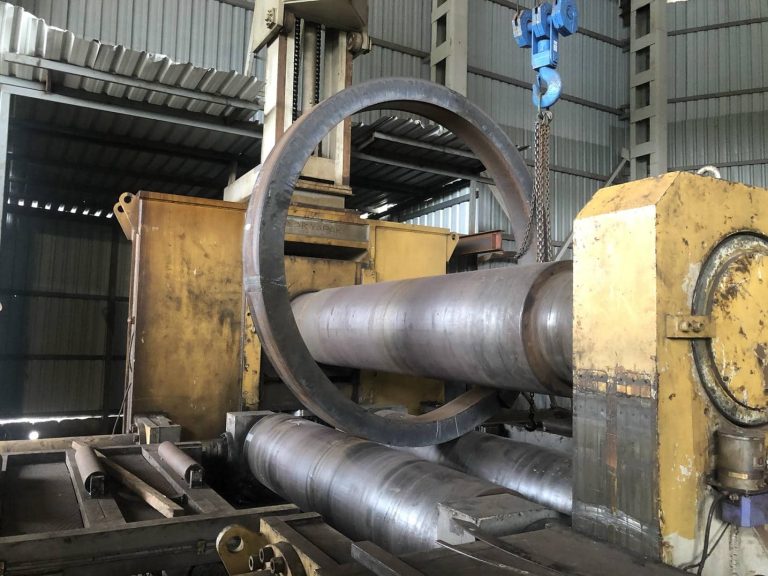
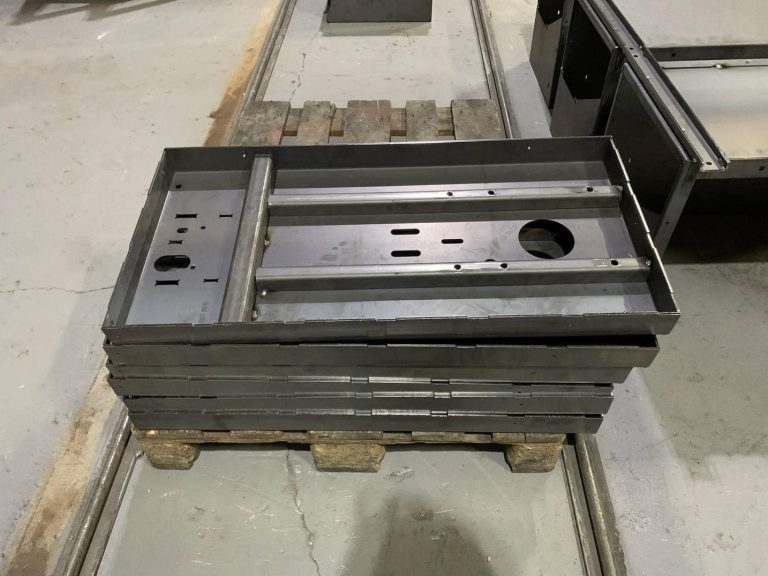
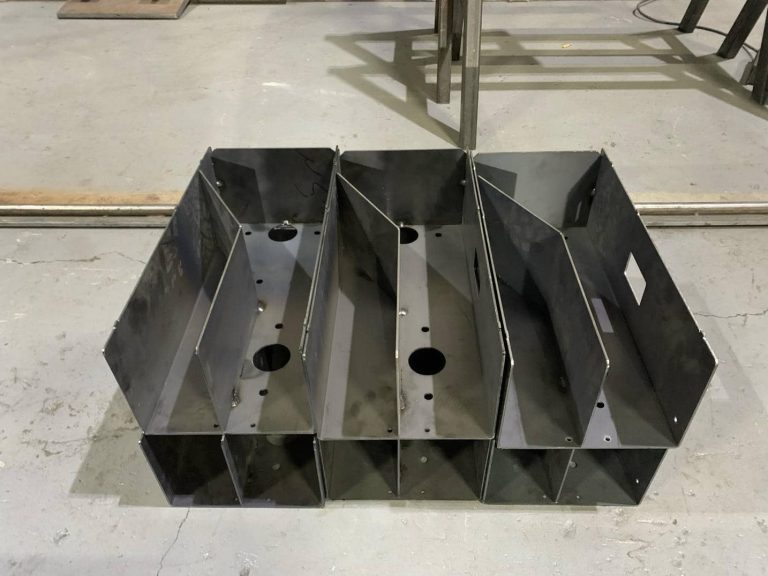
- Ø300–8.000 mmCalandratura
- 4–120 mmSpessore calandrabile
- 3.150 mmLunghezza di calandratura
- Safan DarleyPressa piegatrice CNC
- 4 calandreCalandre a 3 rulli
Parti in acciaio piegate, calandrate e formate
La formatura sta tra taglio e saldatura per la maggior parte dei pezzi. Un grezzo tagliato al laser serve solo se angolo di piega, lunghezza dell’ala o raggio di calandratura corrispondono all’assieme. Impostiamo sviluppo, utensili e compensazione del ritorno elastico da materiale, spessore e raggio a disegno, e verifichiamo il risultato prima di proseguire.
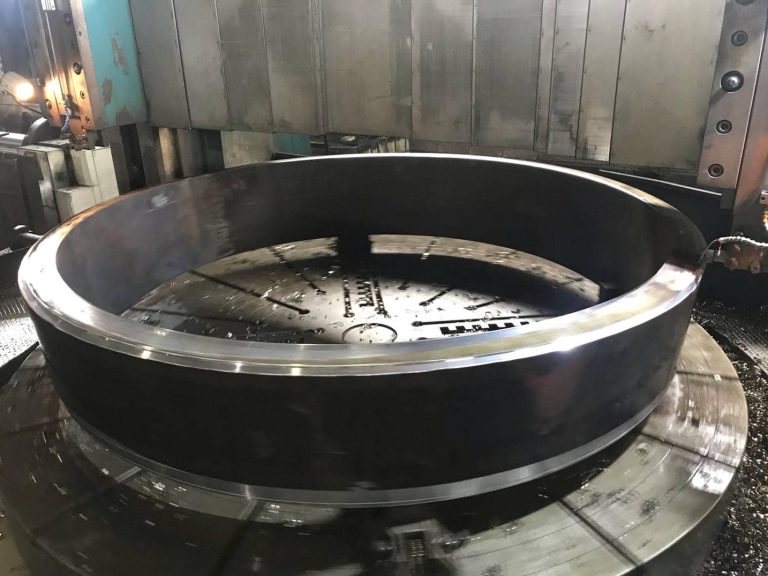
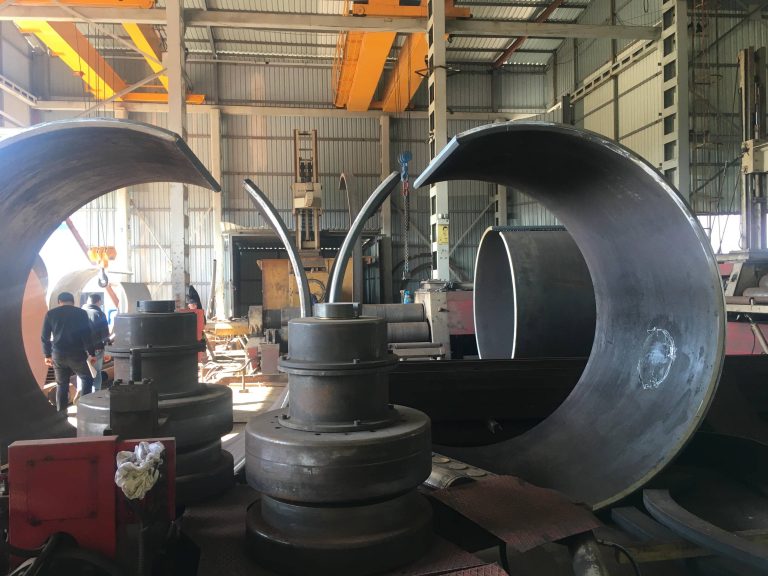
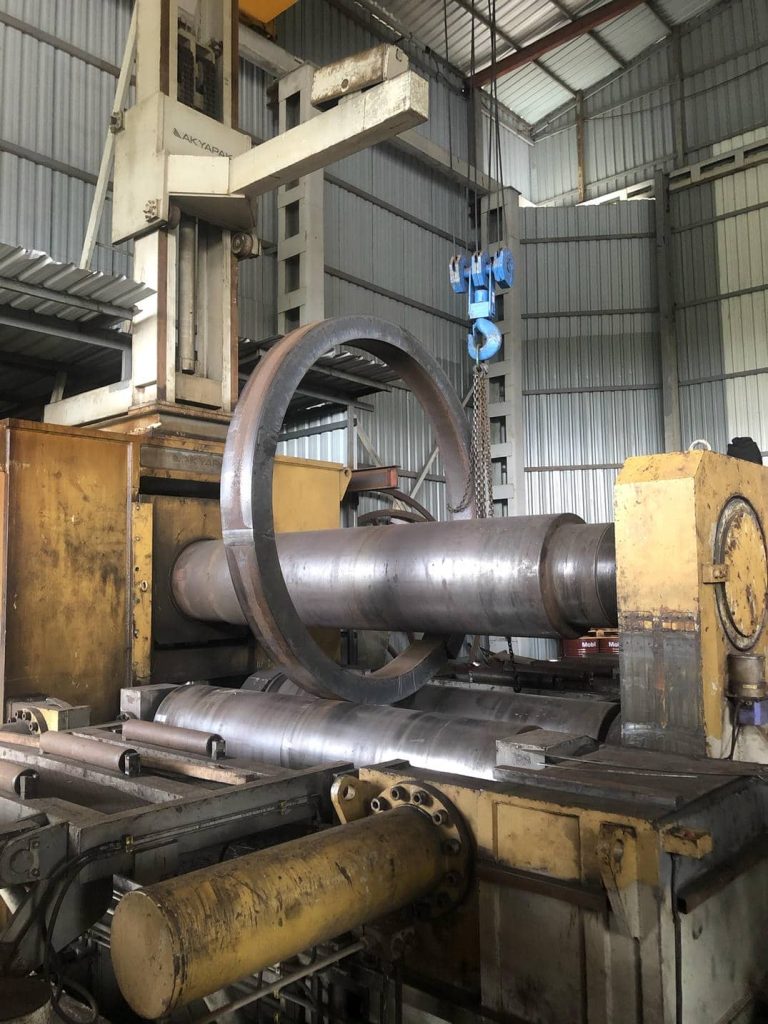
Staffe, profili a U, cassoni e coperchi si formano su una pressa piegatrice CNC Safan Darley servoelettrica. Cilindri, virole, coni e anelli si calandrano su quattro calandre a 3 rulli, ciascuna con il suo campo di diametro, spessore e lunghezza. Tubi e profili strutturali si curvano a raggio e angolo sull’asse.
Formatura in sintesi
- Pressa piegatriceSafan Darley CNC, servoelettrica
- CalandraturaØ300–8.000 mm
- Spessore4–120 mm, meno per acciai alto resistenziali
- Lunghezza di calandraturafino a 3.150 mm
- Calandratura coniSì
- MaterialiS235–S1100, inox, Hardox
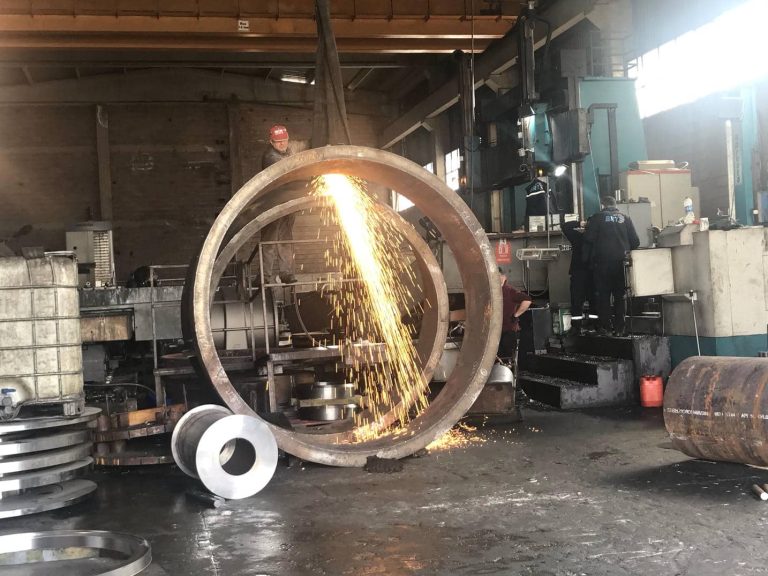
Tre processi di formatura
È la geometria a decidere il processo. Molti pezzi ne combinano due o tre.
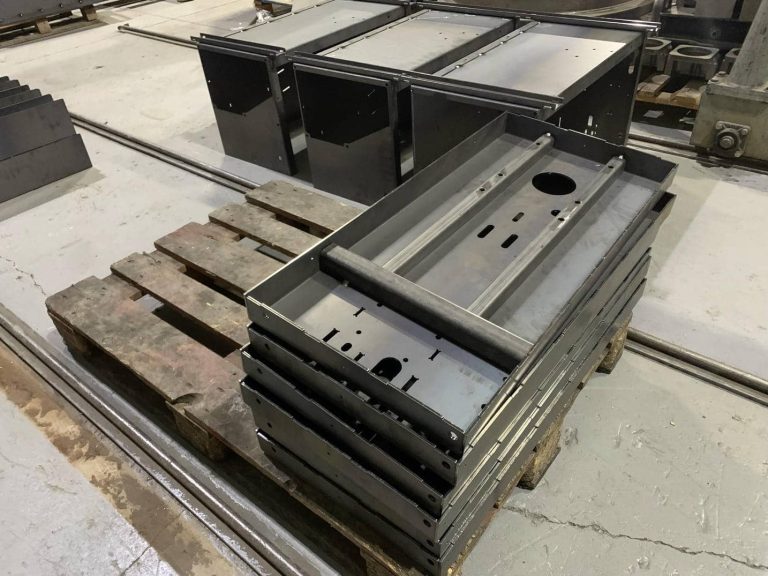
Piegatura con pressa
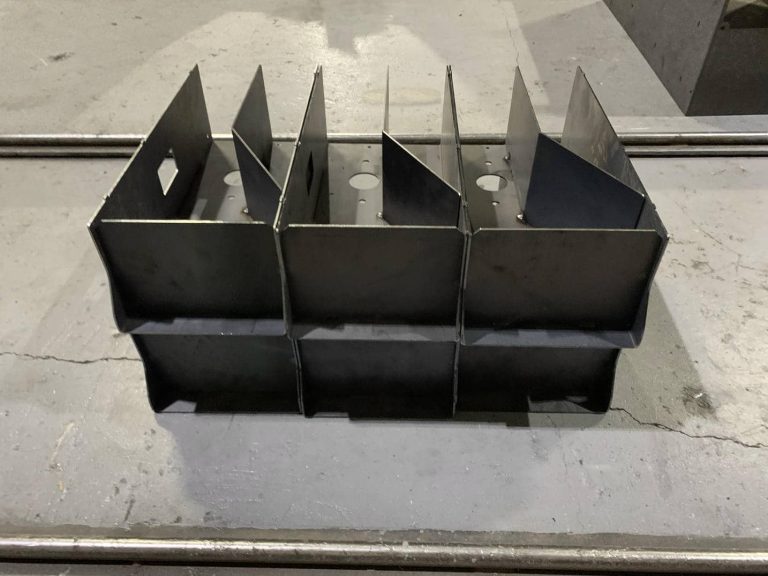
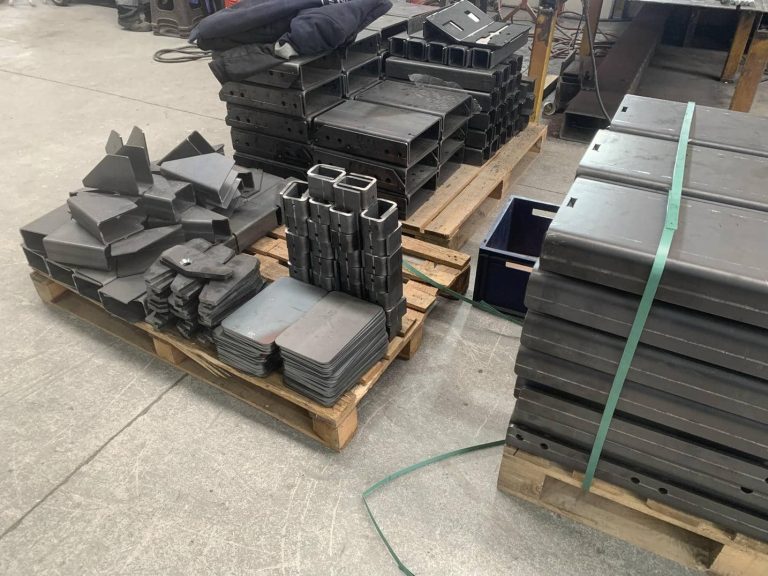
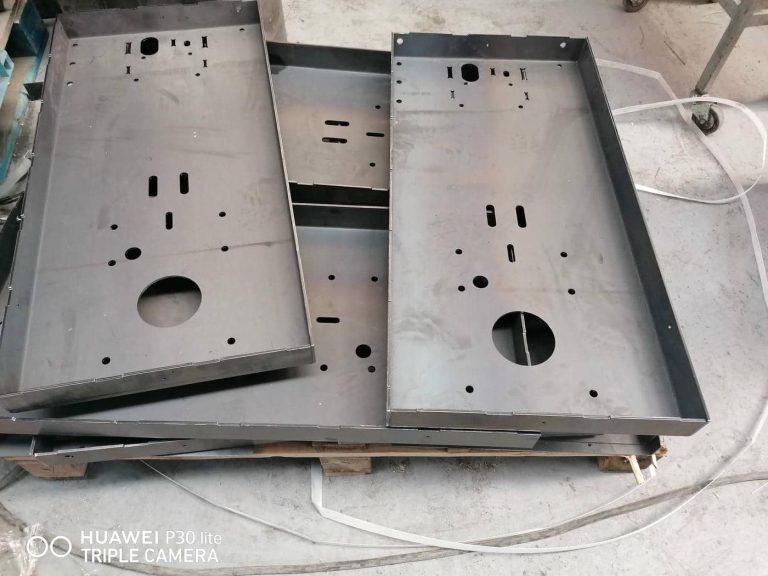
Staffe a più pieghe, profili a U, cassoni e coperchi con angoli ripetibili in tutto il lotto.
- Registro CNC e controllo angolo
- Acciaio al carbonio e inox
- Dal prototipo alla serie
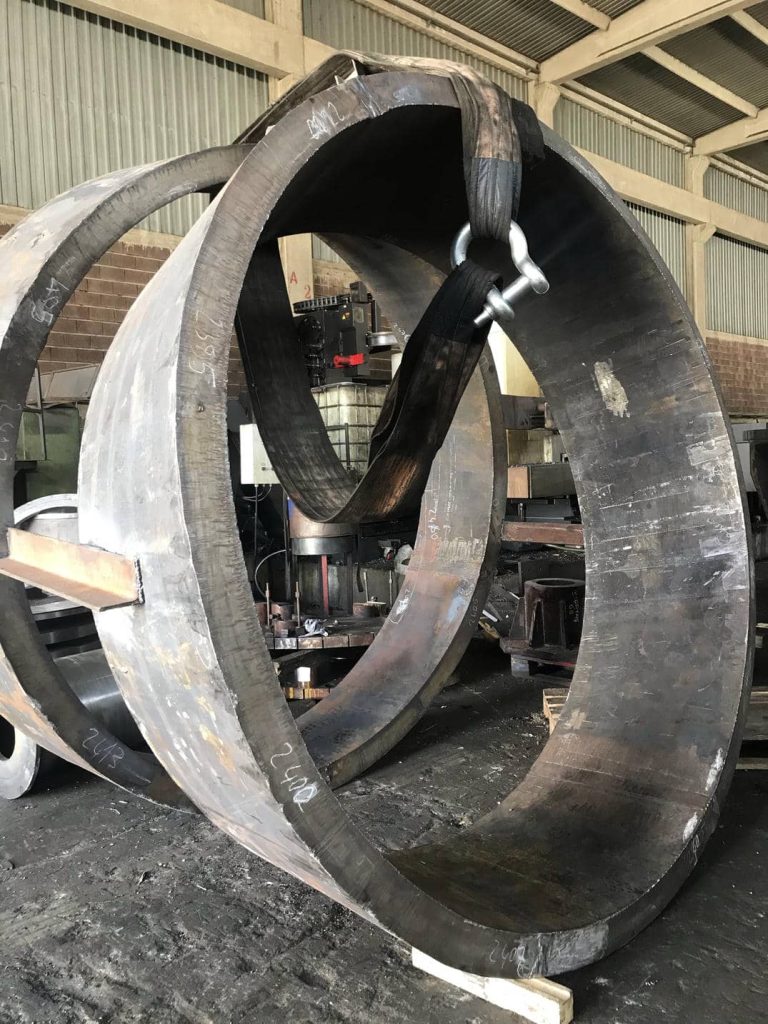
Calandratura lamiere e coni
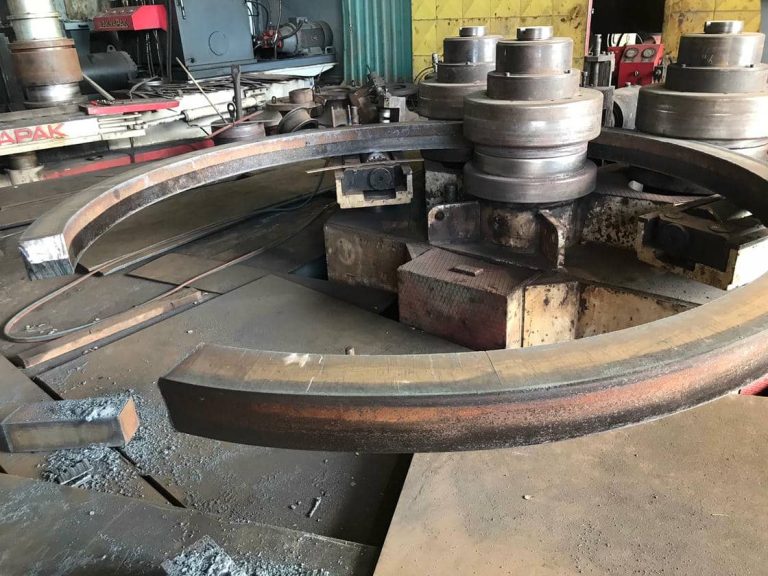
Cilindri, virole, semivirole, coni e anelli con estremità prepiegate per un cerchio perfetto.
- Ø300–8.000 mm
- Spessore 4–120 mm
- Fino a 3.150 mm di lunghezza
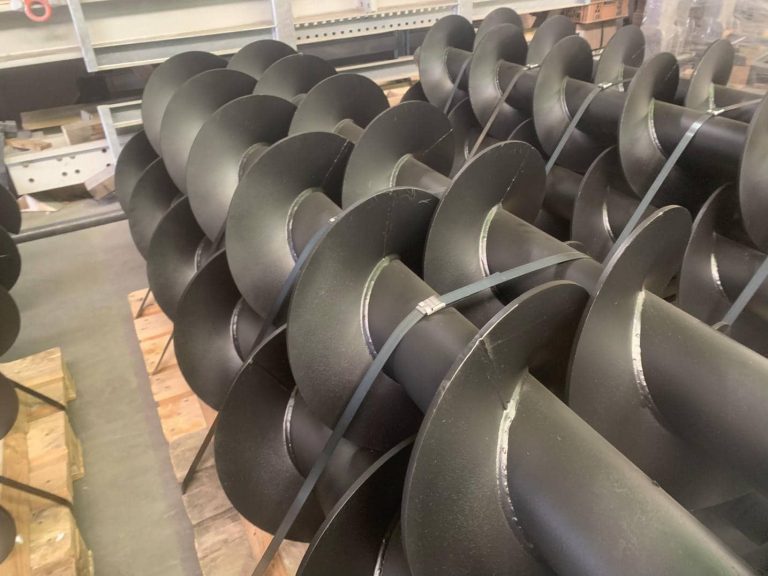
Curvatura profili e tubi
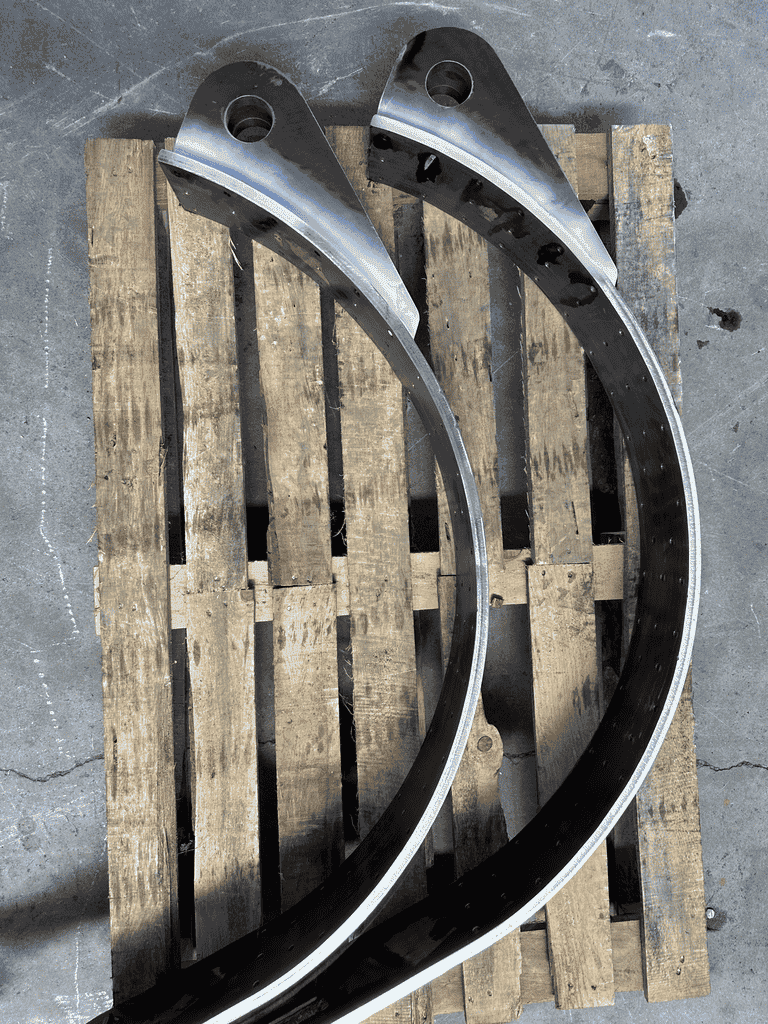
Tubi, anelli, curve e profili strutturali curvati a raggio e angolo sull’asse.
- Anelli e flange
- Spire elicoidali
- Estremità preparate per la saldatura
Materiali e limiti di spessore
Lo spessore massimo calandrabile diminuisce all’aumentare dello snervamento. Confermiamo la fattibilità dal vostro disegno.
| Materiale | Gradi tipici | Note |
|---|---|---|
| Acciaio strutturale | S235, S275, S355 | Fino all’intero campo di 120 mm, secondo il diametro |
| Acciaio a grano fine | Da S460 a S1100 | Spessore ridotto, maggiore ritorno elastico |
| Lamiera antiusura | Hardox 400 / 500 | Rivestimenti antiusura, tramogge e scivoli |
| Acciaio inox | 1.4301, 1.4404, 1.4571 | Recipienti, tamburi e parti per l’industria alimentare |
| Alluminio | Serie 5000 e 6000 | Lamiere, pressa piegatrice |
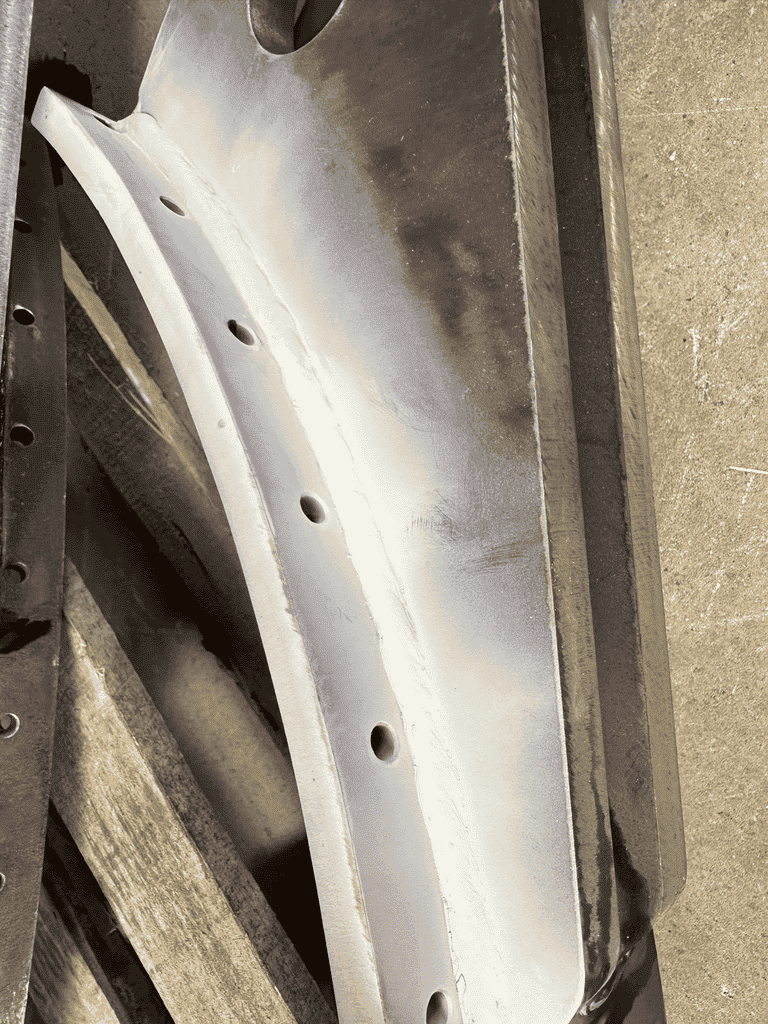
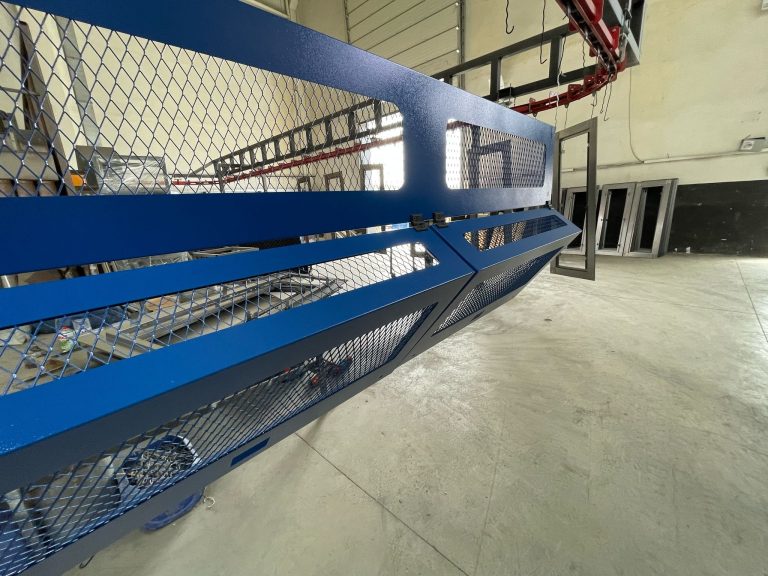
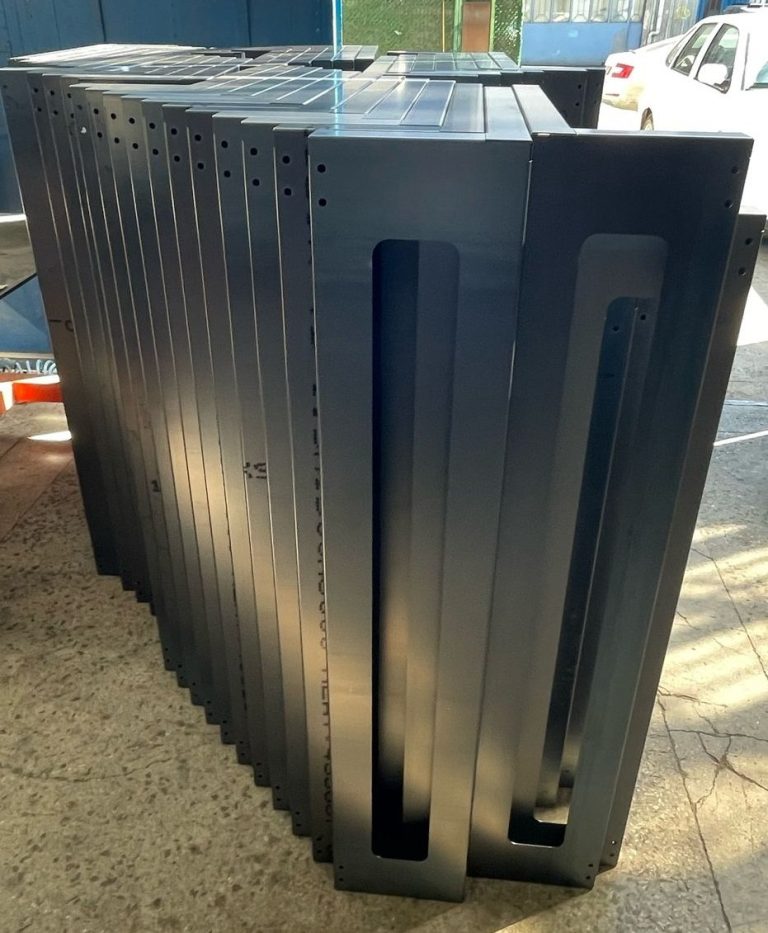
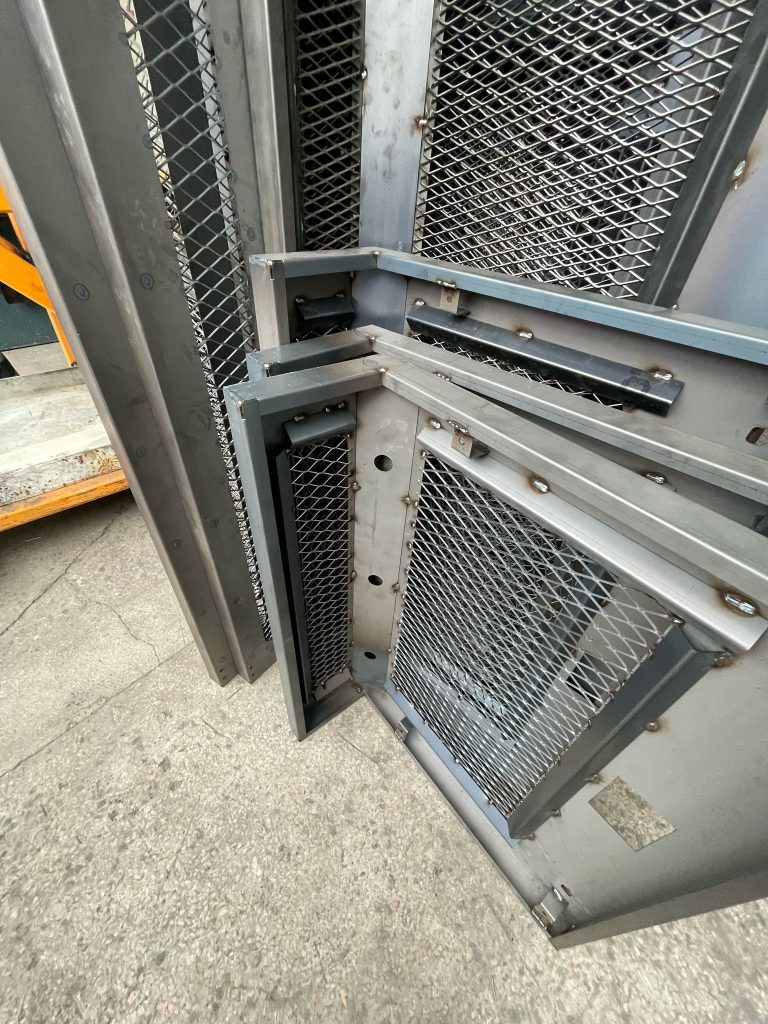
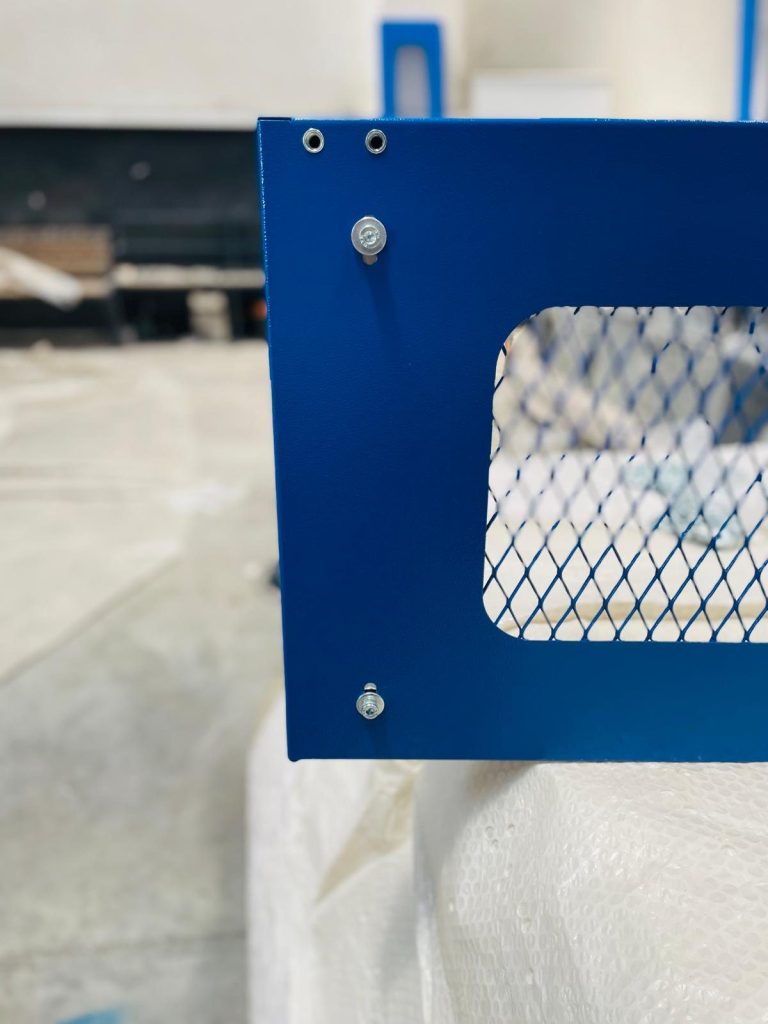
Piegatura e calandratura nella pratica
Domande su piegatura e calandratura
Che spessore potete calandrare?
Da 4 a 120 mm, secondo materiale e diametro. Acciai alto resistenziali e Hardox hanno limiti inferiori per il ritorno elastico.
Quali diametri potete calandrare?
Da circa Ø300 mm fino a Ø8.000 mm, con lunghezze fino a 3.150 mm.
Calandrate coni?
Sì. Coni e raccordi per tramogge si calandrano con rulli inclinati secondo il vostro sviluppo.
Potete saldare e lavorare i pezzi calandrati?
Sì. Virole e anelli calandrati vengono saldati longitudinalmente e poi torniti o fresati a misura sui nostri torni verticali fino a Ø4.200 mm.
Potete formare lamiere fornite dal cliente?
Sì, se grado, spessore e certificato corrispondono al disegno e al campo della macchina.
Piegatura e calandratura lamiere in Turchia
Una virola che non chiude su un cerchio perfetto o una staffa con l’ala sbagliata crea problemi in ogni fase successiva. Trattiamo la formatura come parte dello stesso processo di taglio, saldatura e lavorazione, con la stessa revisione del disegno e gli stessi controlli qualità.
Calandratura: prepiegatura e ritorno elastico
Due dettagli decidono se un cilindro chiude a disegno. Le estremità vengono prepiegate, così non resta un tratto dritto sulla giunzione longitudinale, e si sovrapiega per compensare il ritorno elastico, che cresce con lo snervamento. Diametro, rotondità e posizione della giunzione si verificano prima della saldatura.
Pressa piegatrice: sviluppo, laminazione e utensili
Sviluppo e raggio interno si impostano da materiale e spessore. Piegare trasversalmente alla laminazione consente raggi più stretti; dove il disegno impone una piega parallela, si aumenta il raggio. I pezzi a più pieghe si sequenziano perché le ali successive non urtino gli utensili.
Formato, saldato, lavorato e finito
Gli anelli calandrati diventano rulli, tamburi e tubi spingitubo; le spire formate diventano coclee. Dopo saldatura e lavorazione, i pezzi vengono verniciati o zincati e imballati per l’export. Inviate il vostro disegno con materiale, spessore, raggio e quantità.
Inviate un disegno da piegare o calandrare.
Indicate materiale, spessore, diametro o raggio, quantità e se vi servono solo pezzi formati o un assieme finito.