Schweißkonstruktionen feuerverzinkungsgerecht konstruieren
Feuerverzinken schützt Stahl über Jahrzehnte – aber nur, wenn das Teil für das Zinkbad konstruiert ist. Flüssiges Zink von rund 450 °C muss in jeden Hohlraum fließen und wieder ablaufen, eingeschlossene Luft und Beizsäure müssen entweichen, und dünne Teile dürfen sich nicht verziehen. Hier sind die Regeln aus EN ISO 14713-2, die für Schweißrahmen und Konstruktionen am wichtigsten sind.
- ≈450 °CZinkbad
- EN ISO 1461Beschichtungsnorm
- EN ISO 14713-2Konstruktionsregeln
- Entlüften + AblaufenJedes Hohlprofil
- DuplexZink + Lack
Was mit einem Teil im Zinkbad passiert
Vor dem Verzinken wird das Teil entfettet, in Säure gebeizt und flussmittelbehandelt, dann in flüssiges Zink getaucht. Jeder Schritt ist eine Flüssigkeit, die jede Fläche erreichen und wieder ablaufen muss. Luft in einem geschlossenen Rohr dehnt sich im heißen Zink aus und kann das Profil aufplatzen lassen; Säure zwischen zwei Blechen tritt später als Rostfahne aus; und ein Teil mit dünnen und dicken Querschnitten nebeneinander erwärmt sich ungleichmäßig und verzieht sich.
Fast alle diese Probleme entscheiden sich in der Zeichnung. Ein paar Bohrungen und eine symmetrische Konstruktion kosten fast nichts, ein verschrottetes Los dagegen den vollen Preis zweimal.
Sechs Konstruktionsregeln für verzinkte Schweißteile
Jedes Hohlprofil entlüften
Rohre und Kastenprofile brauchen an jedem Ende eine Öffnung, diagonal gegenüber und möglichst nah an den Ecken, damit Luft entweicht und Zink abläuft.
Öffnungen großzügig bemessen
Kleine Öffnungen bremsen den Ablauf und hinterlassen Zinkspitzen. Zur Orientierung mindestens 10 mm, bei größeren Profilen mehr; Ihre Verzinkerei bestätigt die Größe.
Eingeschlossene Überlappungen vermeiden
Flach aufeinander geschweißte Bleche schließen Säure ein. Kleine Überlappungen rundum dicht schweißen, große entlüften oder vermeiden.
Symmetrisch konstruieren
Ähnliche Wanddicken und symmetrische Nähte begrenzen den Verzug. Dünnes Blech auf schwerem Rahmen ist das klassische Verzugsrisiko.
Gewinde und Passungen planen
Zink füllt Gewinde und Bohrungen. Innengewinde nach dem Verzinken schneiden, Muttern mit Übermaß verwenden oder Passungen abdecken und nachbearbeiten.
Kesselgröße prüfen
Das Teil muss in den Zinkkessel passen. Sehr lange Teile können zweifach getaucht werden, besser kennt man die Grenze vor der Konstruktion.
Mindest-Zinkschichtdicke (Mittelwert)
| Stahldicke | Mindest-Mittelwert der Schichtdicke |
|---|---|
| über 6 mm | 85 µm |
| über 3 mm bis 6 mm | 70 µm |
| 1,5 mm bis 3 mm | 55 µm |
| unter 1,5 mm | 45 µm |
Werte für nicht geschleuderte Teile, zur Orientierung. Örtliche Werte und geschleuderte Teile siehe Norm.
Stahlzusammensetzung, Nähte und Optik
Silizium und Phosphor im Stahl
Der Silizium- und Phosphorgehalt beeinflusst, wie schnell die Zinkschicht wächst. Stähle im „reaktiven“ Bereich können dicke, graue und spröde Überzüge ergeben. Wenn die Optik zählt, fordern Sie verzinkungsgeeigneten Stahl, zum Beispiel Silizium unter 0,03 % oder zwischen etwa 0,14 % und 0,25 %, und verwenden Sie innerhalb eines Produkts dieselbe Stahlsorte.
Nähte und Schweißspritzer
Schlacke und Antispritzmittel werden beim Beizen nicht entfernt und hinterlassen Fehlstellen. Nähte sollten gereinigt und Spritzer vermieden oder entfernt werden. Durchgehende Nähte sind bei überlappenden Flächen besser als unterbrochene.
Optik
Verzinkte Oberflächen reichen von glänzend bis mattgrau und können Ablaufspuren zeigen, gerade bei sichtbarem Stadtmobiliar. Wenn die Optik zählt, wählen Sie ein Duplex-System: Feuerverzinkung plus Pulverbeschichtung oder Lack im RAL-Ton.
Kennzeichnung
Verwenden Sie geschlagene oder geschweißte Markierungen statt Lackstiften, die das Zink blockieren können.
So spezifizieren Sie das Feuerverzinken
Norm nennen
„Feuerverzinkt nach EN ISO 1461“ und für die Konstruktion EN ISO 14713-2.
Öffnungen zeigen
Lage und Durchmesser an jedem Hohlprofil, oder den Hersteller bitten, sie einzutragen und freizugeben.
Abdeckbereiche markieren
Gewinde, Passungen und Kontaktflächen, die zinkfrei bleiben oder nachbearbeitet werden müssen.
Stahl angeben
Sorte und, wenn die Optik zählt, einen verzinkungsgeeigneten Siliziumbereich.
Bei Bedarf Deckbeschichtung
Duplex-System mit RAL-Ton für sichtbare oder stark korrosive Standorte.
Häufige Fragen
Warum brauchen verzinkte Rohre Bohrungen?
Luft und Feuchtigkeit im geschlossenen Rohr dehnen sich im heißen Zink aus und können es verformen oder aufplatzen lassen; ohne Öffnungen kann Zink innen weder beschichten noch ablaufen.
Verzieht sich das Teil beim Verzinken?
Dünne, unsymmetrische oder stark geschweißte Teile können sich verziehen. Symmetrische Konstruktion, ähnliche Dicken und gut platzierte Nähte halten den Verzug gering.
Können Gewindebohrungen verzinkt werden?
Innengewinde werden meist nach dem Verzinken geschnitten; Schrauben werden verzinkt und mit überschnittenen Muttern verwendet.
Wie dick ist die Zinkschicht?
EN ISO 1461 fordert bei Stahl über 6 mm mindestens 85 µm im Mittel; dünnerer Stahl hat geringere Mindestwerte.
Können verzinkte Teile lackiert oder pulverbeschichtet werden?
Ja, als Duplex-System. Die Zinkoberfläche braucht eine passende Vorbereitung, zum Beispiel Sweepstrahlen.
Verzinkte Schweißteile von Nika Steelworks
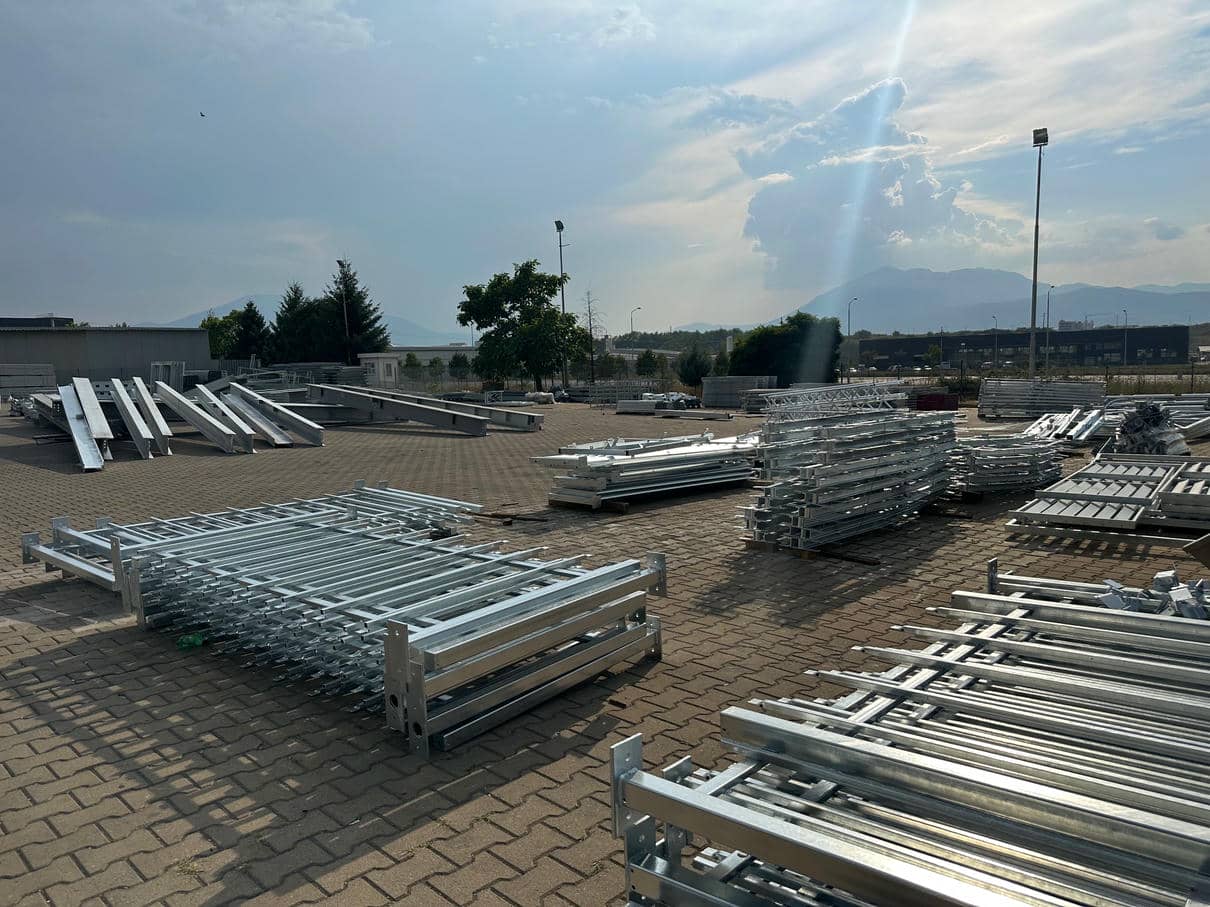
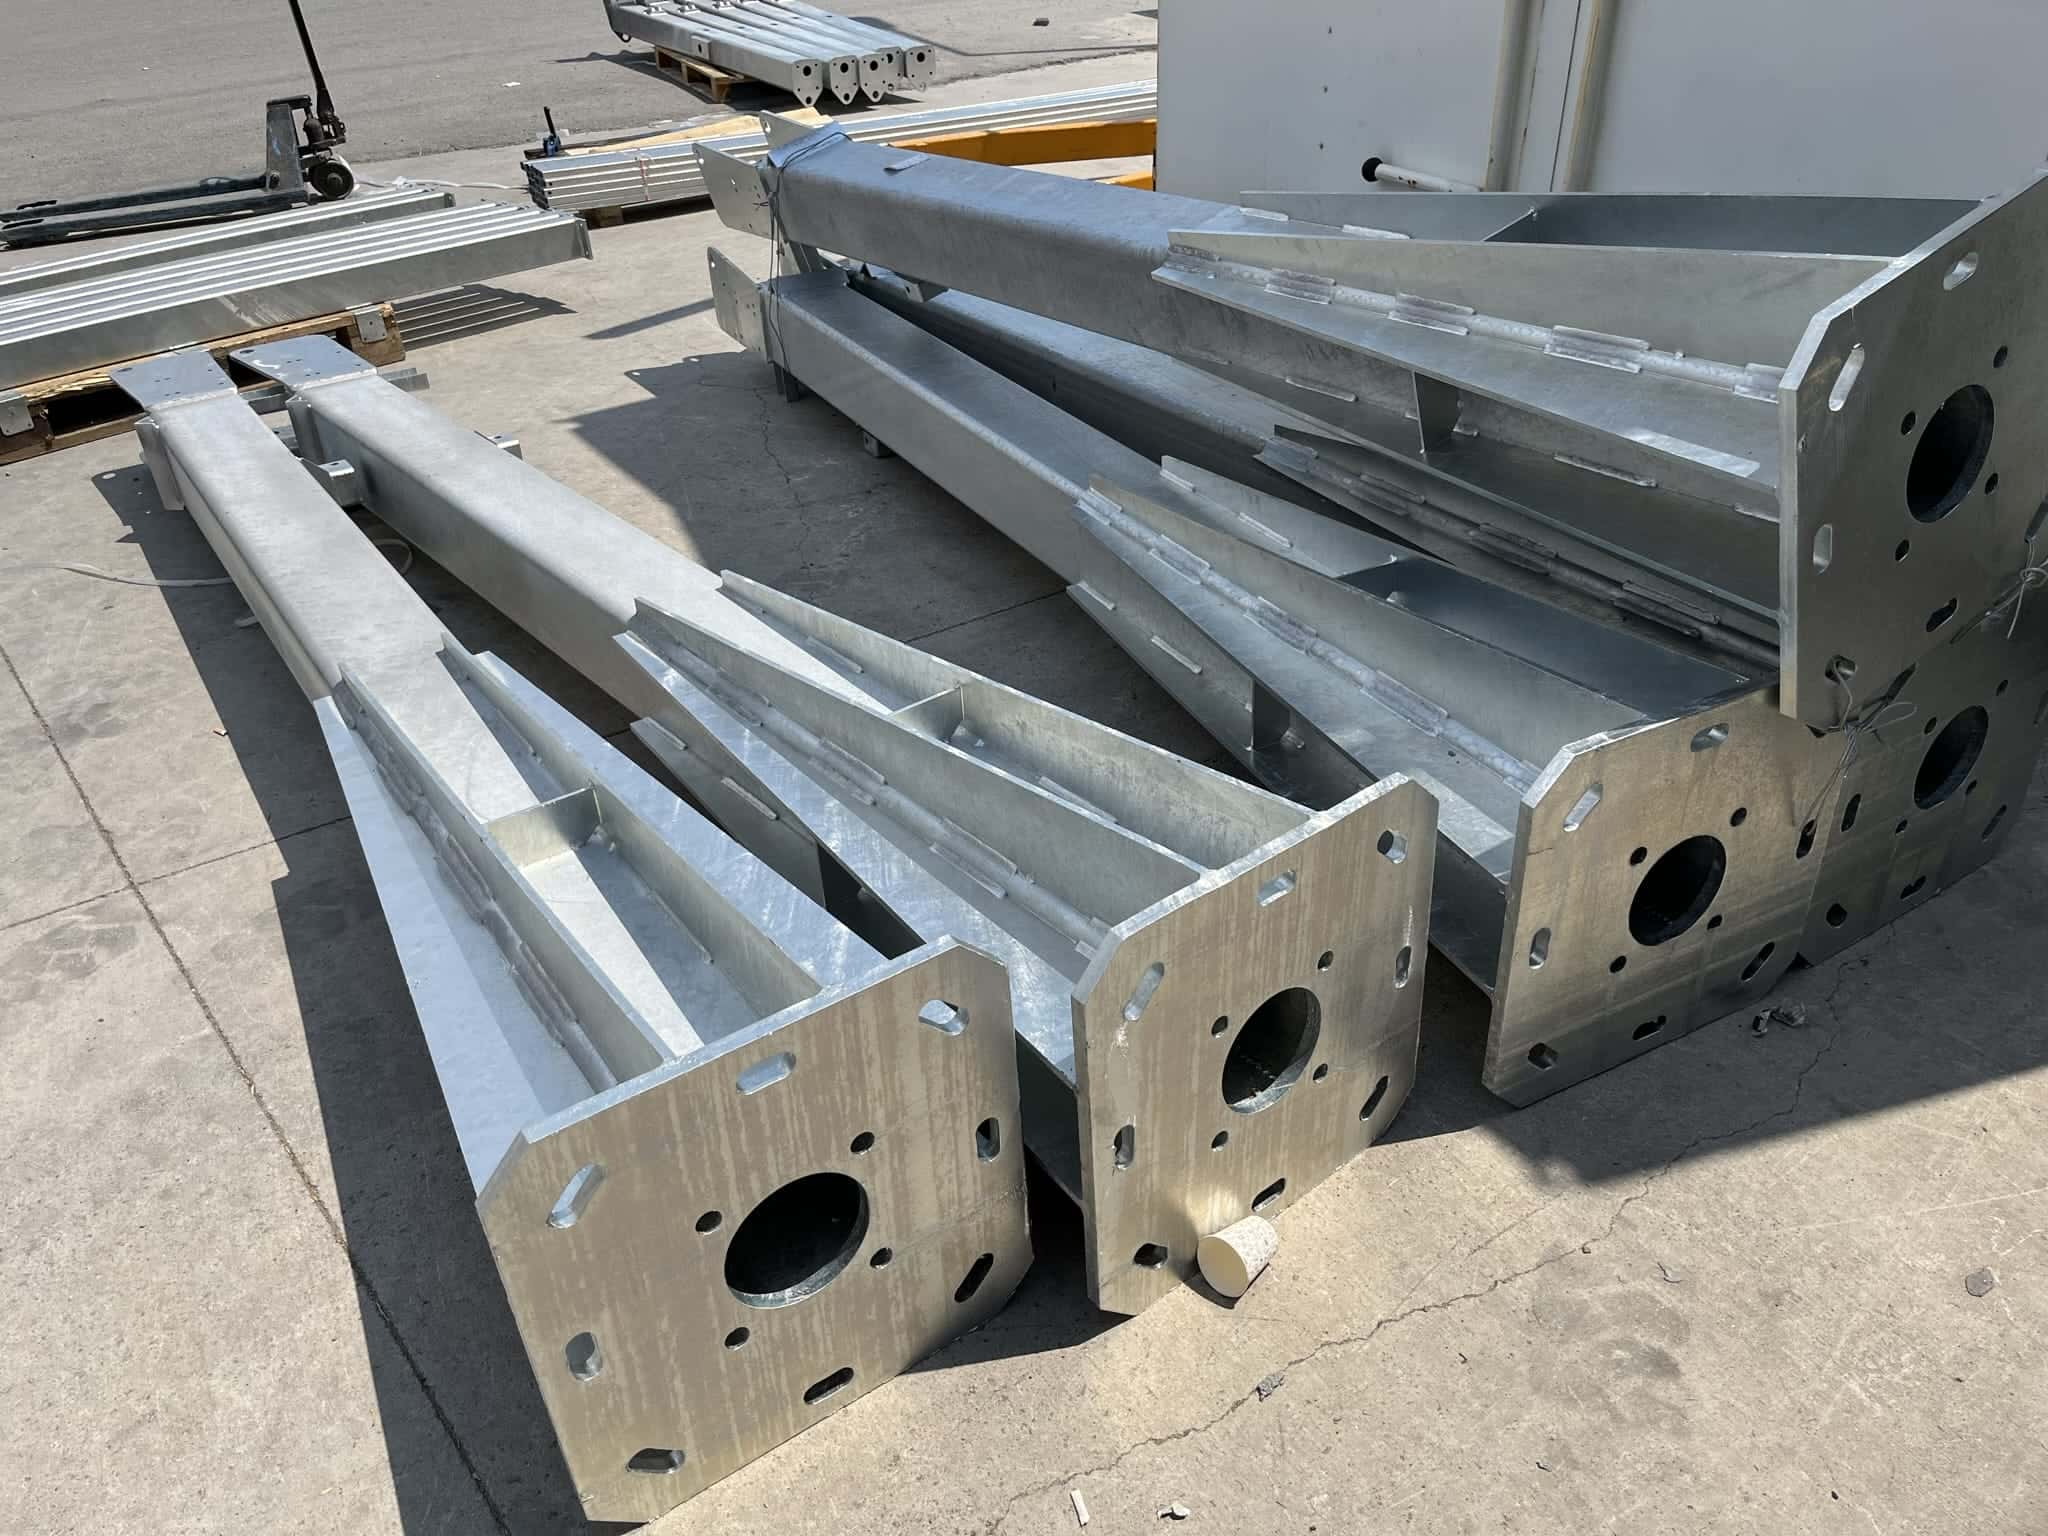
Wir fertigen Schweißkonstruktionen für den Außeneinsatz, etwa Solar-Tracker-Teile, Rahmen für Wertstoffcontainer und Stadtmobiliar, und liefern sie feuerverzinkt. Wir prüfen Hohlprofile und Überlappungen in Ihrer Zeichnung und schlagen Entlüftungsbohrungen vor der Fertigung vor. Siehe Feuerverzinken und Beschichtung, unsere Seite für Abfall, Recycling und Stadtmobiliar und den Ratgeber zur Wahl des Korrosionsschutzes.
Sollen wir ein Teil auf Verzinkbarkeit prüfen?
Senden Sie die Zeichnung. Wir markieren Entlüftungsbohrungen und Risiken und bieten das Teil verzinkt an.