Abkanten und Blechrundwalzen von Ø300 bis Ø8.000 mm
CNC-Abkanten, Blechrundwalzen, Konuswalzen sowie Profil- und Rohrbiegen nach Ihrer Zeichnung. Umgeformte Teile liefern wir einzeln, oder sie gehen im selben Auftrag weiter zum Schweißen, Bearbeiten und Beschichten.
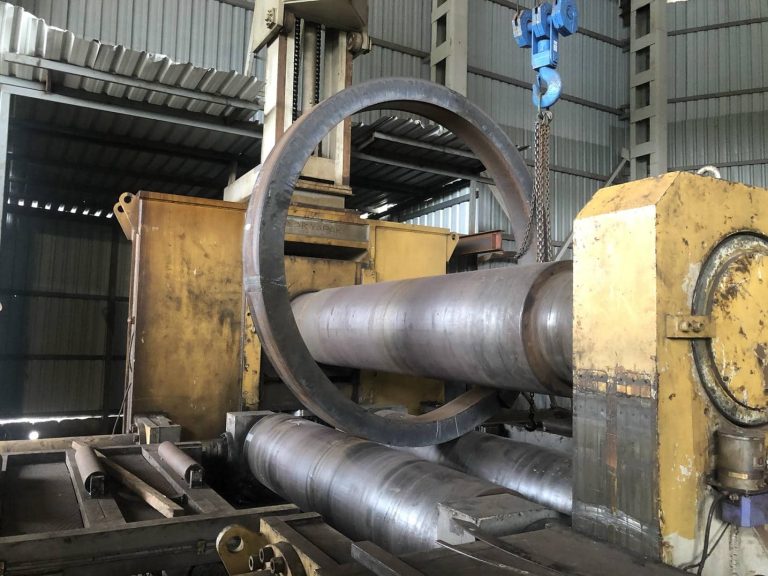
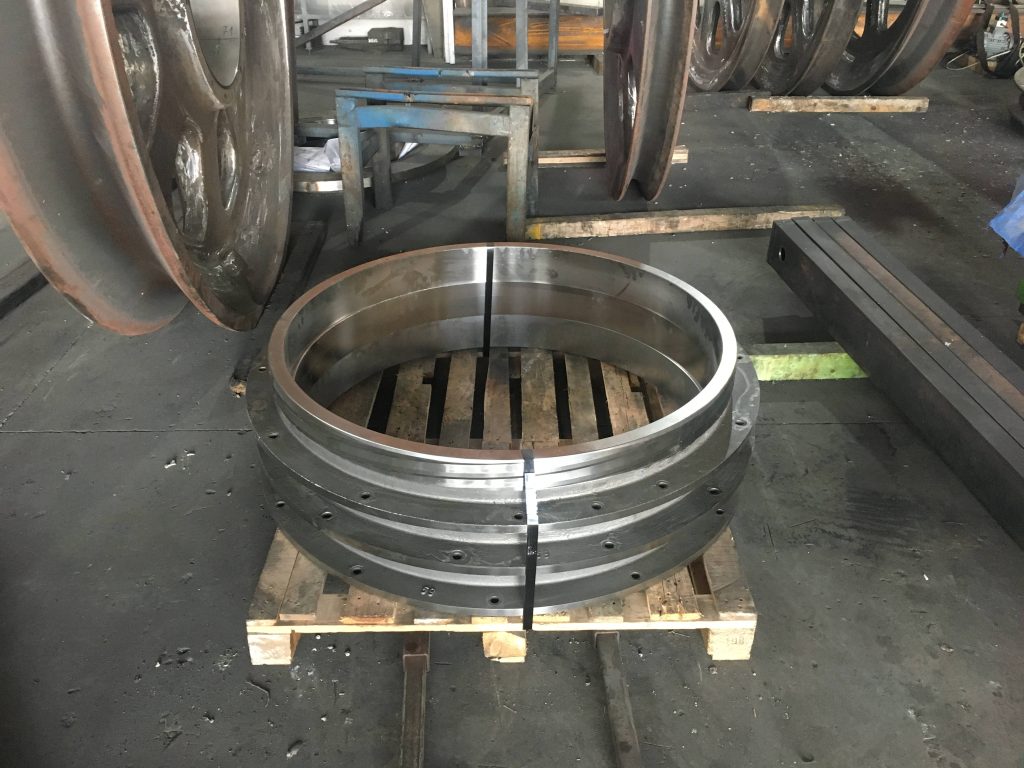
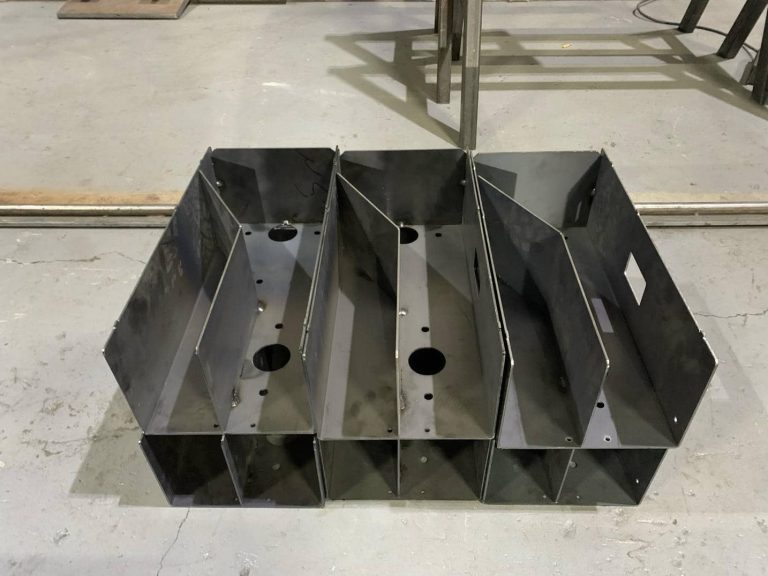
- Ø300–8.000 mmBlechrundwalzen
- 4–120 mmWalzdicke
- 3.150 mmWalzlänge
- Safan DarleyCNC-Abkantpresse
- 4 Walzmaschinen3-Walzen-Rundbiegen
Abgekantete, gewalzte und umgeformte Stahlteile
Bei den meisten Teilen liegt das Umformen zwischen Zuschnitt und Schweißen. Ein Laserzuschnitt nützt nur, wenn Biegewinkel, Schenkellänge oder Walzradius zur Baugruppe passen. Biegezugabe, Werkzeug und Rückfederungsausgleich legen wir aus Werkstoff, Dicke und Radius Ihrer Zeichnung fest und prüfen das Ergebnis, bevor das Teil weitergeht.
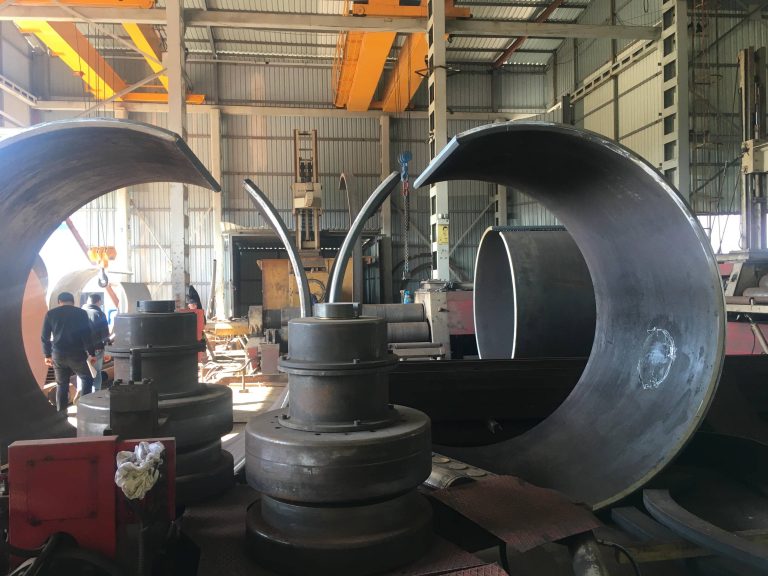
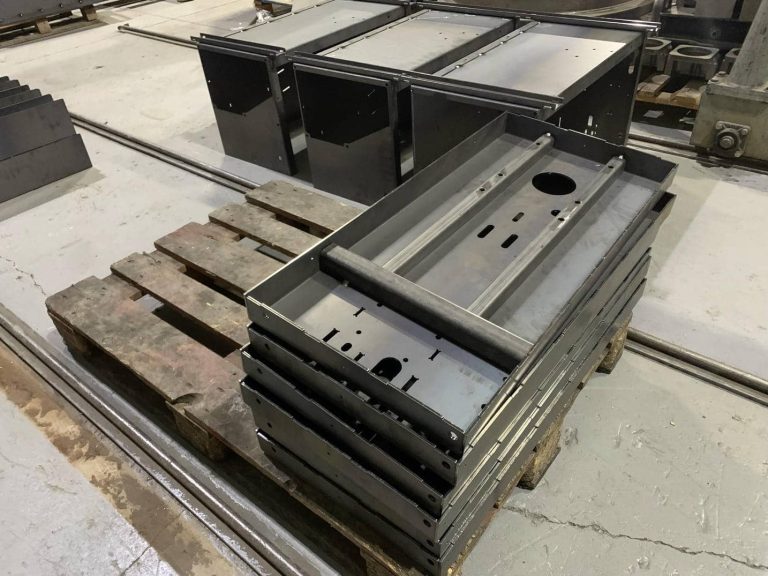
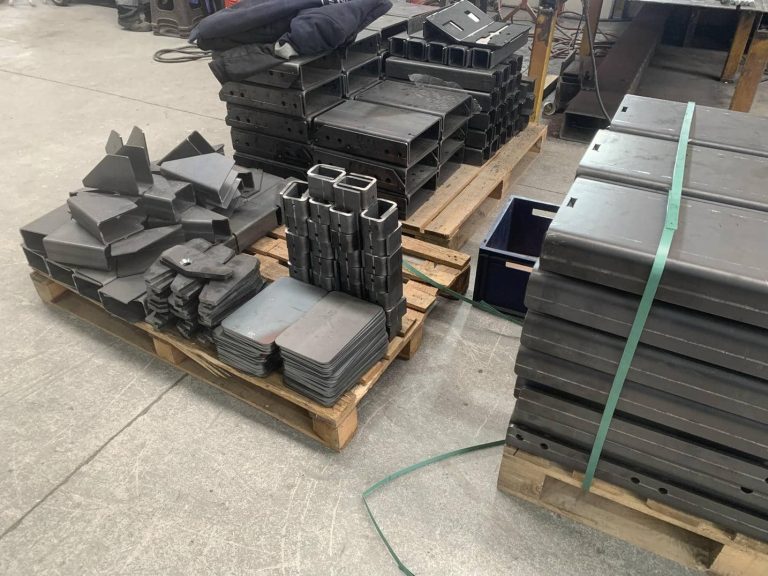
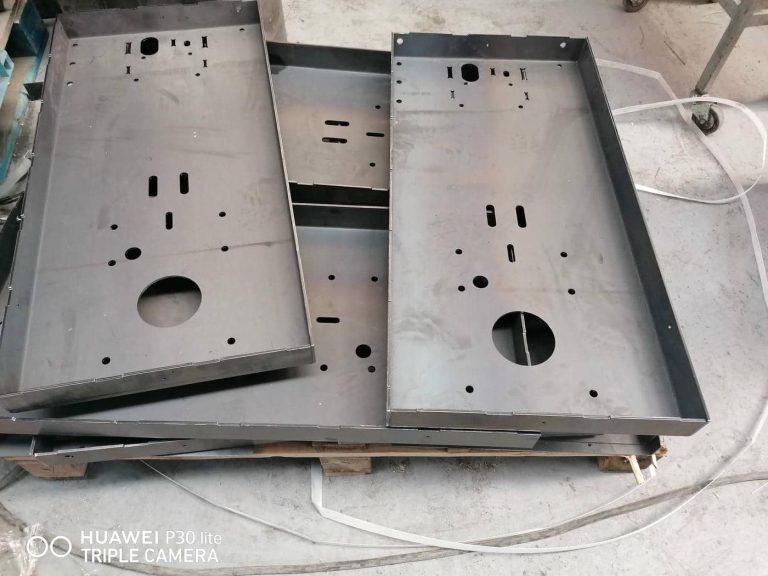
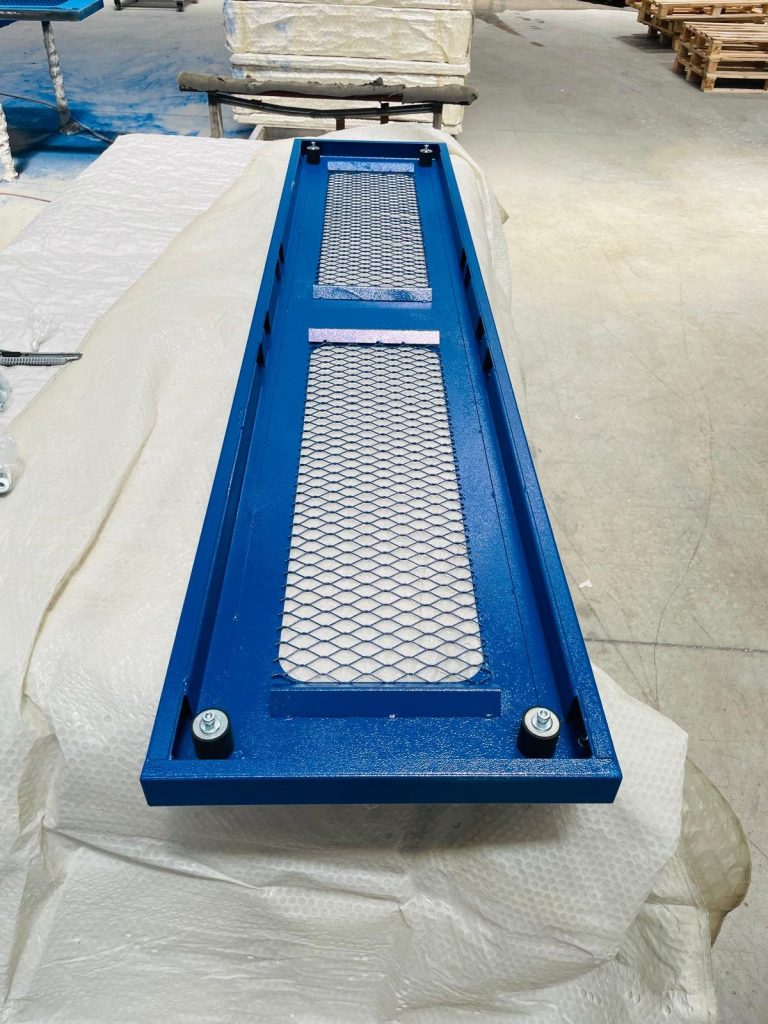
Konsolen, U-Profile, Kästen und Abdeckungen kanten wir auf einer servoelektrischen CNC-Abkantpresse von Safan Darley. Zylinder, Mäntel, Konen und Ringe walzen wir auf vier 3-Walzen-Rundbiegemaschinen, jede für ihren eigenen Bereich an Durchmesser, Dicke und Länge. Rohre und Profile werden auf Mittellinienradius und Winkel gebogen.
Umformen im Überblick
- AbkantpresseSafan Darley CNC, servoelektrisch
- BlechrundwalzenØ300–8.000 mm
- Dicke4–120 mm, weniger bei hochfesten Stählen
- Walzlängebis 3.150 mm
- KonuswalzenJa
- WerkstoffeS235–S1100, Edelstahl, Hardox
Drei Umformverfahren
Die Geometrie bestimmt das Verfahren. Viele Teile kombinieren zwei oder drei davon.
Abkanten
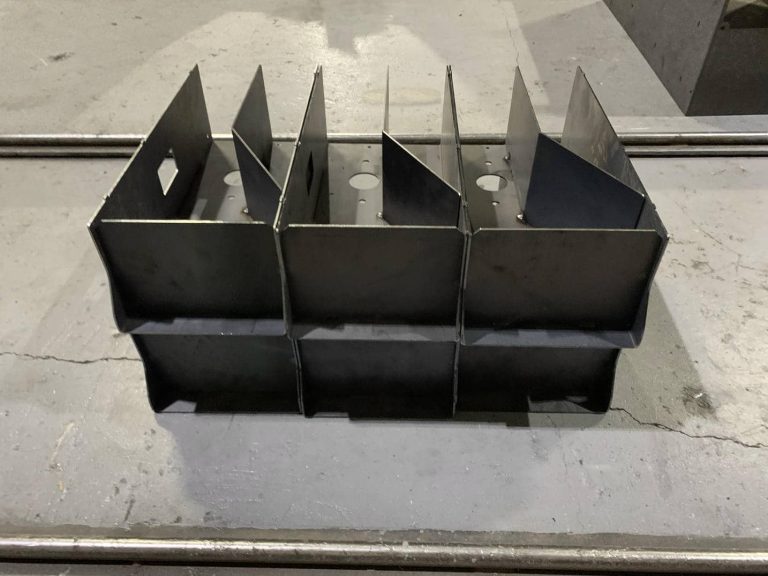
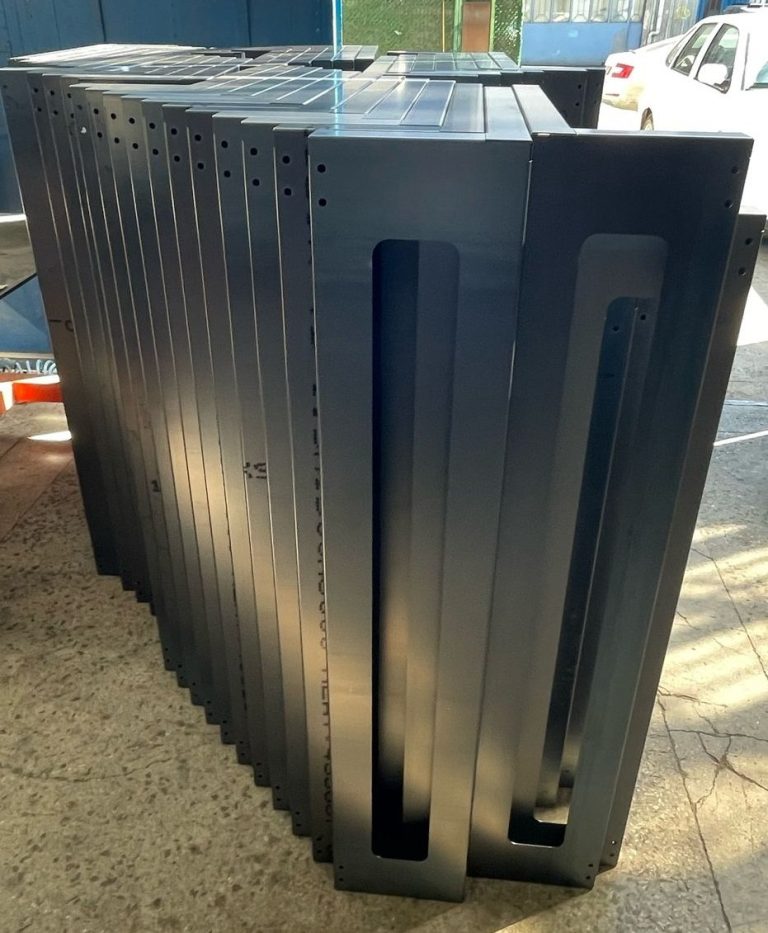
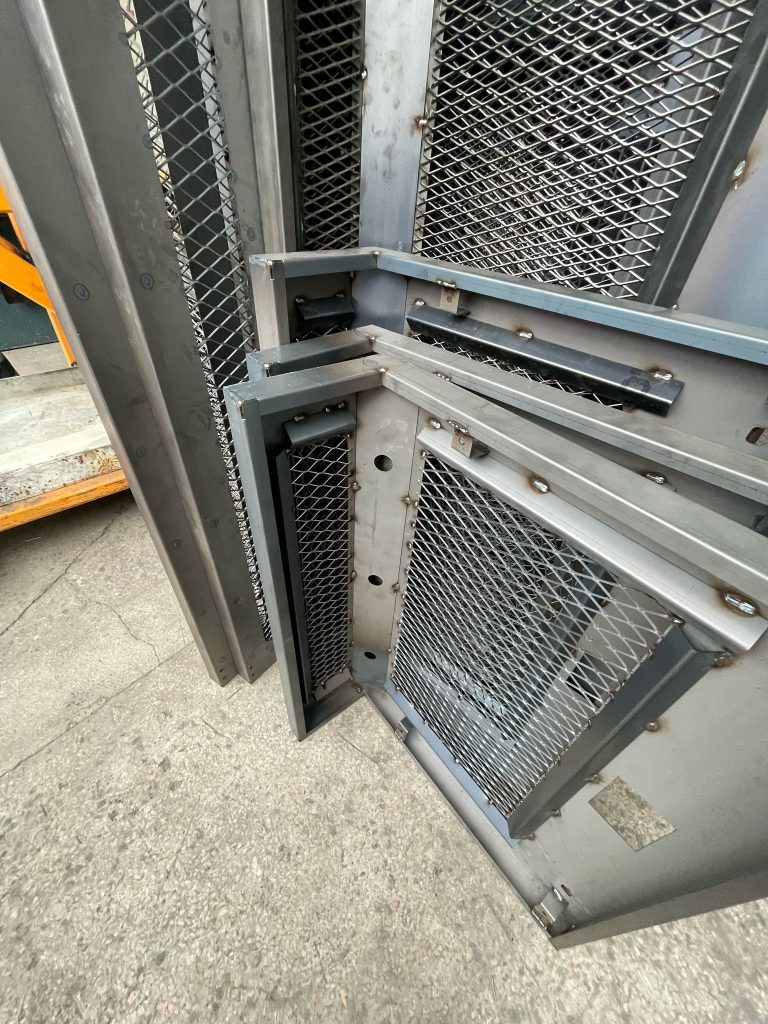
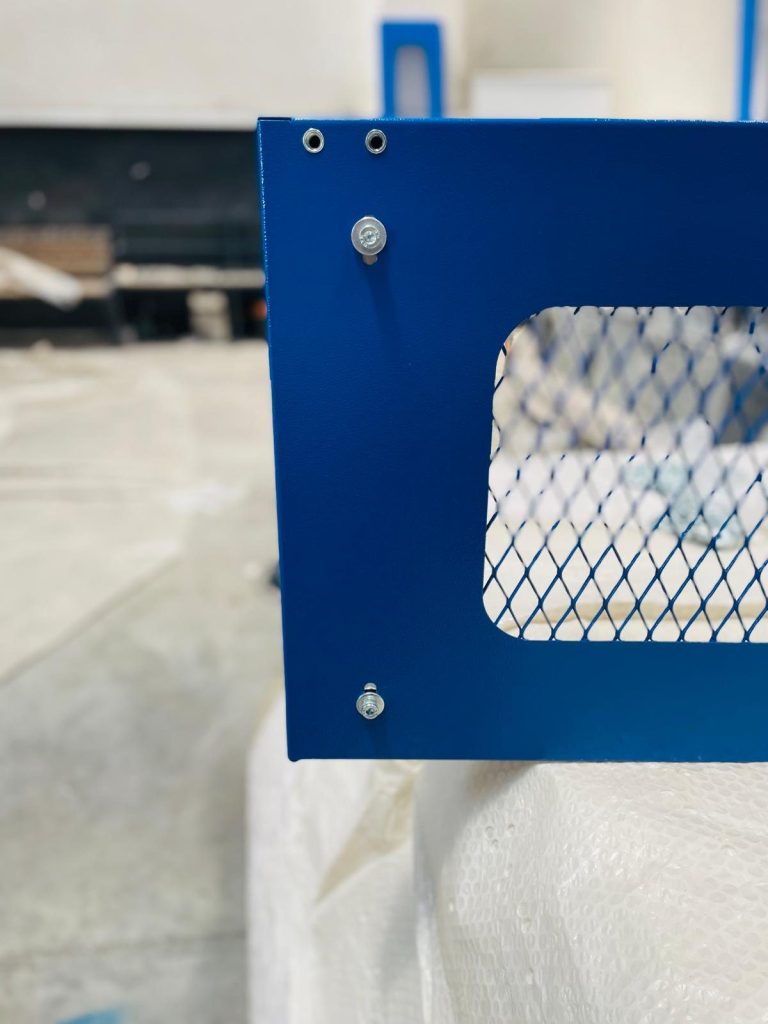
Mehrfach gekantete Konsolen, U-Profile, Kästen und Abdeckungen mit wiederholgenauen Winkeln über das ganze Los.
- CNC-Hinteranschlag und Winkelkontrolle
- Baustahl und Edelstahl
- Vom Prototyp bis zur Serie
Blech- und Konuswalzen
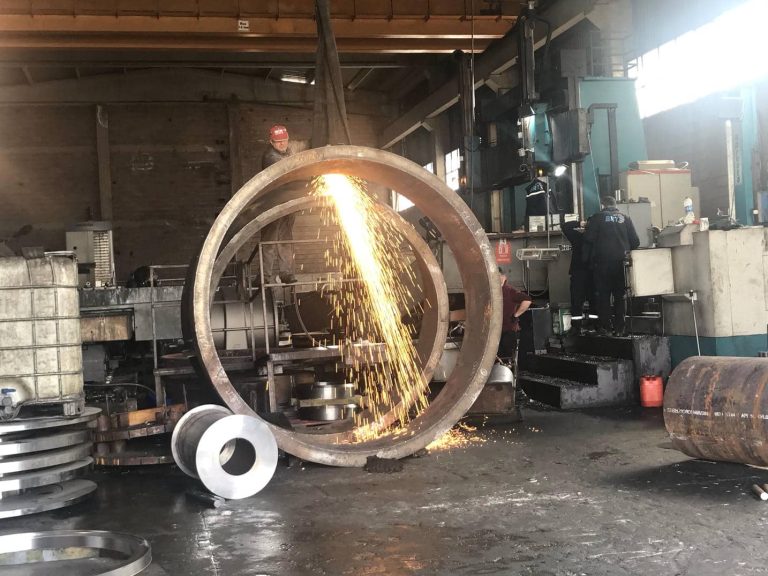
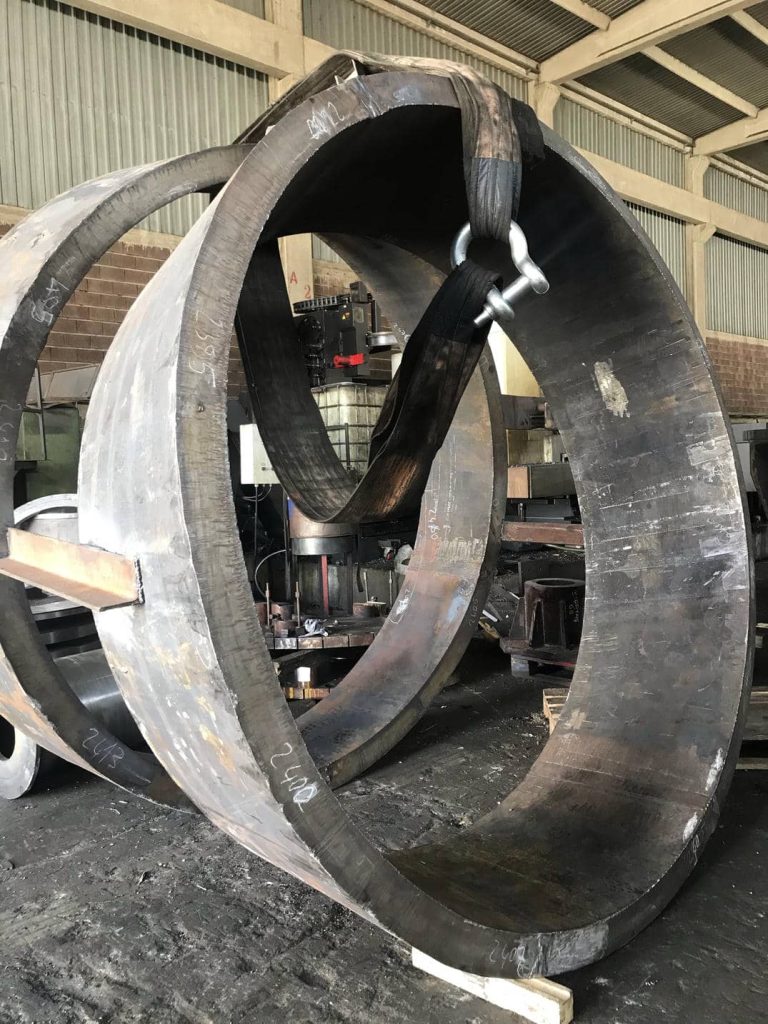
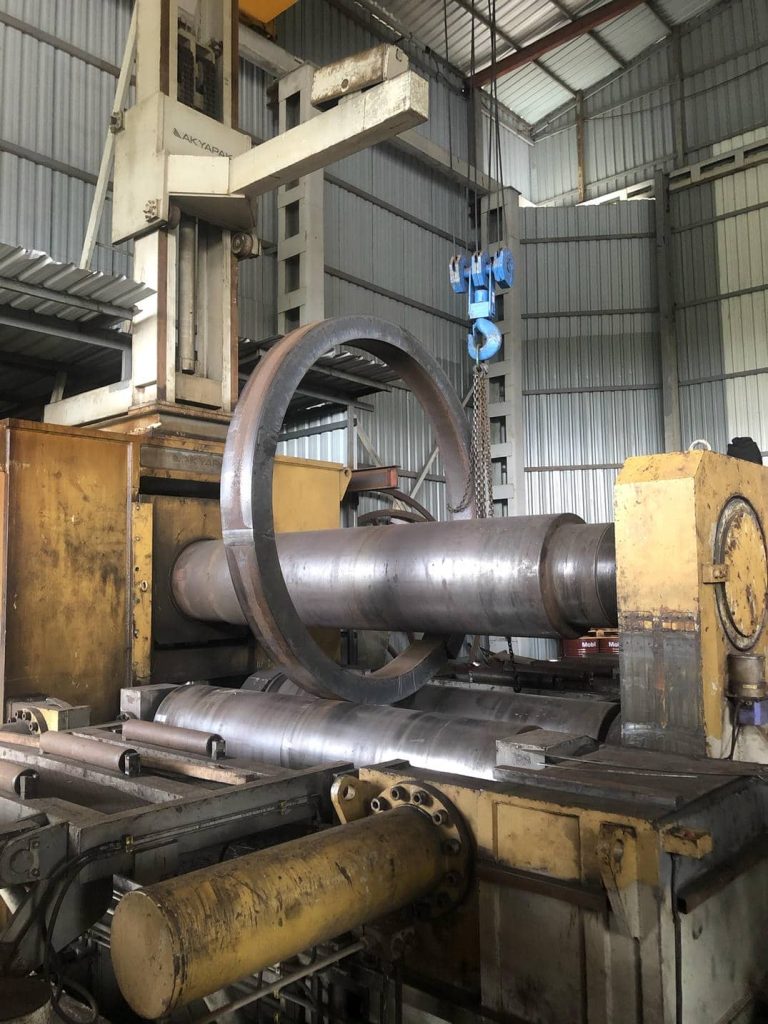
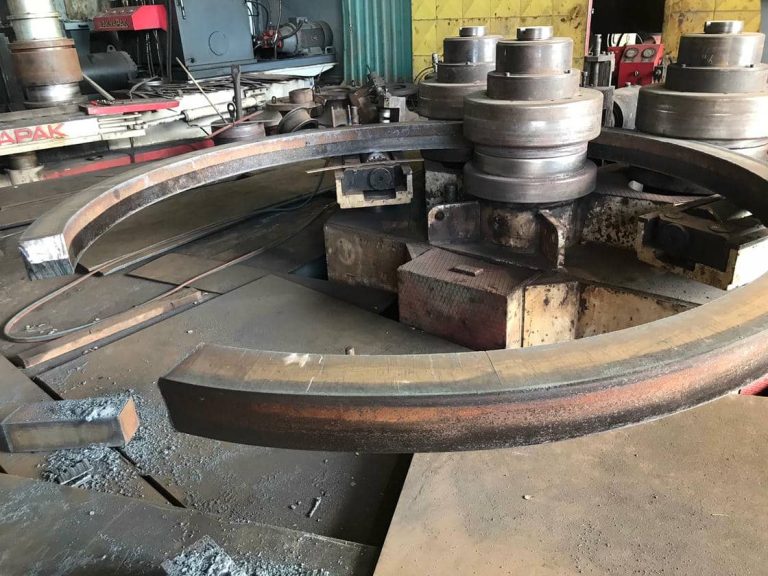
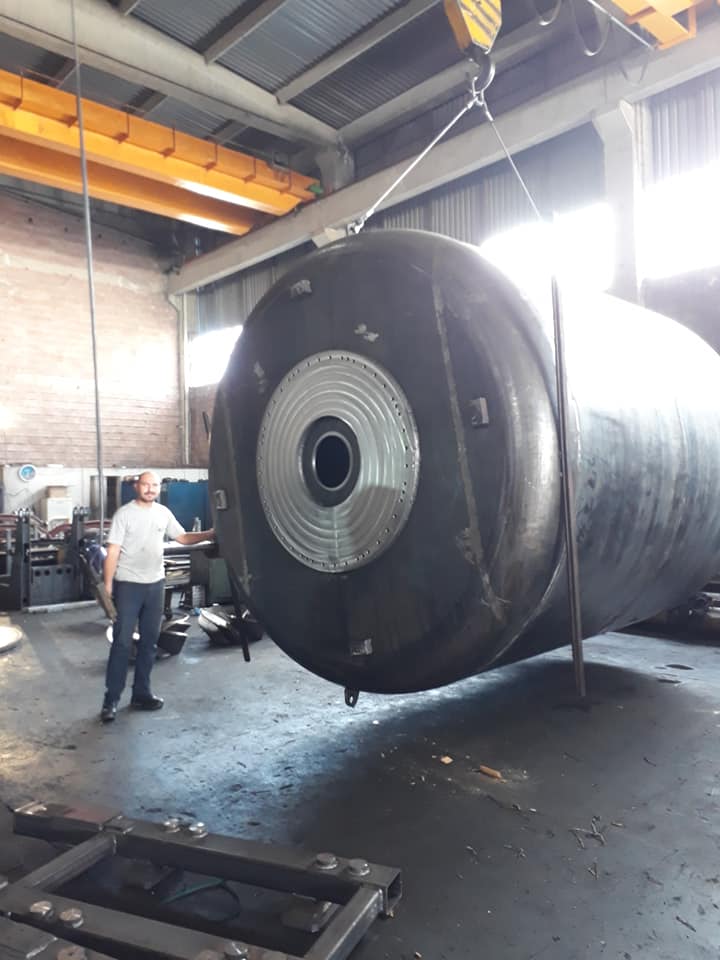
Zylinder, Mäntel, Halbschalen, Konen und Ringe mit angebogenen Enden für eine echte Rundheit.
- Ø300–8.000 mm
- 4–120 mm Dicke
- Bis 3.150 mm Länge
Profil- und Rohrbiegen
Rohre, Ringe, Bögen und Profile, gebogen auf Mittellinienradius und Winkel.
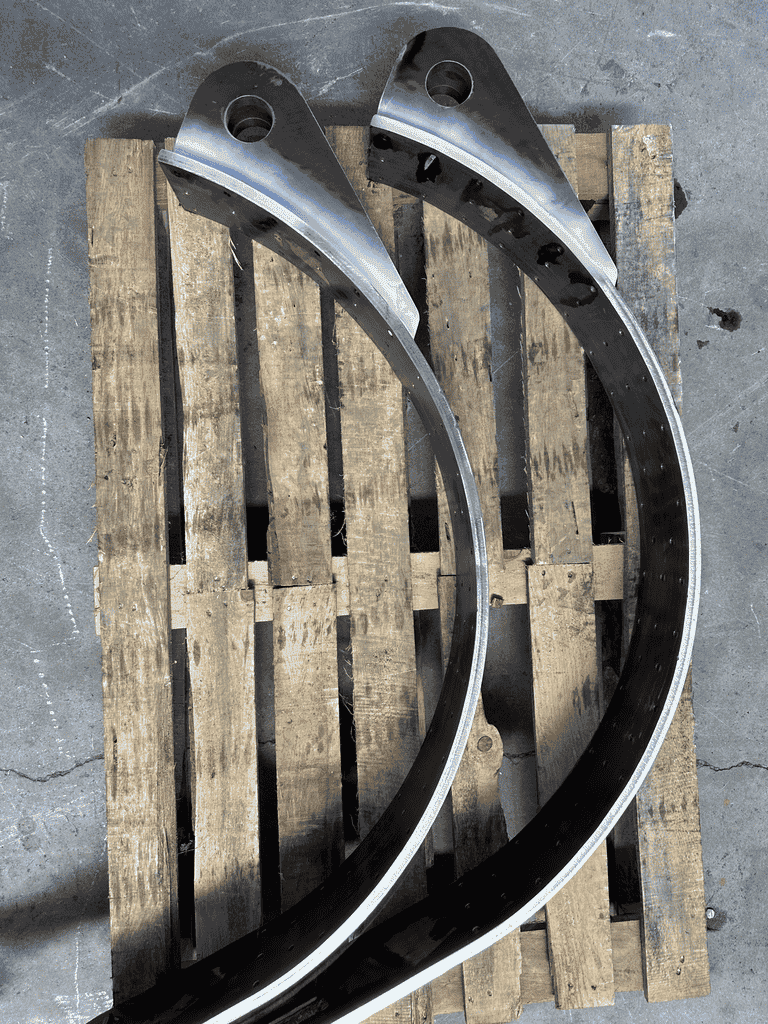
- Ringe und Flansche
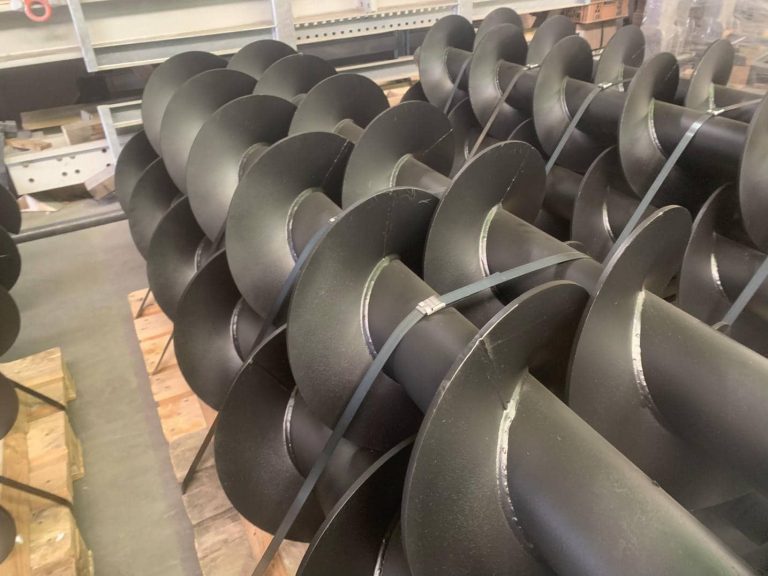
- Schneckenwendel
- Enden schweißgerecht vorbereitet
Werkstoffe und Dickengrenzen
Die maximale Walzdicke sinkt mit steigender Streckgrenze. Die Machbarkeit bestätigen wir anhand Ihrer Zeichnung.
| Werkstoff | Typische Güten | Hinweise |
|---|---|---|
| Baustahl | S235, S275, S355 | Bis zur vollen Dicke von 120 mm, je nach Durchmesser |
| Feinkornbaustahl | S460 bis S1100 | Geringere Dicke, mehr Rückfederung |
| Verschleißblech | Hardox 400 / 500 | Verschleißauskleidungen, Trichter und Schurren |
| Edelstahl | 1.4301, 1.4404, 1.4571 | Behälter, Trommeln und Teile für die Lebensmittelindustrie |
| Aluminium | Serien 5000 und 6000 | Blech und Platte, Abkantpresse |
Abkanten und Walzen in der Praxis
Fragen zum Abkanten und Walzen
Welche Blechdicken können Sie walzen?
Von 4 bis 120 mm, je nach Werkstoff und Durchmesser. Bei hochfesten Stählen und Hardox liegen die Grenzen wegen der Rückfederung niedriger.
Welche Durchmesser können Sie walzen?
Von etwa Ø300 mm bis Ø8.000 mm, bei Walzlängen bis 3.150 mm.
Walzen Sie auch Konen?
Ja. Konen und Trichterübergänge walzen wir mit schräg gestellten Walzen nach Ihrer Abwicklung.
Können Sie gewalzte Teile auch schweißen und bearbeiten?
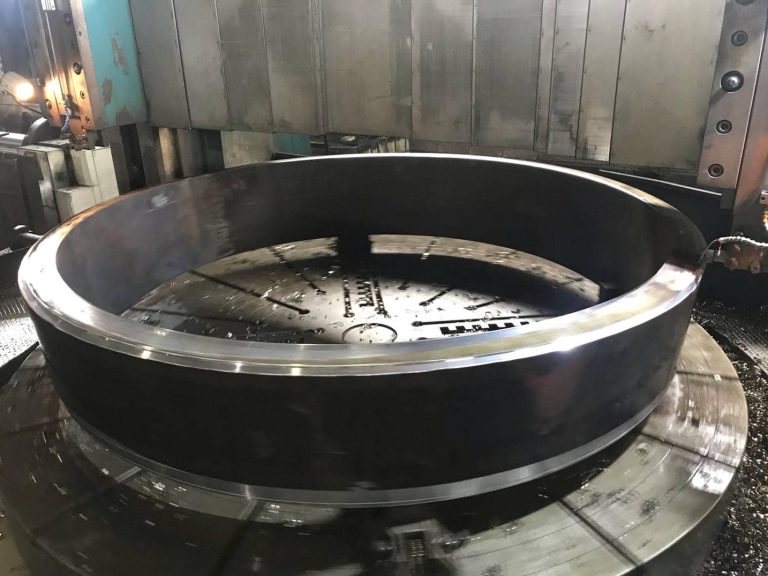
Ja. Gewalzte Mäntel und Ringe werden längsnahtgeschweißt und anschließend auf unseren Karusselldrehmaschinen bis Ø4.200 mm auf Maß gedreht oder gefräst.
Können Sie beigestelltes Blech umformen?
Ja, wenn Güte, Dicke und Zeugnis zur Zeichnung und zum Maschinenbereich passen.
Abkanten und Blechrundwalzen in der Türkei
Ein gewalzter Mantel, der sich nicht zu einem echten Kreis schließt, oder eine Konsole mit falscher Schenkellänge macht in jedem folgenden Schritt Probleme. Deshalb gehört das Umformen bei uns zum selben Ablauf wie Zuschnitt, Schweißen und Bearbeiten, mit derselben Zeichnungsprüfung und denselben Qualitätskontrollen.
Blechrundwalzen: Anbiegen und Rückfederung
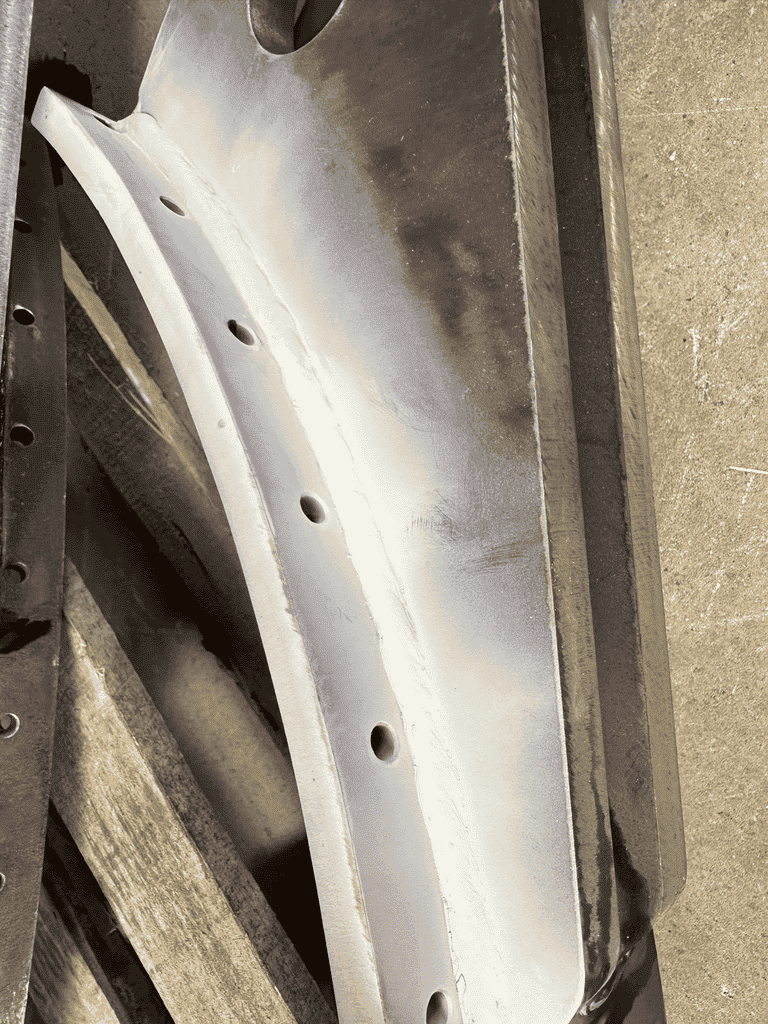
Zwei Details entscheiden, ob ein Zylinder zeichnungsgerecht schließt. Die Enden werden angebogen, damit an der Längsnaht kein gerades Stück bleibt, und es wird überbogen, um die Rückfederung auszugleichen, die mit der Streckgrenze wächst. Durchmesser, Rundheit und Nahtlage prüfen wir, bevor das Teil geschweißt wird.
Abkantpresse: Biegezugabe, Walzrichtung und Werkzeug
Biegezugabe und Innenradius ergeben sich aus Werkstoff und Dicke. Quer zur Walzrichtung lässt sich enger biegen; erzwingt die Zeichnung eine Biegung parallel zur Walzrichtung, vergrößern wir den Radius. Bei mehrfach gekanteten Teilen legen wir die Biegefolge so fest, dass spätere Schenkel nicht mit dem Werkzeug kollidieren.
Umgeformt, geschweißt, bearbeitet und fertig beschichtet
Aus gewalzten Ringen werden Walzen, Trommeln und Vortriebsrohre; aus umgeformten Wendeln werden Förderschnecken. Nach dem Schweißen und Bearbeiten werden die Teile lackiert oder verzinkt und exportgerecht verpackt. Senden Sie Ihre Zeichnung mit Werkstoff, Dicke, Radius und Stückzahl.
Senden Sie eine Zeichnung zum Abkanten oder Walzen.
Nennen Sie Werkstoff, Dicke, Durchmesser oder Radius, Stückzahl und ob Sie nur umgeformte Teile oder eine fertige Baugruppe benötigen.