Progettare pezzi saldati in acciaio per la zincatura a caldo
La zincatura a caldo protegge l’acciaio per decenni, ma solo se il pezzo è progettato per il bagno di zinco. Lo zinco fuso a circa 450 °C deve entrare in ogni sezione chiusa e uscirne, aria e acido di decapaggio devono potersi sfogare e i pezzi sottili non devono deformarsi. Ecco le regole della EN ISO 14713-2 più importanti per telai e strutture saldate.
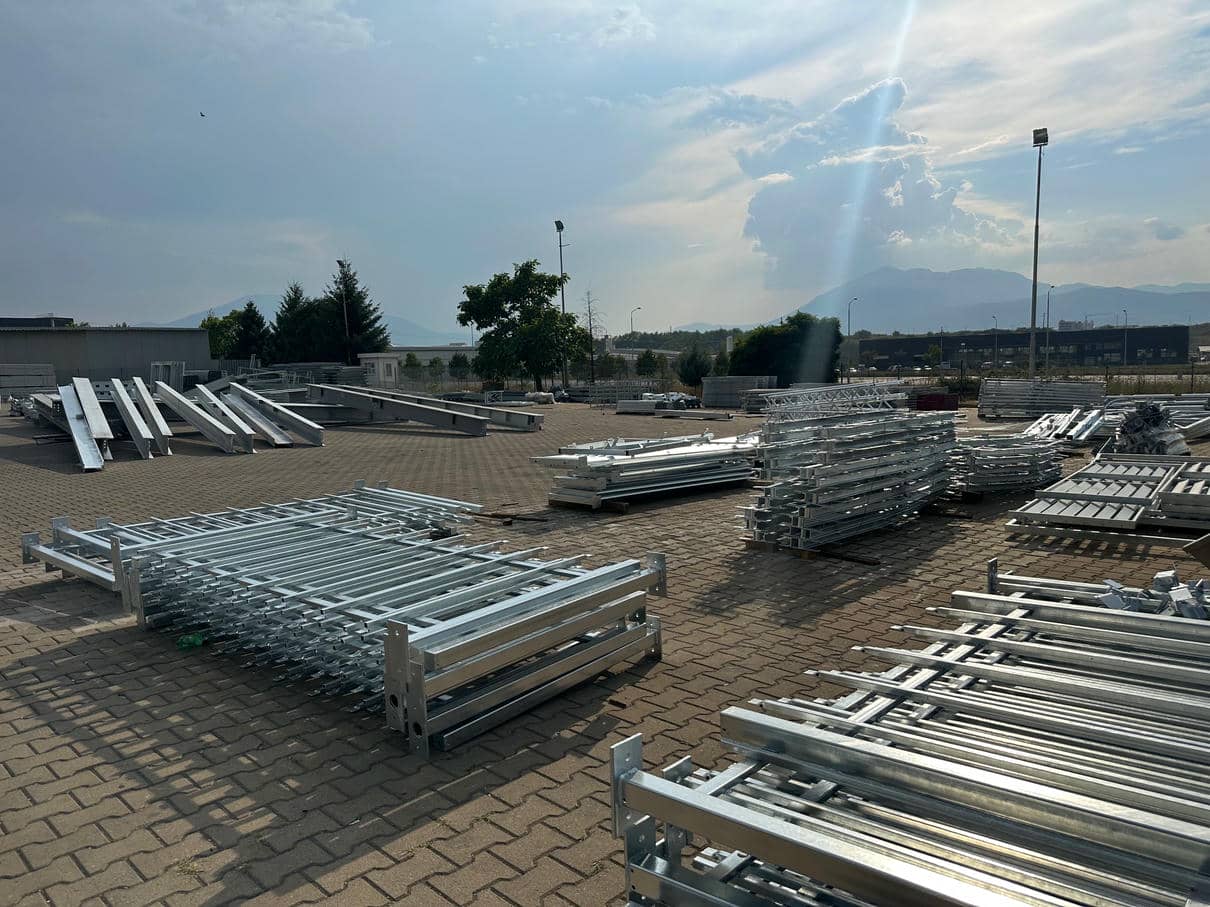
- ≈450 °CBagno di zinco
- EN ISO 1461Norma del rivestimento
- EN ISO 14713-2Regole di progetto
- Sfiato + scoloOgni sezione chiusa
- DuplexZinco + vernice
Cosa succede a un pezzo nel bagno di zinco
Prima della zincatura il pezzo viene sgrassato, decapato in acido e flussato, poi immerso nello zinco fuso. Ogni fase è un liquido che deve raggiungere ogni superficie e defluire. L’aria chiusa in un tubo si espande nello zinco caldo e può far scoppiare la sezione; l’acido intrappolato tra due lamiere esce poi come colature di ruggine; e un pezzo con sezioni sottili e spesse affiancate si scalda in modo non uniforme e si deforma.
Quasi tutti questi problemi si decidono sul disegno. Qualche foro e un progetto simmetrico non costano quasi nulla, mentre un lotto da rottamare costa due volte il prezzo pieno.
Sei regole di progetto per pezzi saldati zincati
Sfiatare ogni sezione chiusa
Tubi e scatolati richiedono un foro a ogni estremità, in diagonale e il più vicino possibile agli angoli, perché l’aria esca e lo zinco scoli.
Fori generosi
Fori piccoli rallentano lo scolo e lasciano grumi. Indicativamente almeno 10 mm, di più per sezioni grandi; lo zincatore può confermare la misura.
Evitare sovrapposizioni chiuse
Lamiere saldate in piano su altre lamiere intrappolano acido. Sigillare tutto intorno le piccole sovrapposizioni, sfiatare o evitare quelle grandi.
Progettare simmetrico
Spessori simili e saldature simmetriche limitano le deformazioni. Lamiera sottile su un telaio pesante è il classico rischio.
Prevedere filettature e accoppiamenti
Lo zinco riempie filetti e fori. Filettare dopo la zincatura, usare dadi maggiorati o mascherare gli accoppiamenti e lavorarli dopo.
Verificare la vasca
Il pezzo deve entrare nella vasca di zinco. I pezzi molto lunghi si possono immergere due volte, ma è meglio conoscere il limite prima di progettare.
Spessore medio minimo del rivestimento di zinco
| Spessore acciaio | Spessore medio minimo |
|---|---|
| oltre 6 mm | 85 µm |
| oltre 3 mm fino a 6 mm | 70 µm |
| da 1,5 mm a 3 mm | 55 µm |
| sotto 1,5 mm | 45 µm |
Valori per pezzi non centrifugati, indicativi. Per valori locali e pezzi centrifugati vedere la norma.
Composizione dell’acciaio, saldature e aspetto
Silicio e fosforo nell’acciaio
Il contenuto di silicio e fosforo cambia la velocità di crescita dello zinco. Acciai negli intervalli “reattivi” possono dare rivestimenti spessi, grigi e fragili. Se l’aspetto conta, richiedete acciaio adatto alla zincatura, ad esempio silicio sotto lo 0,03 % o tra circa 0,14 % e 0,25 %, e usate lo stesso grado in tutto il prodotto.
Saldature e spruzzi
Scorie e prodotti antispruzzo non si rimuovono con il decapaggio e lasciano zone scoperte. Le saldature vanno pulite e gli spruzzi evitati o rimossi. Saldature continue sono migliori di quelle a tratti sulle superfici sovrapposte.
Aspetto
Le superfici zincate vanno dal lucido al grigio opaco e possono mostrare segni di colatura, soprattutto sull’arredo urbano a vista. Se l’aspetto conta, scegliete un sistema duplex: zincatura più verniciatura a polvere o liquida nel vostro RAL.
Marcatura
Usate marcature punzonate o saldate invece dei pennarelli a vernice, che possono impedire la zincatura.
Come specificare la zincatura
Indicare la norma
“Zincato a caldo secondo EN ISO 1461” e, per il progetto, EN ISO 14713-2.
Indicare i fori
Posizione e diametro su ogni sezione chiusa, oppure chiedere al costruttore di proporli e approvarli.
Segnare le zone mascherate
Filettature, accoppiamenti e superfici di contatto da tenere senza zinco o da lavorare dopo.
Specificare l’acciaio
Grado e, se conta l’aspetto, un intervallo di silicio adatto alla zincatura.
Aggiungere una finitura se serve
Sistema duplex con colore RAL per zone a vista o molto corrosive.
Domande frequenti
Perché i tubi zincati devono avere fori?
Aria e umidità in un tubo chiuso si espandono nello zinco caldo e possono deformarlo o farlo scoppiare; senza fori lo zinco non riveste l’interno né defluisce.
Il pezzo si deforma durante la zincatura?
Pezzi sottili, asimmetrici o molto saldati possono deformarsi. Progetto simmetrico, spessori simili e saldature ben posizionate limitano la deformazione.
Si possono zincare fori filettati?
I filetti interni si eseguono di solito dopo la zincatura; le viti si zincano e si usano con dadi maschiati maggiorati.
Quanto è spesso lo zinco?
La EN ISO 1461 richiede almeno 85 µm di media su acciaio oltre 6 mm; per spessori minori i minimi sono inferiori.
I pezzi zincati si possono verniciare?
Sì, come sistema duplex. La superficie zincata richiede una preparazione adeguata, ad esempio una sabbiatura leggera.
Pezzi saldati zincati da Nika Steelworks
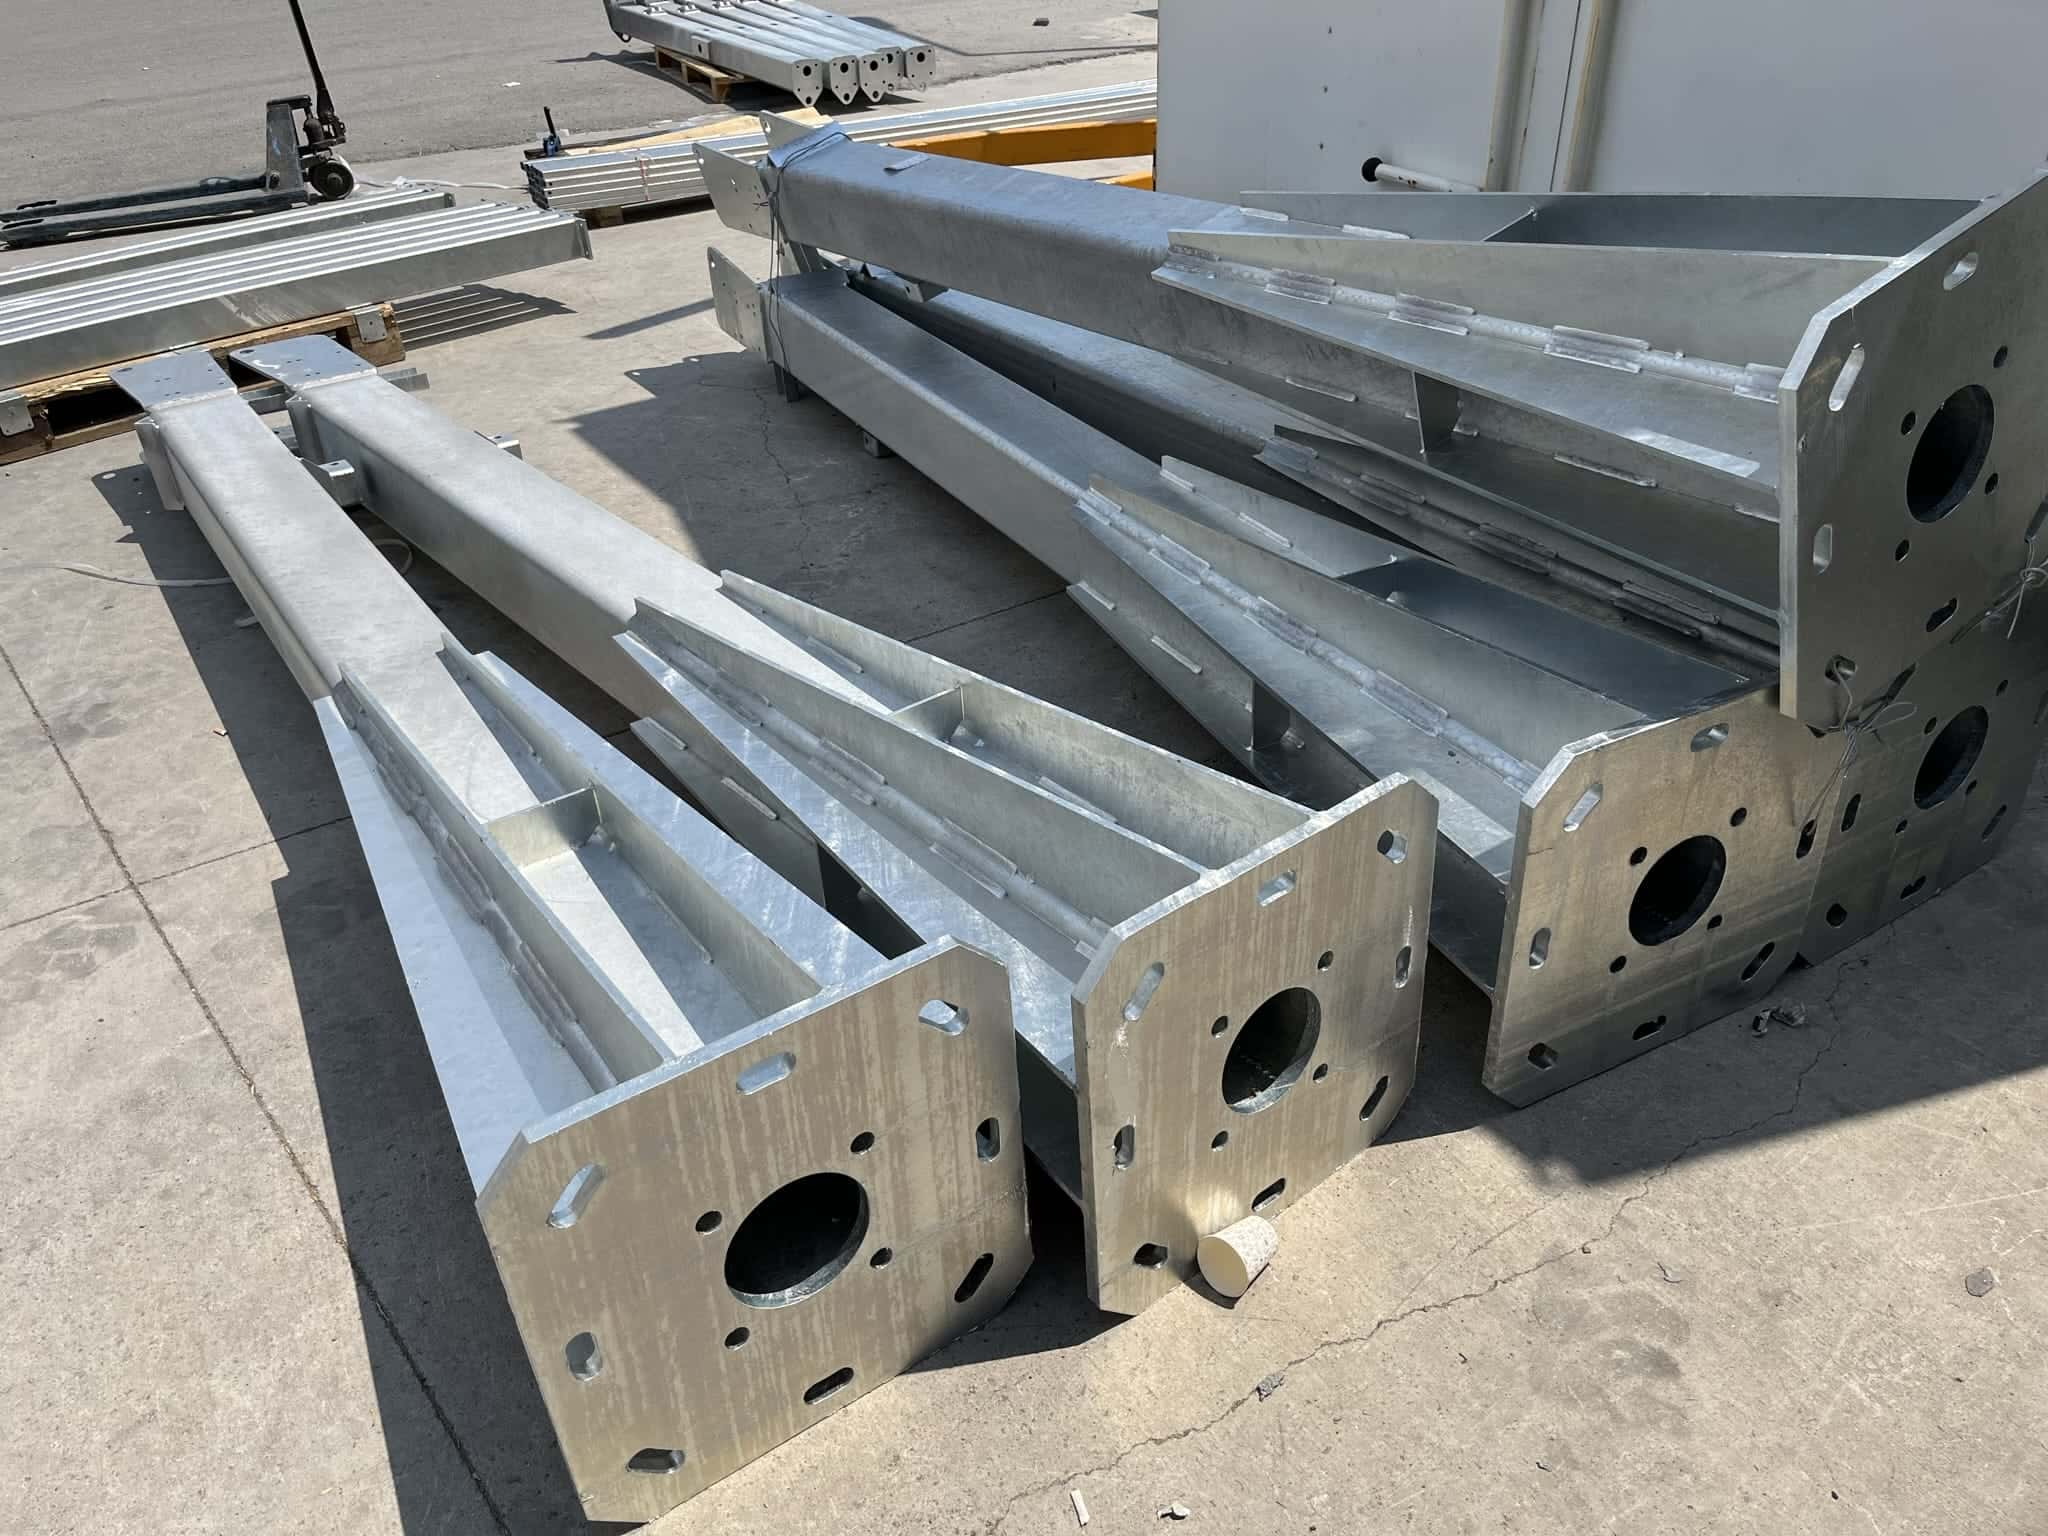
Realizziamo strutture saldate per esterno, come componenti per tracker solari, telai per contenitori di raccolta e arredo urbano, e le consegniamo zincate a caldo. Verifichiamo profili chiusi e sovrapposizioni sul vostro disegno e proponiamo i fori di sfiato prima della produzione. Vedete zincatura e rivestimenti, la pagina rifiuti, riciclo e arredo urbano e la guida sulla scelta della protezione anticorrosiva.
Volete che verifichiamo un pezzo per la zincatura?
Inviate il disegno. Segniamo fori di sfiato e rischi e quotiamo il pezzo zincato.