Geschweißte Maschinengestelle: Konstruktionsentscheidungen, die Kosten senken
Die Kosten eines geschweißten Maschinengestells entstehen größtenteils in der Zeichnung. Die größten Einsparungen bringen Standardwerkstoffe und -profile, weniger und kleinere Nähte, lasergeschnittene Teile, die sich selbst positionieren, enge Toleranzen nur dort, wo die Funktion sie braucht, und Bearbeitung nach dem Schweißen nur an den Flächen mit Präzisionsanforderung.
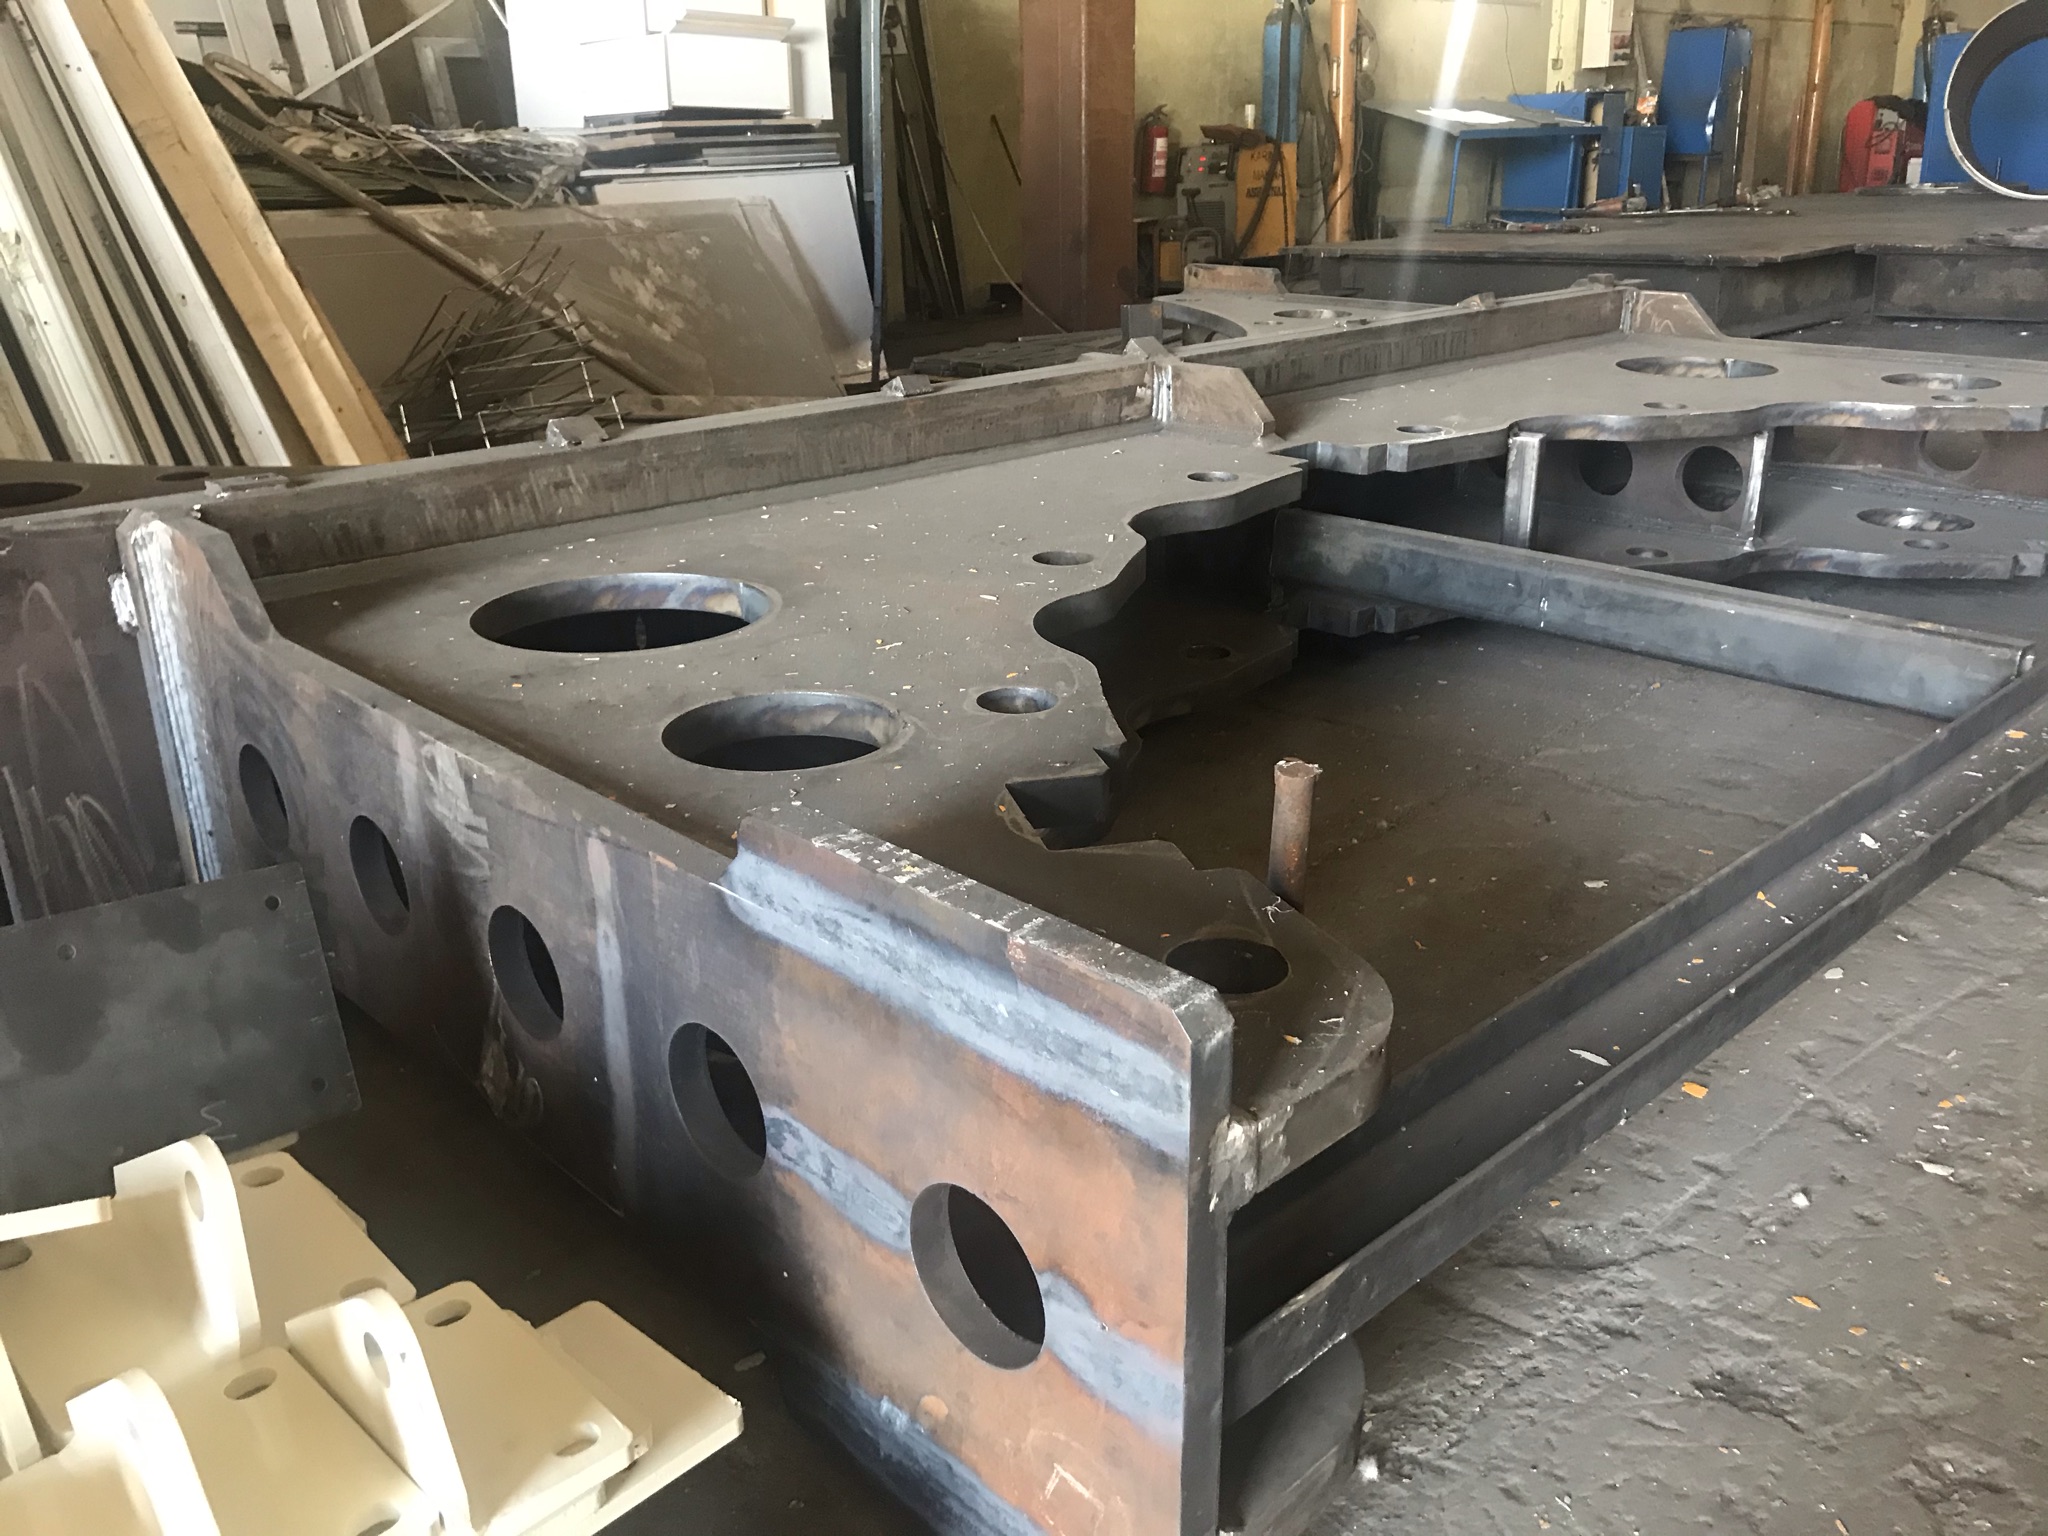
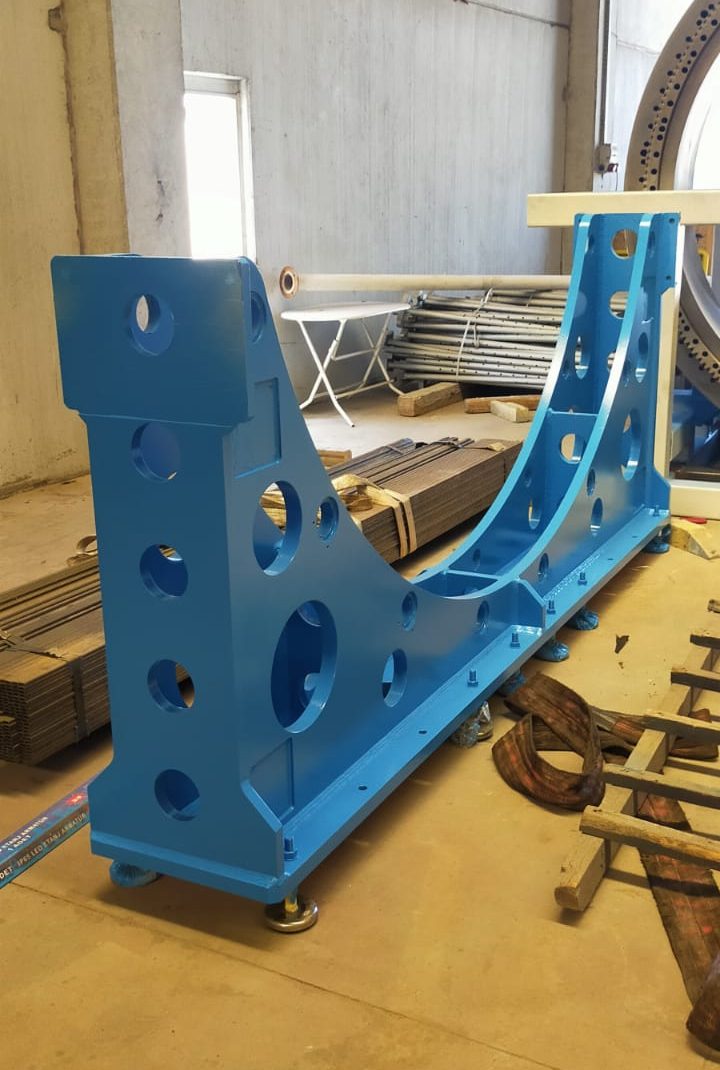
- NahtvolumenGrößter Lohnkostentreiber
- ISO 13920Toleranzklasse B / F
- BearbeitungNur Funktionsflächen
- SteckverbindungSelbstpositionierend
- SpannungsarmglühenWenn Präzision zählt
Was den Preis eines Schweißgestells bestimmt
Ein Schweißgestell oder Grundrahmen wird nach Material, Zuschnitt, Heften, Schweißen, Richten, Bearbeitung, Oberflächenbehandlung und Prüfung kalkuliert. Das Material ist meist der kleinere Anteil; Lohn für Heften und Schweißen und Maschinenzeit für die Großteilbearbeitung sind die größeren. Jede Konstruktionsentscheidung, die Nahtvolumen, Aufspannungen oder Bearbeitungsgänge reduziert, senkt den Preis direkt.
Die gute Nachricht: Diese Einsparungen kosten selten Funktion. Sie entstehen durch einfachere Stöße, bessere Nutzung des Laserschneidens und klare Zeichnungen.
Acht Wege zu einem günstigeren Schweißgestell
Standardwerkstoffe verwenden
Bleche aus S355J2 oder S235JR und Standardprofile (Rechteckrohr, UPN, HEA/HEB) sind überall kurzfristig verfügbar. Sondergüten und unübliche Dicken kosten Geld und Zeit.
Nähte durch Lasergeometrie ersetzen
Steck-Schlitz-Verbindungen, gekantete Bleche und lasergeschnittene Rippen positionieren Teile ohne Vorrichtung und sparen Heftzeit.
Nähte nach Belastung bemessen
Das Nahtvolumen wächst mit dem Quadrat der Nahtdicke. Eine durchgeschweißte Naht, wo eine Kehlnaht reicht, vervielfacht Schweißzeit und Verzug.
Nähte zugänglich halten
Jede Naht muss mit dem Brenner im guten Winkel erreichbar sein. Unzugängliche Nähte bedeuten mehr Wenden, Umspannen und Nacharbeit.
Symmetrisch schweißbar konstruieren
Ausgewogen angeordnete Nähte verringern Verzug und Richtarbeit, besonders bei langen Gestellen.
Nur Funktionsflächen bearbeiten
Kennzeichnen Sie Flächen, Bohrungen und Lochbilder mit Präzisionsanforderung und lassen Sie den Rest schweißroh. Geben Sie dort typischerweise 3 bis 5 mm Bearbeitungszugabe vor.
Bezüge festlegen
Bezüge, die am geschweißten Teil und in der Aufspannung existieren, machen die Großteilbearbeitung schneller und wiederholbar.
Spannungsarmglühen nur bei Bedarf
Spannungsarmglühen vor der Bearbeitung hilft Teilen, die eben und maßhaltig bleiben müssen, ist aber ein zusätzlicher Arbeitsgang. Fordern Sie es dort, wo die Präzision es verlangt.
Konstruktionsentscheidungen und ihre Wirkung auf den Preis
| Entscheidung | Teurer | Günstiger |
|---|---|---|
| Stoßart | Überall durchgeschweißte Nähte | Kehlnähte nach Belastung bemessen |
| Positionierung | Eigene Vorrichtung für jedes Teil | Lasergeschnittene Steck-Schlitz-Teile |
| Toleranzen | Eine Bearbeitungstoleranz für das ganze Gestell | ISO 13920 Klasse B/F für die Schweißkonstruktion, enge Toleranzen nur an bearbeiteten Merkmalen |
| Bearbeitung | Alle Flächen bearbeitet | Nur Funktionsflächen, mit klaren Bezügen und Zugabe |
| Werkstoff | Sondergüten und -dicken | S235JR / S355J2 und Standardprofile |
| Oberfläche | Mehrschichtsystem überall | Beschichtungssystem passend zur Korrosivitätskategorie |
Fehler, die Gestelle teuer machen
Keine Bearbeitungszugabe
Flächen im Fertigmaß an einem Schweißteil lassen nach dem Verzug nichts zum Bearbeiten übrig; Teile werden verschrottet oder neu gebaut.
Geschlossene Hohlprofile
Geschlossene Rohre ohne Entlüftungsbohrungen lassen sich nicht sicher feuerverzinken und schließen beim Lackieren Feuchtigkeit ein.
Enge Allgemeintoleranzen
ISO 2768-f auf einer drei Meter langen Schweißkonstruktion ist ohne Bearbeitung aller Flächen nicht erreichbar.
Zeichnungsprüfung vor dem Angebot
Bei Nika Steelworks prüfen wir jede Zeichnung vor dem Angebot auf Nahtzugänglichkeit, Bearbeitungszugabe, Werkstoffverfügbarkeit und Verzugsrisiko. Würde eine Änderung das Gestell günstiger oder stabiler machen, führen wir sie im Angebot getrennt auf, damit Sie gleiche Leistungen vergleichen.
Wir schneiden, schweißen und bearbeiten Maschinengestelle, Grundrahmen und Gehäuse nach Kundenzeichnung, mit Bearbeitung nach dem Schweißen bis 4.500 mm Verfahrweg. Mehr zur Bearbeitung nach dem Schweißen und zu Toleranzen für Schweißteile, oder sehen Sie unsere Leistungen.
Häufige Fragen
Wie viel Bearbeitungszugabe braucht ein Schweißgestell?
Typischerweise 3 bis 5 mm je bearbeiteter Fläche, mehr bei großen oder dünnwandigen Gestellen mit höherem Verzug. Zeigen Sie die Zugabe in der Zeichnung.
Welcher Stahl eignet sich für geschweißte Maschinengestelle?
S355J2 ist die häufigste Wahl wegen Festigkeit und Schweißbarkeit; S235JR genügt für gering belastete Gestelle. Beide sind breit verfügbar.
Wann ist Spannungsarmglühen nötig?
Wenn das Gestell auf enge Toleranzen bearbeitet wird und maßhaltig bleiben muss, etwa bei Maschinenbetten und Präzisionsgrundrahmen.
Welche Toleranzklasse sollte ich für ein Schweißgestell angeben?
ISO 13920 Klasse B für Längenmaße und Klasse F für Geradheit und Ebenheit sind bei Maschinengestellen üblich, mit engeren Toleranzen nur an bearbeiteten Merkmalen.
Kann ein Lieferant Konstruktionsänderungen vorschlagen?
Ja. Ein guter Stahlbauer prüft Nahtzugänglichkeit, Zugaben und Werkstoff und schlägt Änderungen vor dem Auftrag vor.
Haben Sie eine Gestellzeichnung zur Prüfung?
Senden Sie sie mit Menge und Werkstoff. Sie erhalten Machbarkeit, Lieferzeit, Preis und mögliche Einsparungen.